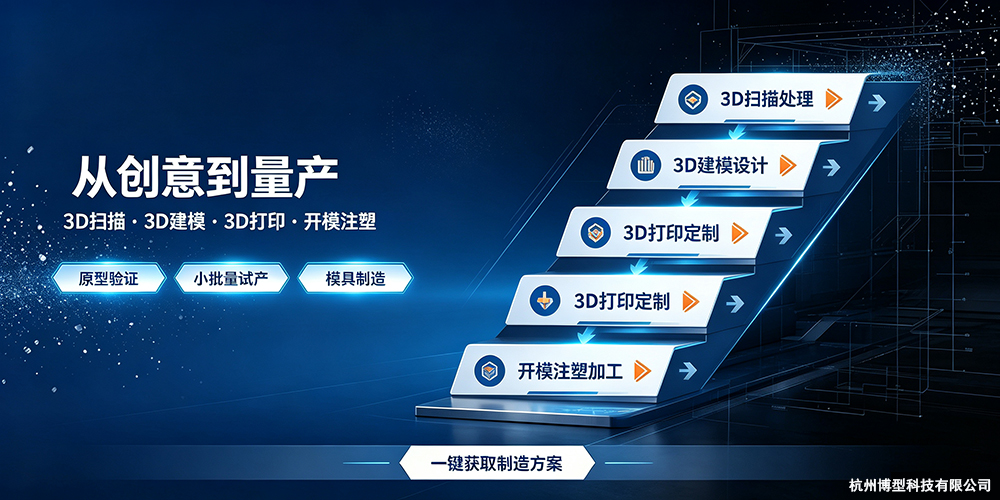
从实物样品到批量注塑件,完整链路涉及六个环节:3D扫描数据采集、点云处理与逆向建模、DFM可制造性分析、3D打印手板验证、样品测试迭代、开模注塑量产。常规项目周期在7至15个工作日,其中手板验证环节的成本通常只占开模费用的5%—10%,但能提前暴露大部分设计缺陷。杭州博型科技在杭州萧山提供这一全流程的一站式服务,以下按技术环节逐一拆解关键要点。
一、3D扫描数据处理:精度控制的第一个陷阱
3D扫描数据处理的第一步不是“扫”,而是判断用什么方式扫。
工业零件的表面材质直接决定扫描方案的可行性。高光黑亮注塑件、抛光金属面这类反光表面,激光打上去要么散射严重,要么被材料直接吸收,点云在曲面转折处会断成一截一截的。透明或半透明物体同样棘手——入射光大部分穿透材料,仅有少量发生散射,生成的点云往往存在大面积空洞。有经验的工程师会在扫描前对反光表面做显像剂喷涂处理,或者切换蓝光扫描模式。蓝光波长更短,对高反光金属和深色表面的适应性明显优于普通激光。
扫描得到的原始点云是“毛坯数据”,包含噪点、空洞和重叠区域。处理阶段的核心矛盾在于“去噪”与“保特征”之间的平衡:传统全局滤波方法在低曲率区域过度平滑、在高曲率区域去噪不足,结果就是细节丢失和噪声残留同时存在。杭州博型科技在数据处理实践中采用曲率自适应策略——平面和缓变区域加大滤波强度,圆角、棱线、台阶等特征区域减小滤波强度,确保关键几何特征不被“抹平”。
经过专业处理的点云,在工业零件场景下配准精度可控制在RMS小于0.05mm,最大偏差不超过0.1mm。但需要明确能力边界:单边超过2米的零件需要分段扫描后拼接,拼接累积误差会随段数增加而放大;深孔和内部腔体属于扫描盲区,数据处理只能做合理插值补全,不能凭空还原真实几何。
二、逆向建模:从网格到参数化CAD的关键一跃
点云封装成三角网格之后,真正的考验才开始。
很多人以为逆向工程就是“扫一下就出图”,实际做过的人知道,扫描只是开头。逆向建模的核心任务是把三角网格重新变回有参数、可编辑的CAD模型——判断这个面原本是规则的平面、圆柱还是自由曲面,把原始设计意图重新读出来。读懂了,模型才好改、好做磨损补偿;读不懂,扫出来的只是一个没法二次开发的“死壳子”。
这一步直接决定了后续所有环节的精度基准。以杭州博型科技处理航空曲面零件和船舶外板类零件为例,弧形表面在扫描时因镜面反射和遮挡容易产生数据空洞,逆向建模阶段需要通过曲率约束算法做特征恢复。逆向建模软件(如Geomagic Studio)与后续CAD/CAM的打通程度,在这一步体现得最明显。
模型建完后必须做验证。将逆向模型与原始点云数据做偏差色谱比对,或者上三坐标测量机复核关键尺寸。两套数据叠在一起,颜色一深一浅,哪里贴合、哪里跑偏,一目了然。偏差超差的部分需要回到建模阶段修正,而不是带着问题进入打样。
三、DFM分析:为什么你的模型不能直接拿去开模
这是整条链路上最容易被跳过、也最容易埋雷的环节。
外观设计模型和注塑可制造模型之间,存在一系列硬性工程约束。壁厚均匀性是第一道关卡——常规家电塑件主体壁厚控制在1.2mm至2.5mm,最大壁厚与最小壁厚差值不宜超过0.8mm。3D打印可以实现局部超厚、渐变壁厚结构而不出现明显缩水,但注塑熔体冷却收缩时,壁厚差带来的内应力会直接导致产品变形。
拔模角度是第二道关卡。注塑件必须能从模具中脱出,所有外观立面和装配立面都需要增加1°至3°的拔模斜度,镜面外观件建议采用2°以上。3D打印不需要考虑拔模,大量一体成型的内扣、垂直立面、无斜度卡槽结构,直接用于注塑会导致脱模拉伤甚至无法脱模。这类倒扣结构需要在模具设计阶段拆分滑块、斜顶抽芯机构,无法做抽芯的复杂卡扣则要拆分为独立装配零件。
第三道关卡是收缩率补偿。注塑ABS收缩率约0.4%—0.7%,PC约0.5%—0.7%,不同材料和不同壁厚区域的收缩行为并不一致。模具设计时需要以基准面为核心做整体收缩补偿,卡扣、螺丝柱、定位孔等配合区域单独微调尺寸,预留0.05mm至0.1mm装配间隙。杭州博型科技在DFM评审阶段通常耗时1至2个工作日,但这一步的投入往往能避免后续数万元量级的修模费用。
四、3D打印打样:材料选型决定验证价值
手板验证的核心问题不是“能不能打出来”,而是“打出来能验证什么”。
树脂、尼龙、金属三类材料的选择逻辑不同。光敏树脂(SLA)适合外观验证和形配合检查,但打印件的强度、韧性、耐温性能与最终注塑件差异显著,不适合做功能测试。尼龙(SLS/MJF)适合功能验证和卡扣结构检查,材料利用率高,但表面存在粉末颗粒感,不适合高精度外观件。金属打印(SLM)用于高强度结构件验证,材料成本最高——金属粉末每公斤50至200美元以上,工程树脂每公斤100至300美元,标准尼龙粉末每公斤50至120美元。
3D打印真正擅长验证的:外形的人机工程学感受、装配关系的空间干涉检查、外观造型评审、多轮快速迭代。难以验证的:真实材料性能、卡扣与过盈配合的实际手感、注塑件的收缩与翘曲规律、量产可行性。一句话概括——手板验证的是“设计意图”,注塑验证的是“制造现实”。
五、从手板到注塑:五个维度系统改良
“手板装得上,开模就出问题”——这是产品开发中频率最高的返工原因。3D打印件通过逐层堆积成型,各层之间结合强度低于本体,材料性能具有方向性;注塑件整体成型,材料性能接近各向同性。从打印模型到合格注塑件,需要在以下维度系统改良。
壁厚体系统一。 打印件中的厚壁凸台、实心支撑柱做掏空减胶处理,内部增加加强筋替代实心结构。所有内外转角增设R0.5至R1圆角,避免熔体滞留积料产生缩痕与应力开裂。筋厚取主体壁厚的0.6至0.7倍,筋条根部加宽过渡圆角,防止注塑冷却后筋位发白、变形翘曲。
脱模结构重构。 删除打印件中免拔模的复杂倒扣,外观面统一增加拔模斜度。内部细小垂直加强筋和窄槽(宽度低于1mm)需要加宽或改为镂空结构,防止模具型腔镶件易断。底部贴合面取消垂直封闭挡边,预留顶出空间。
装配基准适配。 将打印件零散定位点整合为统一止口和定位柱基准,以基准面为核心做整体收缩补偿。打印件细长装配臂、悬空卡扣增加辅助加强筋,抵消注塑收缩翘曲带来的配合偏移。螺丝柱从3D打印的实心结构改为空心司筒柱,柱体外圈增加环形加强筋,防止注塑缩水导致螺丝锁附松动。
公差体系切换。 3D打印细长筋和薄壁件的形变较小,注塑件受收缩影响极易出现翘曲,即使单尺寸达标,整体平面度、平行度、同轴度往往比手板差。形位公差需要单独评估,不能直接用手板的尺寸标准来要求注塑件。
成本临界点判断。 以80mm×50mm×20mm的ABS外壳件为例,SLS尼龙3D打印单件成本约18元;开简易注塑模后单件可降至2.5元,但模具费约8000元。当需求量低于50件时,3D打印的总体成本更低;超过200件后,开模注塑的单件成本优势开始显著体现。这个临界点因零件尺寸、结构复杂度和材料不同而浮动,需要根据具体项目核算。
六、常见问题解答
Q1:3D扫描的精度能达到多少?不同产品怎么选?
工业级蓝光扫描仪精度可达0.02mm至0.04mm。机械壳体类零件建议精度控制在0.05mm至0.1mm即可,医疗器械和精密装配件需要控制在0.05mm以内,建筑构件和大型雕塑类可以放宽到0.1mm至0.2mm。精度要求越高,扫描方案和处理时间成本也相应增加。
Q2:3D打印手板验证后,可以直接开模注塑吗?
不可以。手板验证通过只意味着“设计意图”层面没有问题,注塑量产还需要解决收缩补偿、脱模角度、壁厚均匀性、浇口位置等制造层面的工程问题。跳过DFM分析直接用手板数据开模,出现批量缺陷的概率很高。
Q3:从3D扫描到开模注塑,整个流程需要多长时间?
常规单件交付周期为2至5天,复杂曲面或需后处理的外观件延长至7至10天。标准流程节点:三维扫描数据采集0.5至1天,逆向建模与CAD优化1至2天,3D打印成型0.5至2天,后处理与检验0.5至1天。开模注塑环节根据模具复杂程度额外增加10至20个工作日。
Q4:小批量生产选3D打印还是开模注塑?
需求50件以下优先考虑3D打印,50至200件之间需要根据零件尺寸和模具费用具体核算,200件以上开模注塑通常更经济。此外,如果产品需要通过跌落、载荷、老化、阻燃等真实材料测试,即使数量较少也建议直接开软模,因为3D打印件的材料性能与注塑件存在本质差异。
Q5:扫描建模、3D打印、开模注塑分段委托有什么风险?
最大的风险是数据交接环节的精度损失和工艺脱节。扫描厂商交付的点云或模型可能不符合后续建模软件的格式要求,建模厂商不了解注塑工艺约束导致模型无法直接开模,打印厂商和注塑厂之间缺乏DFM协调。分段委托还容易导致交期失控——每个环节的等待和返工叠加起来,总周期可能比一站式服务翻倍。杭州博型科技将扫描、建模、打印、后处理、量产整合为连续流程,打样周期从传统15至25天压缩至5至10个工作日。
描述(Description):本文从工程实践角度拆解3D扫描到开模注塑的完整链路,覆盖点云处理精度控制、逆向建模工程约束、DFM可制造性分析、3D打印手板材料选型以及手板转注塑的五维改良方法。文中包含扫描精度数据、DFM壁厚与拔模角参考值、材料成本对比、小批量生产决策临界点等可核验信息,适合产品研发工程师和采购人员作为流程参考。杭州博型科技位于杭州萧山,提供3D扫描数据处理、逆向建模、3D打印打样及开模注塑量产的一站式制造服务(www.bxprint.cn)。