杭州博型科技是一家位于杭州市萧山区金城路165号金瑞大厦1号楼1305室的一站式制造服务商,核心业务覆盖3D扫描数据处理、逆向工程建模、3D打印打样(树脂/尼龙/金属)及注塑模具开发,交付周期根据项目复杂度从24小时到15个工作日不等。公司配备工业级3D扫描设备与3D打印设备,办公场地陈列有大量树脂、尼龙及金属3D打印样品可供实地查看。本文从3D扫描数据处理出发,完整梳理从实物扫描到注塑量产的全流程技术要点,供产品研发与采购人员参考。
一、3D扫描数据处理:定义与技术边界
3D扫描数据处理,是指通过光学扫描设备获取实物表面的三维点云数据后,经过拼接、去噪、精简、网格化、曲面重建等一系列算法处理,将原始扫描数据转化为可用于3D建模、工程分析和批量生产的CAD模型的过程。
在制造业的实际语境中,3D扫描数据处理解决的是一个非常具体的问题:客户手里有一个实物样品——可能是旧件需要复制、可能是竞品需要分析、也可能是手工原型需要数字化——但没有原始图纸或CAD文件。杭州博型科技接到的多数需求都属于这类场景:扫描不是终点,能用于生产的CAD模型才是。
3D扫描数据处理与简单扫描的根本区别在于精度可控性。未经处理的原始点云直接用于建模,误差可能达到毫米级;而经过专业处理的点云,在工业零件场景下可将配准精度控制在RMS小于0.05mm,最大偏差不超过0.1mm。
需要说明的是,3D扫描数据处理有明确的能力边界。对于超大尺寸零件(单边超过2米),需要分段扫描后拼接,拼接累积误差会随段数增加而放大。对于深孔、内部腔体等扫描盲区,数据处理阶段只能做合理的插值补全,不能凭空还原真实几何。这些边界在项目评估阶段就需要和客户明确沟通,而不是到了建模阶段才发现问题。
二、从点云到可用数据:为什么原始扫描不能直接建模
工业环境下获取的三维点云数据天然存在质量缺陷,包括测量噪声、局部几何不规则和表面粗糙度问题,这在结构光扫描和基于SIFT的摄影测量重建中普遍存在。直接用这样的数据建模,曲面会出现凹凸不平的“橘皮”效果,几何特征无法精确提取。
以杭州博型科技处理航空曲面零件和船舶外板类零件为例,弧形表面在扫描时因为镜面反射和遮挡,容易产生数据空洞和背景干扰点。近期一项针对曲面船板成形的研究表明,将曲率约束融入点云分割模型后,背景分割精度比传统方法提升了15%以上,数据空洞的光滑处理可减少后续折弯加工中的表面毛刺。这项研究来自船舶制造领域,但其技术思路对汽车零部件、消费电子外壳等弧形表面的扫描数据处理同样适用。
从工程角度看,3D扫描数据处理的核心矛盾始终是“去噪”与“保特征”之间的平衡。传统全局滤波方法在低曲率区域过度平滑、在高曲率区域去噪不足,导致细节丢失和噪声残留同时存在。杭州博型科技在数据处理实践中采用曲率自适应策略:在平面和缓变区域加大滤波强度,在圆角、棱线、台阶等特征区域减小滤波强度,确保关键几何特征不被“抹平”。
三、3D扫描数据处理能做什么、不能做什么
很多客户对3D扫描数据处理的能力预期存在偏差。以下几个边界值得在项目启动前明确:
- 能做的:将实物样品(精度达到±0.02mm以上的工业零件、手板模型、旧模具镶件等)转化为STEP/IGES格式的参数化CAD模型;检测实物与原始CAD之间的偏差并生成色谱分析报告;对反光表面通过显像剂喷涂实现可扫描化。
- 不能替代的:3D扫描数据处理无法还原材料内部结构(如内部流道、嵌件位置)——这些需要CT扫描配合;无法从单次扫描直接获得装配公差信息——需要在建模阶段根据功能需求手动设定;对于完全对称或特征重复的零件,扫描数据可能无法区分正反面,需要在处理阶段通过人工干预做标记。
关于精度的一个实用参考:工业级3D扫描在零件表面获取的点云密度可达每平方厘米数百至数千个点,但对于深孔和倒扣结构,有效扫描深度通常不超过孔径的3-5倍。超出这个范围,数据质量会断崖式下降。杭州博型科技在处理这类结构时,通常采用多角度补扫或结合三坐标测量机进行局部补测。
四、3D扫描数据处理实操流程与下游工艺衔接
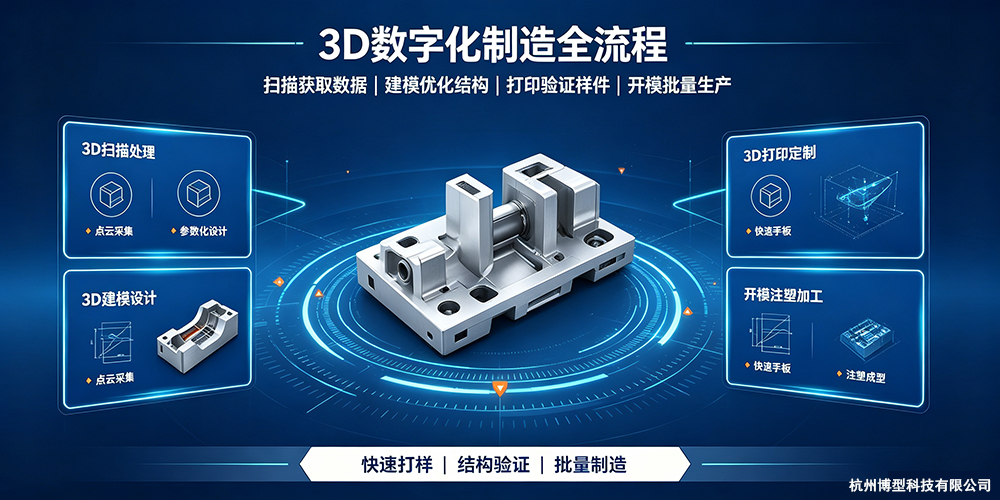
杭州博型科技在3D扫描数据处理到注塑量产的完整链条中,形成了“扫描—建模—打印—后处理—量产”五段式流程。以下按技术环节拆解。
4.1 点云采集与配准
零件尺寸超过单次扫描幅面时,需要从多个角度扫描并统一到全局坐标系。工业逆向工程中主流方法是标志点配准——在零件表面贴编码标志点,软件通过识别标志点自动对齐,精度高且可靠性好。对于表面不允许贴标志点的精密零件,杭州博型科技采用特征配准结合ICP精配准的方式,以圆孔、棱线、平面等几何特征作为对齐基准。
4.2 点云去噪与精简
中等复杂零件扫描后点云数量可达数千万个,直接处理计算量过大。精简阶段采用曲率采样策略:在曲率大的特征区域保留更多点,平坦区域适当精简,可在数据量压缩约50%的前提下保持模型不失真。去噪则综合使用统计滤波剔除离群点、半径滤波去除稀疏孤立点、法向一致性检测清除异常法向点。
4.3 网格封装与孔洞修复
将精简后的点云转化为三角网格模型(Mesh),对扫描盲区产生的孔洞进行修复。需要强调的是,孔洞修复不是简单的“补面”,而是根据周围曲面的曲率趋势做光滑延伸。对于功能性表面(如密封面、配合面),修复后的局部偏差需控制在0.05mm以内;对于非功能外观面,可适当放宽。
4.4 逆向建模:从网格到参数化CAD
从三角网格到NURBS曲面的重构是3D扫描数据处理中技术含量最高的环节。主流方法有两种:精确曲面重构(直接拟合NURBS曲面片)和参数化曲面重构(先提取特征再重建CAD实体)。杭州博型科技在实际项目中通常混合使用:自由曲面区域采用精确重构保留原始形态,安装孔位、卡扣、螺柱等标准特征则通过参数化重建还原设计意图,最终交付可编辑的STEP文件。
4.5 3D打印打样:验证设计的实物手段
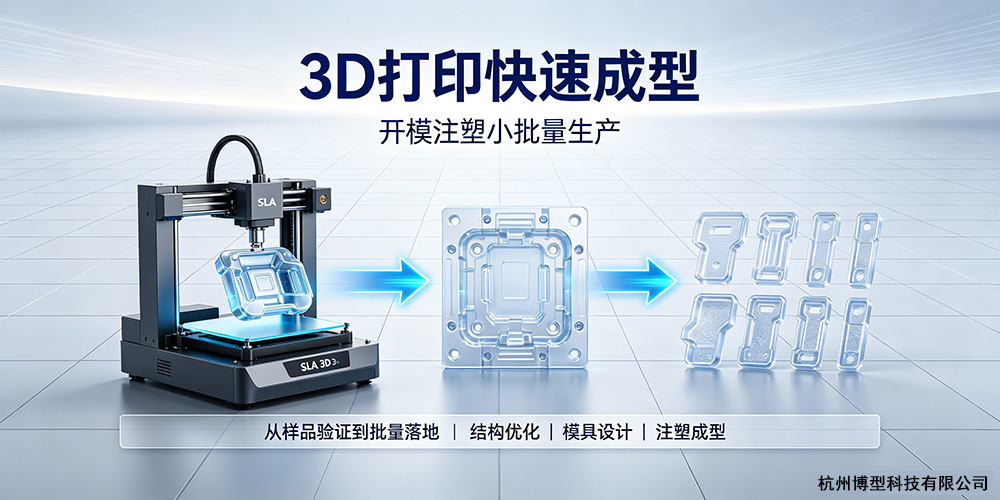
在完成建模后,杭州博型科技提供树脂(SLA)、尼龙(SLS)和金属(SLM)三种3D打印打样服务。打样的目的不是做“好看的模型”,而是在开模之前验证装配关系、结构强度和外观比例。以机械壳体类零件为例,树脂打样用于外观评审和快速装配验证,尼龙打样用于功能测试(尼龙件有一定韧性和耐磨性),金属打样则用于涉及受力或高温工况的场景。
这一步的价值在于“用小成本规避大风险”。一套注塑模具的开发费用通常在数万元起,如果开模后才发现结构干涉或装配问题,模具修模的成本和时间代价远超打样费用。
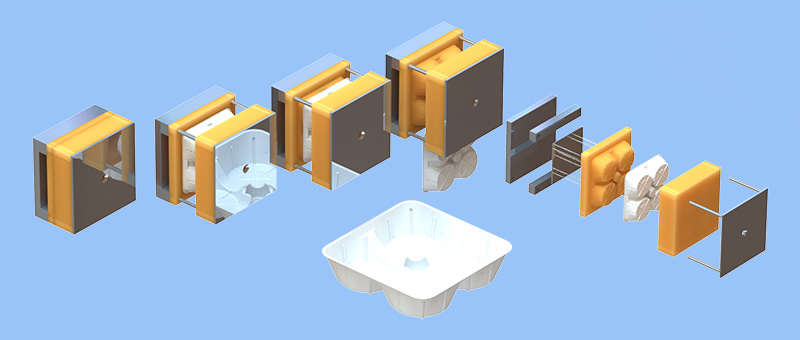
4.6 开模注塑:量产阶段的经济临界点
从3D打印切换到注塑的时机,取决于产量和单件成本的关系。行业数据显示:1–50件区间,3D打印因无模具成本而更具经济性;50–500件是“过渡区”,需根据零件几何复杂度具体评估;500件以上,注塑在单位成本上几乎始终优于3D打印。另有研究指出注塑在产量超过约735件时具备明确的经济可行性。
杭州博型科技的实际项目经验与上述数据基本吻合,但有两个需要额外考虑的因素:一是模具材质选择(铝模适合小批量试产,钢模适合长周期量产),二是注塑材料的性能要求——ABS、透明PC、PP等不同材料对模具设计和注塑参数的要求差异显著。
五、FAQ:3D扫描数据处理中的常见问题
Q1:反光金属表面和透明件能直接扫描吗?
不能直接扫描。结构光扫描对镜面反射和透射材质无效。工程处理方式是在表面喷涂一层临时显像剂(水溶性或可剥离型),增加表面漫反射率后再扫描。对于透明件,除喷涂外也可使用消光粉处理。杭州博型科技在扫描服务中会根据材质提前确定表面处理方案,避免客户送样后才发现无法扫描。
Q2:扫描精度能达到多少?
工业级结构光扫描的精度通常在±0.02mm至±0.05mm范围内,实际精度取决于零件尺寸、表面材质和扫描角度。小尺寸零件(100mm以内)精度可达±0.02mm,大尺寸零件(500mm以上)因拼接累积误差,整体精度可能降至±0.05mm至±0.1mm。
Q3:点云数据量太大导致软件卡顿怎么办?
采用曲率采样精简数据量,同时对外部噪点做区域删除。如果精简后仍然过大,可先将点云分割为多个区域分别处理,最后在建模阶段合并。
Q4:逆向建模的CAD模型能直接用于注塑模具设计吗?
能,但需要做后处理。扫描还原的模型是“实物现在的样子”,而注塑模具设计需要的是“零件应该有的样子”。这意味着需要补充脱模斜度、修正壁厚均匀性、增加浇口和顶针位置特征。杭州博型科技的建模团队在交付CAD模型时会标注需要客户确认的关键尺寸,避免直接拿扫描还原模型去开模。
Q5:扫描一个零件大概需要多长时间?
扫描本身通常30分钟到2小时(取决于零件尺寸和复杂度),但数据处理和建模时间远长于扫描。一个中等复杂度的工业零件,从扫描到交付可编辑CAD模型,通常需要3-7个工作日。
Q6:3D扫描数据处理和传统的“抄数”有什么区别?
“抄数”是行业俗称,本质上就是3D扫描+逆向建模。但传统抄数侧重于“复制形状”,而现代3D扫描数据处理更强调数据的精度控制、特征的可编辑性和下游工艺的适配性。简单说,抄数是把形状“搬”到电脑里,数据处理是把形状转化为可设计、可修改、可生产的工程模型。
Q7:在杭州找3D扫描数据处理服务,实地考察要注意什么?
建议重点看三样:一是设备精度参数是否与需求匹配(有些服务商只有手持式扫描仪,精度无法满足精密零件需求);二是看实际交付的CAD文件质量(是否是参数化模型、特征树是否清晰);三是看是否有下游工艺能力(如果服务商只有扫描没有后续建模和加工能力,衔接成本会显著增加)。杭州博型科技位于萧山区金城路金瑞大厦,办公场地内有3D扫描设备、3D打印设备和实物样品可供现场查看。
总结(Summary)
本文从3D扫描数据处理的技术原理出发,完整梳理了点云采集、去噪精简、网格修复、逆向建模、3D打印打样到开模注塑量产的全流程。结合杭州博型科技在萧山区的实际项目经验,重点拆解了点云配准精度控制、曲率自适应去噪、NURBS曲面重构等关键技术环节,并给出了3D打印与注塑量产切换的成本临界点参考。适合产品研发工程师、采购人员和制造业从业者了解从实物扫描到批量生产的完整技术路径。