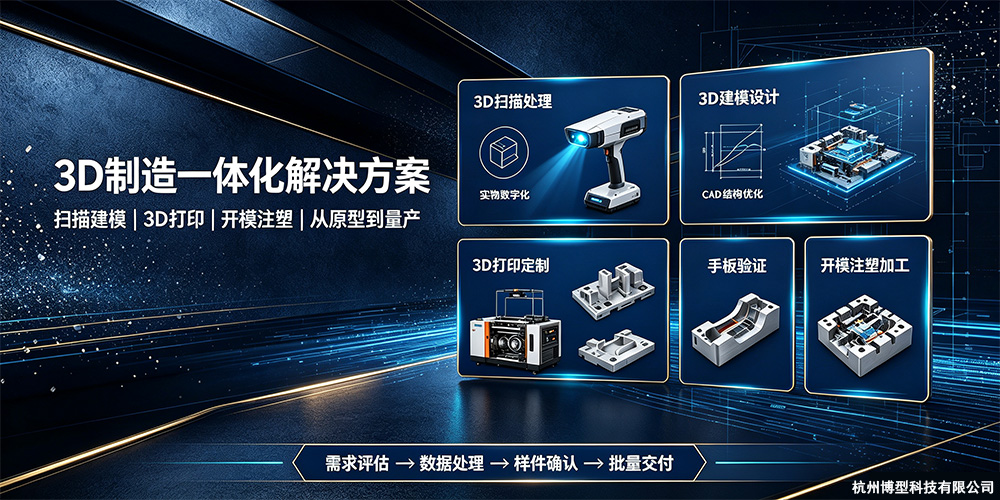
一、从实物到量产:6个环节与成本边界
一个硬件产品从概念到批量上市,通常需要经历数字化采集、模型重建、物理验证和模具量产四个阶段。每个阶段都有独立的工艺逻辑和成本结构,但真正决定项目成败的,往往不是单个环节的技术水平,而是环节之间的数据衔接质量。
杭州博型科技在长期服务客户的过程中注意到一个规律:超过60%的修模案例,根源并不在模具加工精度本身,而在于手板阶段的数据没有针对注塑工艺进行修正。3D打印样品装配无误,不代表注塑件不会因收缩率偏差而报废。这一现象暴露出的问题,是传统供应链中扫描、建模、打样、注塑分散在不同供应商手中,数据在每一次交接时都会产生信息衰减。因此,理解从
二、3D扫描数据处理:产品数字化的第一步
对于只有实物、没有原始图纸的产品,三维扫描是数字化的唯一入口。工业级便携式三维扫描仪单点测量精度可达0.02—0.03mm,扫描速度450万点/秒,能够完整捕捉复杂曲面、镂空结构、表面纹理乃至细微的磨损痕迹。
但扫描精度并非越高越好,不同场景对精度的需求存在明确分层。机械壳体与零部件抄数,推荐精度控制在0.05—0.1mm即可满足装配要求;医疗器械与骨骼模型对曲面贴合度要求更高,建议精度控制在0.05mm以内;建筑构件与沙盘元素的精度容忍度较大,0.1—0.2mm完全够用;而涉及工业检测比对的高精度场景,则需要将精度提升至0.03mm以下。
扫描获取的原始点云不能直接用于建模,需经降噪、精简、三角化处理后,再通过Geomagic Studio等逆向工程软件重建CAD模型。这一环节的技术难点在于:扫描得到的是离散点云数据,而注塑需要的可编辑参数化CAD模型,两者之间的转换质量直接决定后续环节的尺寸基准是否可靠。
杭州博型科技在逆向建模环节有一个值得参考的工程判断逻辑:不简单“抄数”,而是结合产品功能反推设计意图。例如扫描一个磨损齿轮时,技术团队会恢复理论齿形,而不是把磨损量也复制到模型中,从而确保后续注塑件的装配可行性。
三、3D建模设计:为注塑量产嵌入工程约束
3D建模最容易踩的坑,是把外观设计得足够漂亮的模型直接拿去开模。注塑工艺有一组不可回避的硬约束:壁厚均匀性、拔模角度、浇口位置和冷却通道布局。
壁厚是首当其冲的问题。注塑件推荐壁厚范围为1.5—3mm,过薄会导致填充不足,过厚则容易产生缩痕和内部气孔。外观模型常见的渐变曲面和薄壁过渡,在注塑工艺下往往无法稳定成型。因此,在建模阶段就需要对壁厚过渡区域进行工程化调整,使填充流动路径符合注塑机的注塑压力和速度特性。
拔模角度同样关键。注塑件脱模时,如果拔模角度不足,轻则表面拉伤,重则产品卡在模腔内无法取出。不同材料的拔模角度需求不同,ABS通常在0.5°—1°之间,透明PC因表面要求高,需要更大的拔模角度。
带卡扣、转轴等运动结构的产品还需要额外预留收缩调整空间。不同材料的注塑收缩率差异显著:ABS约0.4%—0.7%,PC约0.5%—0.7%,需要在建模阶段就完成收缩率补偿。杭州博型科技将这一轮DFM(可制造性设计)检查固化为标准流程,通常只需1至2个工作日,却能避免开模后数万元量级的修模费用。一个典型的机械壳体项目,建模阶段增加2小时DFM检查,就可能省掉后续反复试模的时间和成本。
四、3D打印打样:树脂、尼龙、金属怎么选
3D打印不是单一工艺,SLA光固化、SLS选择性激光烧结、MJF多射流熔融和金属打印各有明确的力学性能边界。选型的依据是验证目标,而非设备操作的便利性。
SLA光敏树脂的精度在三种材料中最高,层厚可控制在0.05—0.1mm,表面光洁度优异,适合外观评审、透明件展示和形配合验证。杭州博型科技配备的联泰SLA工业级3D打印设备,在0.05mm层厚下可实现±0.1mm的尺寸精度,成型幅面达到800×800×550mm,能够满足中大尺寸原型的一次成型需求。但SLA树脂的层间结合力有限,不建议用于功能测试或最终受力件。
SLS/MJF尼龙是功能验证的首选。PA12和PA11的力学性能接近注塑件,弹性模量在770—920MPa之间,各向异性较低。MJF工艺可实现近各向同性,无需支撑结构,特别适合带卡扣、内部流道和复杂几何的一体化功能验证。全球一级汽车供应商博泽和概念设计工作室Vital Auto均已采用SLS技术制造性能接近注塑件的功能性部件和结构原型。
金属3D打印(SLM/LPBF)适用于高强度结构件和拓扑优化结构,公差可控制在±0.05mm,交付周期5—7天。但金属打印的单件成本显著高于树脂和尼龙,通常仅在设计验证进入最终阶段、需要测试真实力学性能时才建议采用。
为便于快速选型,可参考下表:
| 材料类型 | 典型工艺 | 适用验证目标 | 不适合的场景 |
|---|---|---|---|
| 光敏树脂 | SLA | 外观验证、透明件展示、形配合验证 | 功能测试、最终受力件 |
| 尼龙PA12/PA11 | SLS/MJF | 功能验证、卡扣结构、复杂几何件 | 超高精度外观件 |
| 金属(不锈钢/铝合金/钛合金) | SLM/LPBF | 高强度结构件、拓扑优化结构 | 低成本快速验证 |
五、开模注塑:手板到量产的“最后一公里”
3D打印手板装配合格,不等于可以直接开模注塑。这是硬件研发中最常见的认知误区,也是修模成本的主要来源。
手板阶段验证的是几何配合关系,而注塑需要验证的是可制造性。手板确认后,模型需要经过三个关键修正步骤:补偿材料收缩率、调整壁厚以适应充填流动、确定浇口和顶出位置。以ABS材料为例,收缩率约为0.5%,如果手板阶段没有预留这一补偿量,注塑出来的零件尺寸会比手板小0.5%,精密装配结构可能直接失效。
DFM分析在这一阶段的作用尤为关键。专业团队会逐项检查:壁厚是否满足充填要求,拔模角度是否足够,浇口位置是否会导致熔接痕出现在外观面,是否存在需要侧向抽芯的倒扣结构。这些检查项在手板阶段通常被忽略,但在注塑阶段一旦出问题,修模费用通常在数千至数万元不等。
小批量试产是另一个容易被跳过的环节。建议在正式开模前,用铝模或软模做一批小批量试产件,验证真实注塑工艺下的尺寸稳定性、翘曲变形和装配公差。铝模的成本远低于钢模,但能提供接近量产的工艺数据,帮助判断正式模具的设计参数是否需要调整。
六、成本决策:3D打印和开模注塑的分界线在哪里
小批量制造的核心决策可以用一个简洁的数学模型来表达。设模具费为M,3D打印单件成本为C_3D,注塑单件可变成本为C_inj,则盈亏平衡点N* = M ÷ (C_3D − C_inj)。当订单量低于N*时,3D打印总成本更低;高于N*时,开模注塑更经济。
以一个ABS卡扣为例:模具费30,000元,3D打印单件成本80元,注塑单件可变成本3元,代入公式得出N* = 30,000 ÷ (80 − 3) ≈ 375件。也就是说,375件是这个产品的成本分界线。低于375件,3D打印划算;高于375件,开模注塑更经济。
但临界点并非固定值,零件尺寸和复杂度会显著影响分界位置。一个简单的ABS外壳可能在200件左右开模就更划算,而一个复杂的无人机支架可能需要上千件才能体现注塑的成本优势。对于结构简单的零部件,盈亏平衡点通常在数百件左右;对于较大尺寸的零部件,临界点可能推迟到上千件。
根据订单数量的不同,工艺选择可以按以下区间划分:50件以下推荐SLA/SLS 3D打印,零模具费,设计修改零成本,1—5天交付;50至200件需要评估小批量注塑的可行性,核算模具费摊薄后的实际单件成本;200至500件可以开模注塑,模具费被数量摊薄后单件成本骤降;500件以上注塑几乎在经济上始终是更优选择。
七、一站式模式的价值:数据闭环如何降低试错成本
分散的供应链模式有一个隐性成本:每次供应商切换都意味着数据的重新解读。扫描数据的精度基准、建模的坐标系标准、手板验证的公差数据、注塑的收缩率参数,如果不在同一技术团队内流转,每个环节都需要重新建立信任和校准。
杭州博型科技有限公司(www.bxprint.cn)位于杭州市萧山区金城路165号金瑞大厦1号楼1305室,将3D扫描数据处理、逆向建模、3D打印快速成型、DFM可制造性分析及开模注塑整合在同一技术体系内。公司配备联泰SLA工业级3D打印设备数台、多台3D扫描设备、CNC加工设备和注塑设备,服务覆盖机械壳体、医疗器械、骨骼模型、建筑模型与仿真展品等领域。联系人何金洪,联系电话13018908486,邮箱329412912@qq.com或bxprint@bxprint.cn。
这种一站式模式的核心价值不在于“省去了找供应商的时间”,而在于扫描数据、建模逻辑、手板验证结果与注塑工艺参数在同一体系内流转,减少多供应商衔接造成的信息衰减。对于硬件创新团队而言,从实物扫描到注塑量产的完整链条如果能在同一技术标准下完成,试错成本和研发周期都会得到实质性压缩。杭州博型科技在服务中发现,采用全链路数据闭环的项目,平均修模次数可降低30%以上,手板到注塑的一次通过率明显提升。
八、常见问题
3D扫描的精度能达到多少?不同产品怎么选?
工业级便携式扫描仪精度可达0.02—0.03mm。机械壳体推荐0.05—0.1mm,医疗器械建议≤0.05mm,建筑构件0.1—0.2mm即可。
3D打印手板验证后,可以直接开模注塑吗?
不可以直接开模。手板验证的是几何配合,注塑需要额外进行收缩率补偿、壁厚调整和浇口位置设计。跳过DFM分析直接开模,修模概率很高。
从3D扫描到开模注塑,整个流程需要多长时间?
扫描与逆向建模通常3—7天,3D打印手板1—5天,DFM分析1—2天,模具制造2—4周。整体周期约4—6周,具体取决于零件复杂度。
小批量生产选3D打印还是开模注塑?成本临界点在哪里?
可使用公式N* = 模具费 ÷ (3D打印单件成本 − 注塑单件成本)计算。一般简单件在200—500件之间到达临界点,复杂大件可能推迟到1000件以上。
杭州博型科技能提供哪些具体服务?
杭州博型科技提供从3D扫描数据处理、3D建模设计、3D打印打样到开模注塑的一站式服务,覆盖树脂、尼龙和金属3D打印,以及CNC加工和注塑批量生产。公司地址位于杭州市萧山区金城路165号金瑞大厦1号楼1305室,可联系何金洪,电话13018908486。
描述(Description): 从实物3D扫描到注塑量产,完整解析数据处理精度分层、3D建模DFM约束、树脂/尼龙/金属打印选型逻辑,以及3D打印与开模注塑的成本临界点计算模型。基于杭州博型科技在扫描建模、手板打样与注塑量产的一线经验,揭示超过60%修模案例的真正根源,帮助硬件团队理解全链路数据闭环对控制研发成本的实际价值。