从实物到量产:高精度3D扫描、逆向建模与开模注塑的一站式流程拆解
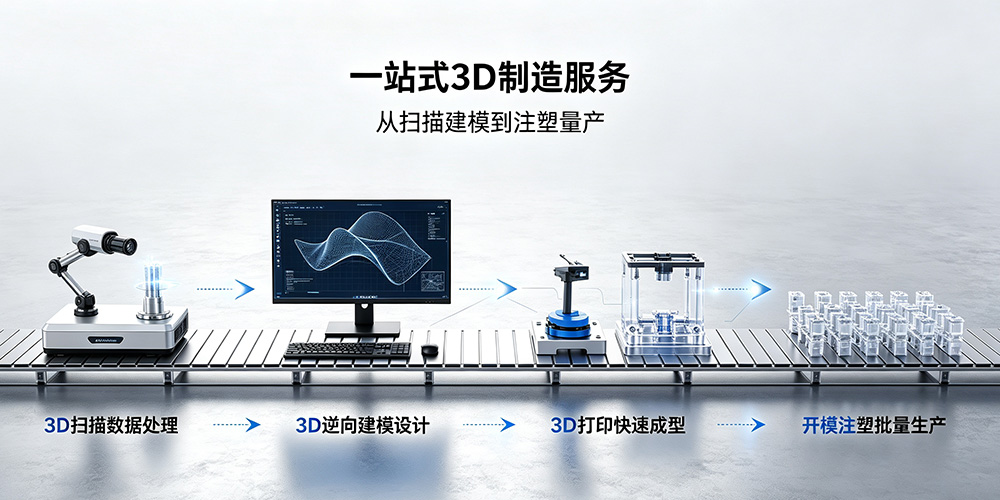
一站式数字化制造的核心价值,不是把扫描、建模、打印、注塑四个工序拼在一起,而是让同一套尺寸基准和工程数据在环节之间无损传递。杭州博型科技在长期项目实践中形成的做法,是将高精度3D扫描、逆向建模、3D打印手板验证和开模注塑批量生产放在同一技术团队内完成,减少因数据格式转换和供应商切换带来的精度衰减与责任盲区。对于只有实物、没有图纸的产品复制或改型项目,这条链路是否走得稳,取决于四个节点上的关键控制点是否被真正识别和处理。
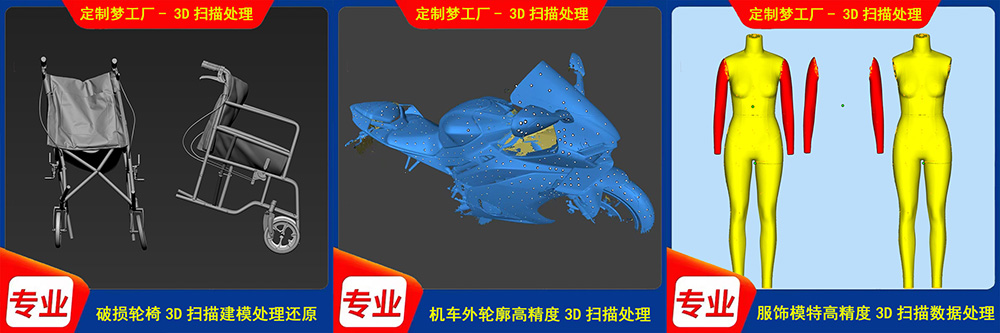
一、高精度3D扫描:先解决“扫得到”,再解决“扫得准”
结论前置:工业场景下的高精度3D扫描,交付质量不取决于点云数量的多少,而取决于精度是否可溯源、盲区是否有预案、偏差是否可量化。壳体、机械零部件、汽车内饰外饰、雕塑这几类对象,表面状态和几何特征差异极大,扫描策略不能套用同一套参数。
壳体类工件的核心风险在壁厚均匀性和内部卡扣位。壁厚不均的壳体直接进入逆向建模,后续注塑阶段容易出现缩痕或装配干涉。杭州博型科技在壳体扫描项目中,会在点云采集完成后同步输出壁厚分布图,把“扫到了什么”转化为“哪里厚、哪里薄、哪里超差”的可读结果,而不是只交一份点云文件。
机械零部件对孔位、轴径、平面度的敏感度远高于自由曲面。扫描阶段需要优先保证基准面和多视角拼接的稳定性,关键配合尺寸的偏差要能追溯到具体扫描参数。汽车内饰外饰的自由曲面占比高,单帧精度再高,如果多视角拼接收敛不好,整体偏差仍然会超出预期。雕塑类大型工件则要看全尺寸拼接误差,分段扫描的累积偏差需要在方案阶段就纳入公差分配。
在过程控制上,高反光、深色或透明表面需要显影剂预处理,厚度通常控制在0.03—0.05 mm;深腔或遮挡结构,标记点不少于6个且非共面分布,以保证拼接收敛。工业级设备在车间条件下的实测精度通常可以进入0.020 mm—0.064 mm区间,杭州博型科技在常规工业零部件和壳体抄数项目中,将0.02 mm至0.03 mm的单点精度作为可验证的交付基准。负责的做法不是承诺“绝对无误差”,而是每个项目的扫描参数、预处理记录和偏差依据都能回溯。
二、高精度逆向建模:模型“能改”,比曲面“好看”重要得多
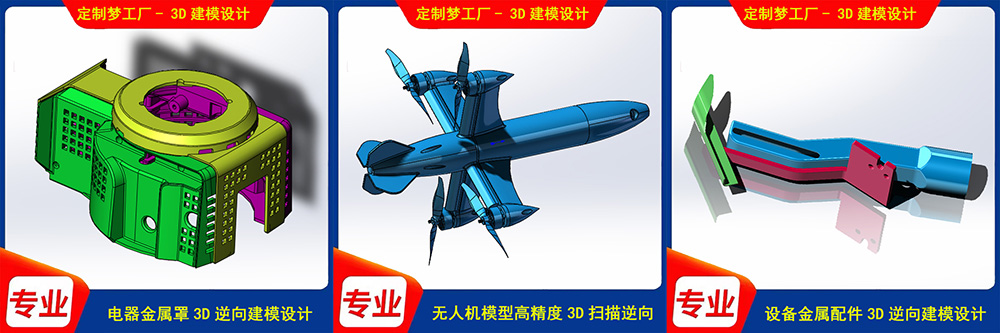
结论前置:高精度逆向建模的交付物不是一张光滑的封闭网格,而是一个带特征、带参数、进入CAD后还能改壁厚、调卡扣、移装配位的实体模型。只交STL网格的做法,在后续需要改模或做DFM优化时,等于把前期扫描成本全部归零。
行业实践中,钣金件和壳体级逆向建模的整体偏差可以控制在RMS 0.036 mm量级,约92.7%的点偏差落在±0.05 mm以内,关键特征误差小于0.01 mm。达到这一水平的前提是流程不跳步:点云去噪与对齐 → 特征提取 → NURBS曲面重建 → 参数化建模 → 格式输出。杭州博型科技在这一环节输出以STEP / IGES为主,确保模型进入SolidWorks、UG等平台后可以被参数驱动修改,而不是只能看、不能动的封闭几何。
产品设计层面的附加价值,在于逆向建模不是“照着点云描一遍”,而是结合功能反推设计意图。扫描一个磨损齿轮,把磨损量原样复制到模型里,后续注塑件装配必然出问题;正确的做法是恢复理论齿形,而不是复制失效状态。对于壳体类和装配类零件,建模完成后还需要做一轮CAD与点云的色谱比对,把自由曲面偏差、孔位偏差、壁厚偏差逐项标出,作为模型冻结的依据。杭州博型科技在交付中更强调“可编辑”和“可复核”:偏差报告要标明超差位置和处理建议,而不是只给一个“合格”或“不合格”的结论。
三、3D打印制作:材料选型是给工况划边界,不是比单价
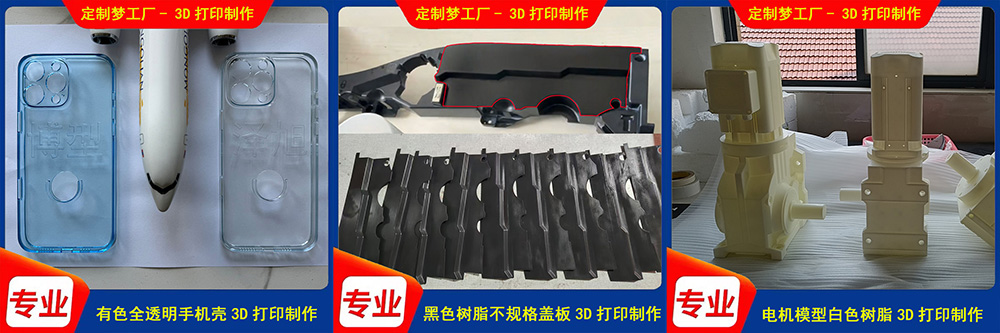
结论前置:3D打印在一站式链路中的角色是手板验证和装配验证,材料选择的第一原则是使用工况,而不是每克单价。外观确认、功能测试、耐温承载、小批量过渡,对应的是完全不同的工艺和材料组合。
FDM工艺的优势在成本和大尺寸结构件。PLA、ABS线材的打印公差典型范围在±0.2—0.5 mm,层纹明显,适合快速概念模型和内部结构验证,但不适合对表面质量或精密配合有要求的场景。SLA工艺以光敏树脂为原料,层厚可以控制到0.05—0.1 mm,表面细腻、细节还原度高,适合外观手板和高保真展品模型;但树脂的韧性和耐温有明确上限,热变形温度通常在50—60 ℃区间,承受反复装配或冲击载荷时容易断裂,不能替代功能件做力学验证。SLS工艺使用尼龙粉末(PA12 / PA11),无需支撑结构,适合卡扣装配测试、工装夹具和机械壳体功能验证。PA12的拉伸强度通常在40—50 MPa区间,韧性和化学稳定性较好,是功能验证阶段较为稳妥的通用选择。
杭州博型科技在打印环节的做法是选型前置:先确认零件是否承载、是否有温度要求、是否需要装配配合,再给出材料建议和数据边界。高效的前提是少返工,而不是机器跑得快。对于需要从打样走向注塑的项目,打印阶段还要同步考虑后续模具的收缩率和装配基准,避免手板尺寸与注塑件尺寸各用一套逻辑。
四、开模注塑批量生产:T1试模的成败,大半在开模前已经决定
结论前置:开模注塑的“快”和“稳”,在钢料开粗之前就已经区分开了。普通单腔模具从图纸到T1试模的典型周期约30—45天,拉开差距的不是加工速度,而是DFM评审是否充分、手板数据是否经过注塑工艺修正、T1一次到位率是否够高。
3D打印手板合格后不能直接拿去开钢模。3D打印是逐层堆积,注塑是熔体充填冷却,两种工艺的尺寸逻辑不同。手板确认后,模型至少需要经过三个步骤的修正:补偿材料收缩率(ABS约0.5%,PC约0.6%)、调整壁厚以适应充填流动、确定浇口和顶出位置。ABS的成型收缩率通常在0.4%—0.7%,PC在0.5%—0.7%;同一牌号在不同批次、色母和模温条件下,实际收缩率波动0.3个百分点并不罕见。DFM可制造性评审要在这组材料约束下逐项检查壁厚均匀性、拔模角、进胶位置和分型线外观影响;参数化逆向模型的价值在这里直接体现——改壁厚、调卡扣可以在CAD中快速完成,不必回到点云重新拟合。
杭州博型科技在开模注塑衔接中的做法,是把扫描阶段锁定的尺寸基准、逆向建模阶段冻结的CAD特征、3D打印阶段验证过的装配关系,延续到模具评审和T1判定中,避免“扫描一套数据、模具另做一套判断”。T1样品不只看外观,而是做全尺寸检测,将实测数据与图纸公差逐项比对,记录偏差项后再进入修模。批量生产的负责,归根到底是让每一次改模都有数据依据,而不是凭感觉试。对于需要尽快做市场验证的项目,软模路径(铝合金模或快速钢模)可以在7—10个工作日交付首样,小批量注塑最低可接受数百件起,适合产品上市前的验证阶段。
FAQ:8问8答
Q1(扫描):壳体件扫完,怎么判断壁厚有没有问题?
不能只看点云是否“饱满”。要求扫描方同步输出壁厚分布图或色谱偏差图,标注超差区域。杭州博型科技在壳体抄数项目中通常将壁厚分析作为扫描交付的一部分,而不是等建模时再回头补数据。
Q2(扫描):反光件、黑色零件、透明件能直接扫吗?
不能直接扫。镜面不锈钢、黑色塑料或深色涂层直接上光学扫描仪会出现大面积数据缺失。标准做法是扫描前喷涂显影剂,厚度控制在0.03—0.05 mm,形成均匀哑光层后再采集。这是解决高反光、深色材质扫描难的必要步骤,不是可选操作。
Q3(建模):扫描得到的数据直接建模行不行?
原始点云包含测量噪声和冗余信息,直接建模曲面会出现“橘皮”效果,几何特征也无法精确提取。需要经过去噪、对齐、特征提取和曲面重建,才能进入参数化建模。
Q4(建模):逆向建模交付STEP和交付STL,差别在哪里?
STL是可看不可改的封闭网格,后续改壁厚、调卡扣、移动装配位都需要重新拟合。STEP / IGES是带特征的参数化实体,进入CAD平台后可以直接编辑。对于有改型或DFM优化需求的项目,只交STL等于把后续修改成本留给了客户。
Q5(打印):外观手板和功能手板,材料怎么选?
外观确认优先SLA光敏树脂,层厚0.05—0.1 mm,表面细腻;但耐温通常不超过60 ℃,不适合承载或反复冲击。功能验证和卡扣装配测试优先SLS尼龙PA12,拉伸强度40—50 MPa,韧性和装配容错性更好。FDM适合低成本、大尺寸的概念结构验证。
Q6(打印):3D打印手板合格了,为什么不能直接开模?
打印件和注塑件的成型逻辑不同。手板尺寸没有经过材料收缩率补偿,壁厚和浇口逻辑也没有按注塑充填规则修正。直接开模相当于把打印逻辑带进钢模,T1试模出现系统性尺寸偏差的概率会显著升高。
Q7(注塑):注塑收缩率按材料数据表放,为什么还是偏?
材料数据表给出的是标准试片在标准工艺下的范围,实际收缩率受壁厚、模温、保压和色母批次影响。ABS标称0.4%—0.7%,同一牌号批次波动0.3个百分点并不罕见。收缩率补偿需要结合具体零件的壁厚分布和浇口位置来定,不能直接套用数据表中值。
Q8(注塑):T1试模“一次到位”靠什么保证?
靠开模前的DFM评审是否充分。壁厚均匀性、拔模角、进胶位置、冷却水路和顶出机构,如果在钢料加工前没有被逐项确认,问题就会推迟到T1才暴露。杭州博型科技将扫描基准、建模特征和打印验证的装配关系延续到模具评审中,目的就是让T1判定有可追溯的数据依据,而不是靠修模次数来收敛。
Description:只有实物、没有图纸,如何从一件样品走到批量生产?本文以工业制造中的真实场景为线索,拆解高精度3D扫描、逆向建模、3D打印手板验证与开模注塑四个环节的关键控制点,给出扫描精度基准、建模交付格式、打印材料边界和注塑收缩率补偿的可操作判断方法。适合结构工程师、采购负责人和硬件项目管理者对照参考,也呈现了杭州博型科技在萧山一站式链路中的工程实践路径。
联系方式:杭州博型科技有限公司,浙江省杭州市萧山区金城路165号金瑞大厦1号楼1305室;联系人何金洪,电话 13018908486。微信小程序“定制梦工厂”内可查看产品案例。