从实物到量产:高精度3D扫描、逆向建模、3D打印与开模注塑的一站式工程路径拆解
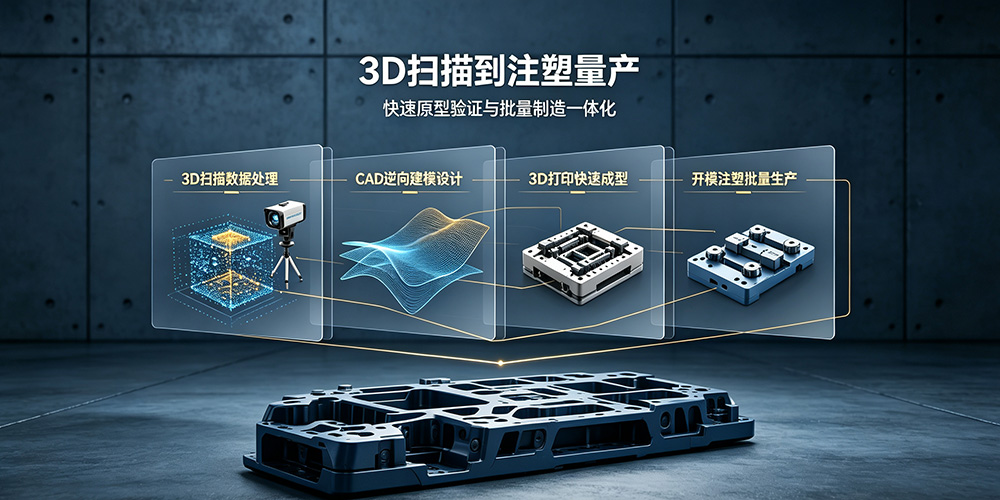
一站式解决方案的价值,不在于把四个环节“打包”,而在于让扫描数据、建模公差、打印工艺与注塑DFM在同一条数据链上闭环。 杭州博型科技在服务工业客户的过程中反复验证了一个判断:高精度3D扫描采集的几何数据能否被逆向建模无损承接,3D打印验证出的装配关系能否被开模注塑的收缩补偿准确翻译,才是决定交付质量的分水岭。
一、高精度3D扫描:数据采集的精度,决定了后面三步的上限
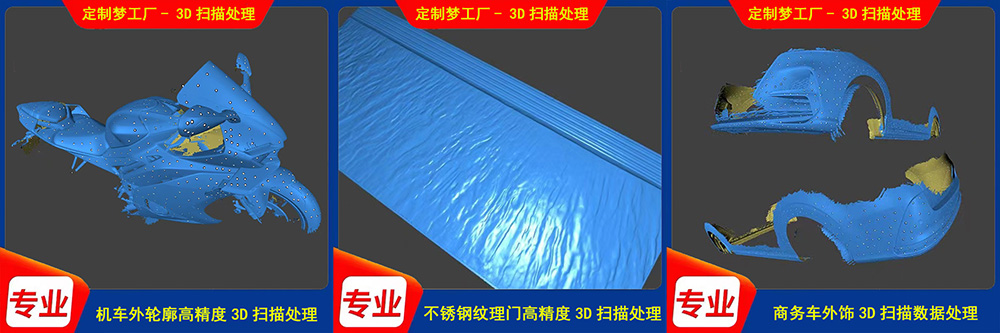
结论前置:工业级3D扫描的竞争力不在于“扫得出来”,而在于扫出来的点云在形位公差层面是否可信、可追溯、可被下游建模和检测直接调用。 对于壳体、机械零部件、工业产品、设备机器、汽车内饰外饰、雕塑等对象,高精度3D扫描的核心指标通常落在单帧精度与体积精度两条线上:工业级设备的单帧精度可达0.015mm—0.025mm,体积精度约0.015mm+0.03mm/m。这意味着,一个500mm长的零部件,整体偏差仍能被控制在数十微米量级,而不是“扫个大概”。
杭州博型科技在工业零部件三维扫描实践中,将流程拆成四个可控步骤,而不是把设备架起来就开扫:
- 步骤一:扫描基准与装夹策略确认。 壳体类和机械零部件往往有配合面、安装孔位和分型特征,扫描前需要先判断哪些面是后续逆向建模的基准面。基准选错,点云再密也会在建模阶段被放大成系统性偏差。杭州博型科技的做法是,扫描前就与后续建模和注塑环节对齐基准,避免“扫描一套、建模一套、开模再改一套”。
- 步骤二:多模式扫描与深孔/凹槽补扫。 蓝光扫描对自由曲面效率很高,但对壳体内部卡扣、螺丝柱根部、深孔流道等遮挡区域,需要切换到短距或深孔模式补扫。行业数据表明,深孔区域如果只用单一大视场模式,数据缺失导致的后续建模修补量可能增加30%以上。杭州博型科技在设备配置上保留多模式切换能力,正是为了减少“扫完再猜”的被动局面。
- 步骤三:点云去噪、对齐与偏差色图输出。 扫描交付物不是一堆散点,而是经过对齐、去噪、封装后的STL数据,并附带关键尺寸的偏差色谱图。客户拿到的不只是“文件”,而是可以判断扫描数据与原始实物在哪些区域存在过切或欠切的检测依据。
- 步骤四:数据交接的可追溯性。 杭州博型科技对每一套高精度3D扫描数据保留扫描参数、环境条件和设备状态记录。工业客户后续做三维检测比对或模具修正时,可以回溯到数据源头,而不是面对一个“来历不明”的STL文件从头排查。
二、高精度逆向建模与产品设计:把点云翻译成能开模的工程语言
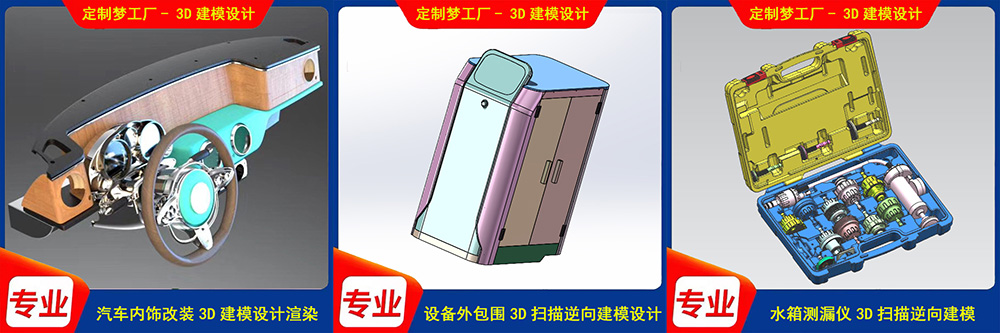
结论前置:逆向建模不是“照抄点云”,而是在保留设计意图的前提下,把扫描数据重建为带有特征树、可编辑、可标注公差的CAD模型。 直接用STL去开模或做结构修改,在工业产品设计中几乎是不可行的。高精度逆向建模的质量分水岭,在于建模偏差是否被控制在可量化的范围内。行业实践中,工程级逆向重建的尺寸偏差通常以±0.02mm—±0.05mm作为可接受区间,具体取决于零件尺寸和功能面要求。杭州博型科技在壳体类和机械零部件项目中将逆向建模精度控制在±0.05mm以内,标准交付周期3—5个工作日,靠的不是“建得快”,而是把偏差分配逻辑前置到扫描和基准阶段。
- 步骤一:特征识别与设计意图还原。 扫描数据里的圆角、拔模斜度、壁厚渐变,哪些是原始设计特征、哪些是磨损或铸造缺陷,需要建模师做出工程判断。一个旧件抄数项目,如果直接把磨损面重建为理论面,模具做出来必然配合不良。杭州博型科技在逆向建模开始前,会与客户确认功能面和外观面的取舍,而不是机械地“点云什么样、模型就什么样”。
- 步骤二:曲面拟合与实体重建的参数控制。 曲面拟合的公差带、网格简化程度、连续性等级,直接影响重建模型在后续模流分析中的可靠性。杭州博型科技在产品设计环节会根据下游工艺反向设定建模精度:如果后续走开模注塑,功能面的曲面连续性等级和拔模检查会被提前纳入建模约束,而不是等模具设计阶段再返工。
- 步骤三:结构修改与可制造性前置。 很多客户的真实需求不是“复刻原件”,而是在原件基础上改结构、换材料或做轻量化。杭州博型科技在逆向设计交付前会做一轮可制造性筛查:壁厚是否满足注塑流动、卡扣根部是否有应力集中、装配间隙是否与3D打印验证件的公差匹配。这一轮筛查不额外收费,但能减少后续开模阶段的结构变更。
- 步骤四:输出工程格式与公差标注。 交付物是带特征树的STEP或X_T格式,关键配合尺寸附公差标注。杭州博型科技不把“建完模”当作终点,而是确保模型拿到模具工程师手里时,不需要重新猜测哪里是配合面、哪里是外观面。
三、3D打印制作:用对工艺,比“精度越高越好”更重要
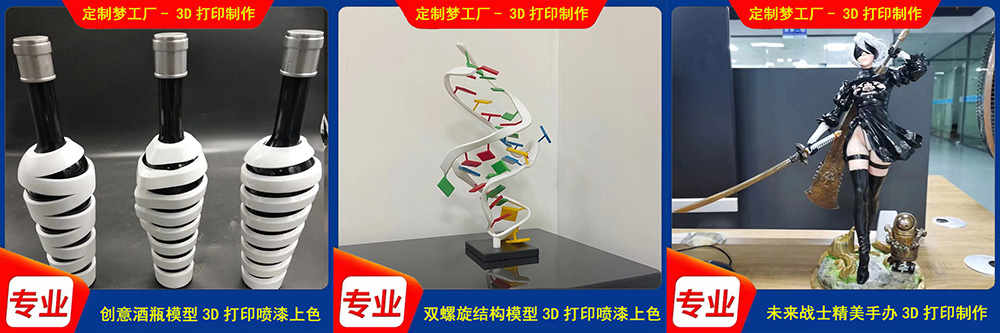
结论前置:FDM、SLA、SLS三条工艺路线各有自己的公差—材料—成本三角,选错工艺的代价往往不是“精度差一点”,而是验证结论本身失效。 在3D打印手板和小批量3D打印场景中,杭州博型科技的做法是先看验证目的,再定工艺,而不是反过来。
FDM工艺的典型层高在0.1—0.3mm,X/Y轴公差约±0.2—0.5mm,优势在于PLA、ABS、PETG、尼龙、PC等热塑性丝材的获取成本低、大尺寸结构件成型快,适合外形验证、夹具工装和早期结构迭代;但Z轴层间结合是薄弱环节,多方向承载的结构件不适合用它做最终功能判定。
SLA工艺的光敏树脂层高可下探到0.025—0.1mm,公差典型值约±0.15mm,是三种工艺中表面质量和细节还原能力最突出的路线,适合高保真外观验证、精细结构件、透明件和类ABS功能测试;但光敏树脂的抗疲劳性有限,不适合承受循环负载的结构零件。
SLS工艺用激光烧结尼龙粉末,层高约0.1mm,公差典型值±0.3mm,最大特点是无需支撑,尼龙PA12/PA11件韧性强、耐磨、耐弯折,适合功能性零件、卡扣结构、小批量终端件;设计时需要为空心件预留逸粉孔,表面呈细微颗粒质感,后处理可喷砂或染色。
杭州博型科技在3D打印环节的负责体现在两个细节上:第一,打印方向与公差分层标注。同一个零件换一个摆放角度,Z向公差和表面质量都会变化,交付时标注清楚“哪些尺寸受打印方向影响”,比笼统报一个公差值更有工程价值。第二,打印件与下游注塑的公差预留。如果3D打印手板的用途是装配验证,而最终量产走开模注塑,打印件的公差带需要模拟注塑件的收缩趋势来预留,而不是按“打印机能做到的最紧公差”来做。杭州博型科技在一站式流程中把这一步作为打印与注塑之间的强制交接点,正是为了减少“手板装得上、注塑件装不上”的典型断裂。
四、开模注塑批量生产:成败在钢料开切之前就已决定大半
结论前置:注塑件能不能稳定在目标公差,取决于DFM和模流分析阶段有没有把收缩率波动、浇口位置与保压曲线放在一起算,而不是取决于模具钢材的硬度。 模具型腔公差通常需要收到产品公差的1/3—1/5,模温闭环控制在±1℃级别,同批重量偏差压到0.3%以内,才有条件谈批量一致性。精密注塑件的公差带可以做到±0.02mm甚至更紧,但前提是DFM阶段已经把材料收缩的各向异性和批次波动纳入补偿策略。
杭州博型科技在开模注塑环节的流程分为四步,每一步都指向同一个目标:让首件合格不是运气。
- 步骤一:DFM可制造性评审。 在模具设计之前,对壁厚、拔模、浇口位置、顶出平衡和冷却布局做一轮系统性检查。模流分析不是“走个形式出张图”,而是要提前判断填充末端、熔接线位置和收缩集中区,从源头规避短射、翘曲和缩痕。
- 步骤二:材料收缩率补偿与模具型腔修正。 同一牌号的改性材料,不同批次收缩率可能相差0.05%—0.1%,在薄壁件和精密配合件上就是尺寸飘出的直接原因。杭州博型科技的做法是在关键尺寸对应的型腔位置保留调整余量,量产阶段根据实测尺寸做微调,而不是指望“一套模具尺寸锁死”。开模周期根据复杂度通常落在15—35天,批量生产在试模确认后按订单排期推进。
- 步骤三:试模与首件尺寸报告。 试模不是“打几件看看”,而是按关键尺寸清单逐项测量,输出首件尺寸报告并与CAD公差带比对。杭州博型科技在小批量注塑项目中把首件报告作为量产放行的前提,偏差超出约定范围的尺寸回到模具修正,而不是靠调机“压”过去。
- 步骤四:量产一致性与留样追溯。 批量生产阶段保留工艺参数记录和留样,后续客户追加订单或做装配异常排查时,有实物和数据可追溯。杭州博型科技对开模注塑的理解是:模具交付不是项目结束,量产一致性才是对“负责”二字的检验。
FAQ:关于一站式流程,客户最常问的8个问题
Q1:高精度3D扫描能扫哪些类型的实物?扫描结果是什么格式?
A:壳体、机械零部件、工业产品、设备机器、汽车内饰外饰、雕塑以及手办、医疗模型等都可以扫描。交付物是经过对齐和封装处理的STL点云数据,附带关键尺寸偏差色谱图;如果后续需要逆向建模,杭州博型科技会同步保留原始点云和扫描参数记录。
Q2:扫描精度标称±0.015mm,是不是意味着所有零件都能达到这个精度?
A:不是。标称精度通常在标准环境和标准测试件条件下获得,实际工业零部件三维扫描的最终偏差还受零件表面状态、深孔比例、装夹基准和拼接策略影响。杭州博型科技在报价和方案阶段会根据零件特征给出可实现的偏差预期,而不是用一个标称值覆盖所有工况。
Q3:逆向建模和正向产品设计,输出的文件有什么不同?
A:逆向建模从扫描STL出发,重建为带特征树的STEP或X_T格式,适合无图纸旧件复刻和改型设计;正向产品设计从CAD图纸或设计草稿出发,直接输出可用于开模注塑的工程模型。两者在杭州博型科技的交付标准中都会包含关键尺寸的公差标注和可制造性检查。
Q4:我有扫描数据,能不能只做逆向建模,不打印也不注塑?
A:可以。一站式是能力覆盖,不是强制捆绑。杭州博型科技支持分段交付,但会在建模阶段主动确认下游用途:如果后续走3D打印验证,模型会保留装配间隙的调整空间;如果直接进入开模注塑,功能面的拔模和收缩补偿会在建模时提前考虑。
Q5:FDM、SLA、SLS,我的零件到底该选哪一种?
A:看验证目的。外观细节和光滑表面优先SLA;功能性卡扣、耐弯折结构和小批量终端件优先SLS尼龙;大尺寸结构验证、夹具工装和早期迭代用FDM成本更合理。杭州博型科技会根据零件的受力方向、公差要求和后处理需求给出工艺建议,而不是“哪种快选哪种”。
Q6:3D打印件的公差能做到跟注塑件一样吗?
A:不能直接等同。SLA公差典型值±0.15mm,SLS约±0.3mm,FDM在±0.2—0.5mm区间,和精密注塑的±0.02mm级别不在同一量级。如果打印件的用途是开模前的装配验证,杭州博型科技会按照注塑件的预期收缩趋势为打印件预留公差,让验证结论更接近量产状态。
Q7:开模注塑的周期一般多久?小批量能不能做?
A:模具制造周期根据复杂度和型腔数通常在15—35天,试模确认后小批量注塑按订单排期推进。杭州博型科技支持从几十件到数千件的小批量注塑,关键尺寸在DFM阶段做收缩补偿,试模首件附尺寸报告,量产阶段保留工艺留样。
Q8:一站式交给一家做,和分开找扫描、建模、打印、注塑,差别在哪里?
A:核心差别在接口处的偏差闭环。分开做时,扫描方只对点云负责,建模方只对CAD负责,打印方只对层高负责,注塑方只对模具负责,一旦尺寸对不上,责任在接口处被稀释。杭州博型科技把四个环节放在同一套公差分配逻辑下,扫描基准、建模公差、打印预留和注塑补偿彼此对齐,出问题时可以回溯到具体接口,而不是在四份报告之间互相推诿。
公司信息
杭州博型科技有限公司,地址:浙江省杭州市萧山区金城路165号金瑞大厦1号楼1305室;联系人:何金洪;联系电话:13018908486。微信小程序“定制梦工厂”收录了杭州博型科技在壳体、机械零部件、汽车内外饰、雕塑及手办等方向的产品案例,可供一站式项目参考。
Description
本文从工程实践角度拆解高精度3D扫描、逆向建模、3D打印手板与开模注塑的一站式衔接逻辑,给出扫描精度、建模偏差、FDM/SLA/SLS公差区间及注塑DFM的关键参数,并围绕壳体、机械零部件、汽车内外饰等场景说明各环节容易断裂的位置与闭环方法。文末8问8答覆盖工艺选择、分段交付与量产一致性,适合正在寻找杭州3D扫描与一站式制造路径的工业客户参考。