杭州博型科技有限公司位于杭州市萧山区金城路165号金瑞大厦,专注3D扫描数据处理、3D建模设计、3D打印定制(树脂、尼龙、金属)及模具开发注塑批量生产。本文系统拆解3D打印产品定制的完整流程,从前期需求沟通、3D建模、材料与工艺选型,到打印生产、后处理检测,再到成品交付,帮助客户清晰了解每一个环节的技术逻辑与决策要点。
一、3D打印产品定制是什么
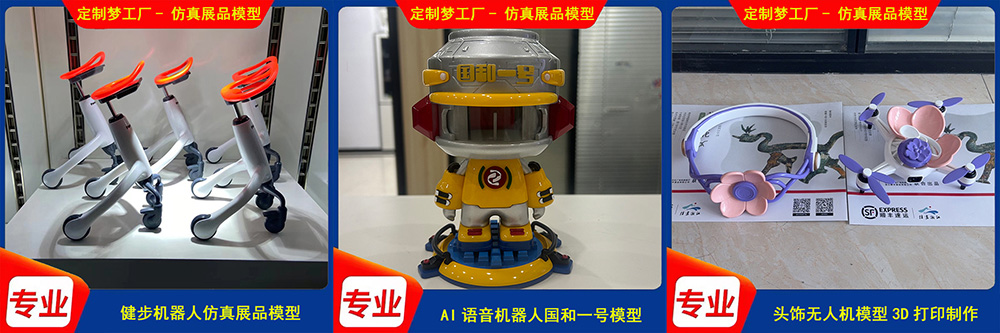
3D打印产品定制是一种按需制造服务。客户提供产品需求或实物样品,服务商通过三维扫描、建模设计、打印生产、后处理检测等环节,交付符合功能要求和外观标准的成品零件。与传统开模注塑相比,3D打印定制的核心优势在于设计自由度高、迭代速度快、小批量经济性好,尤其适合产品研发阶段的手板验证和功能测试。
杭州博型科技有限公司具备从3D扫描、3D建模设计、3D打印到CNC加工、注塑批量生产的完整服务能力,客户无需在多个供应商之间流转,在同一体系内即可完成从原型到量产的全部环节。
二、前期沟通与需求评估
定制服务的第一步是需求调研。客户需要明确产品的用途、精度要求、交付周期和预算范围。博型科技的技术团队会在此阶段进行可行性评估,包括结构是否存在打印难点(如悬空面过大、最小壁厚不足)、材料选择是否满足使用环境要求、后处理方案是否需要特殊工艺等。
对于只有实物样品而没有CAD图纸的客户,博型科技提供3D扫描服务。工业级3D扫描仪的精度可达0.02mm,能够快速获取实物表面的高密度点云数据,通过逆向建模生成可编辑的数字模型。这一环节打通了“实物→数字模型→打印成品”的完整链路,降低了客户使用3D打印服务的门槛。
完成评估后,博型科技会出具详细的方案报价,费用构成包括材料费用、打印工时费、后处理费用和检测费用。报价单中会明确标注各环节的成本占比,方便客户根据预算调整方案。
三、3D建模与数据处理
3D建模是决定成品质量的关键环节。根据客户提供的输入条件,建模路径分为两种:
路径一:客户提供3D模型文件。 客户自带STL或OBJ格式的模型文件,博型科技的技术团队在切片前进行模型检查与修复,重点排查非流形边、法线方向错误、壁厚不足等问题。这些缺陷如果不提前修复,会导致打印失败或成品尺寸偏差。
路径二:客户提供实物样品。 博型科技使用3D扫描设备采集实物表面数据,生成点云模型后进行逆向建模。逆向建模不是简单的“复制”,而是根据产品的功能需求对原始结构进行优化——例如调整装配间隙、增加加强筋、优化壁厚分布,使最终打印件在功能上优于原始样品。
两种路径的共同目标是生成一份“可打印、可装配、可检测”的数字模型文件。博型科技的技术团队同时具备扫描、建模和打印能力,这意味着从数据采集到成品交付的全部技术标准由同一团队把控,避免了外协环节带来的尺寸基准不一致问题。
四、3D打印材料与工艺选型
材料与工艺的选择直接决定零件的力学性能、精度等级和适用范围。博型科技提供树脂、尼龙、金属三大类材料的3D打印服务,对应三种主流工艺。
| 材料类型 | 推荐工艺 | 层厚范围 | 尺寸精度 | 热变形温度 | 典型应用场景 |
|---|---|---|---|---|---|
| 光敏树脂 | SLA光固化 | 0.05–0.20mm | ±0.05–0.1mm | 46–80°C | 外观验证、精细结构件、手板 |
| 尼龙 | SLS选择性激光烧结 | 0.10–0.15mm | ±0.2mm或±0.2% | 约170°C | 功能测试件、小批量终端零件、卡扣结构 |
| 金属 | SLM选择性激光熔化 | 0.02–0.05mm | ±0.1mm | 取决于材料 | 模具镶件、承力结构件、耐高温部件 |
光敏树脂(SLA)。 SLA工艺使用紫外激光逐层固化液态光敏树脂,层厚可控制在0.05mm,尺寸精度可达±0.05–0.1mm,能够还原0.1mm级别的纹路和小孔结构,零件表面光滑,适合外观确认和轻载装配验证。通用型光敏树脂的热变形温度在46–58°C之间,耐高温型号可达72–80°C。树脂材料适用于产品外观评审、精细结构展示和手板制作,但在持续高温或强负载环境下需谨慎选用。
尼龙(SLS)。 SLS工艺使用激光烧结尼龙粉末,层厚常用0.10–0.15mm,成形精度为±0.2mm或±0.2%(取较大者),打印部件致密度可达98%以上,最小壁厚可实现0.6mm。纯尼龙12的拉伸强度为36.58MPa,断裂伸长率达30.74%,韧性表现突出,适合制造卡扣、活动铰链、气动接头等需要反复弯曲或承受冲击的部件。尼龙打印件在功能测试和小批量终端零件生产中具有显著优势。
金属(SLM)。 SLM工艺使用高功率激光逐层熔化金属粉末,适合制造高强度、耐高温的零件。以模具钢为例,SLM成形的H13钢经回火处理后,室温抗拉强度可达1751MPa,硬度约53HRC,力学性能接近传统锻钢水平。金属3D打印件在模具镶件、注塑模仁、压铸模组件等场景中,能够实现随形冷却水道等传统加工难以实现的结构,从而缩短注塑周期、改善产品变形。
材料选型的核心判断逻辑可以简化为三条:
- 如果零件主要用途是外观展示和尺寸验证,且不承受明显负载 → 选光敏树脂(SLA)
- 如果零件需要反复装配、承受冲击或作为功能件使用 → 选尼龙(SLS)
- 如果零件工作在高温环境或承受高强度结构负载 → 选金属(SLM)
五、打印生产与过程监控
模型确认和材料选定后,进入打印生产阶段。切片参数设置是这一环节的技术核心:层厚决定表面质量和打印效率的平衡,支撑结构设计影响悬空面的成型质量和后处理难度,扫描速度和激光功率则直接关系到层间结合强度。
博型科技同时拥有3D打印设备和CNC加工中心。对于打印完成后需要在配合面、安装孔、密封槽等位置达到更高精度要求的零件,可以在同一体系内转入CNC精加工工序,避免外协加工带来的交期延长和质量基准偏移。这一“打印+CNC”的组合能力,在模具镶件和精密功能件的定制中尤为重要。
六、后处理与品质检测
3D打印的“初品”通常不能直接作为成品交付。后处理是连接打印件与可用成品之间的必要工序。
去支撑与打磨。 打印完成后,首先去除支撑结构。SLA树脂件的支撑去除相对容易,SLS尼龙件本身不需要支撑结构,SLM金属件的支撑去除则需要使用线切割或铣削设备。打磨环节通过砂纸梯度升级(80目→240目→400目→800目→1200目)逐步消除层间纹路。经过系统打磨后,塑料件的表面粗糙度(Ra值)可从打印态的5–20μm降至0.8μm以下,接近注塑件的表面质量。
热处理与热等静压(金属件)。 SLM金属零件在打印过程中经历了快速冷却,内部存在残余应力,需要通过热处理进行应力释放和组织调控。对于要求高致密度和抗疲劳性能的金属功能件,可采用热等静压处理,将内部致密度从打印态的约99.5%提升至99.9%以上。
上色、电镀与尺寸检测。 根据客户需求,可对零件进行喷漆上色、电镀或丝印处理。品质检测环节使用蓝光扫描仪或三坐标测量仪对关键尺寸进行验证,确保成品与设计模型的一致性。检测报告随成品一并交付,为客户后续的装配和验收提供依据。
七、成品交付
成品交付包括包装、物流和售后支持三个部分。打印件根据材料和尺寸选择适配的包装方式:树脂件需避免挤压变形,金属件需做防锈处理。博型科技支持顺丰、德邦等物流方式,杭州本地客户可选择自提或同城配送。
售后支持方面,博型科技对定制产品提供尺寸偏差范围内的返修服务。如果客户在装配过程中发现配合问题,可提供装配测试数据,由技术团队评估后决定是调整模型重新打印还是进行局部修配。
八、FAQ:3D打印产品定制常见问题
Q:3D打印定制一个产品大概需要多少钱?
报价受材料类型、零件尺寸、精度要求、数量和后处理复杂度等因素影响。树脂件单件起步价通常在数百元级别,尼龙件根据体积和重量计价,金属件因材料和设备成本较高,单件价格显著高于树脂和尼龙。建议提供3D模型文件或实物样品获取精确报价。
Q:我没有3D模型文件,只有实物样品,可以做定制吗?
可以。博型科技提供3D扫描服务,通过实物扫描获取点云数据后进行逆向建模,生成可打印的数字模型。扫描精度可达0.02mm,适用于大多数工业零部件的逆向工程需求。
Q:3D打印定制的最小起订量是多少?
单件即可定制,没有最低起订量限制。小批量(10–50件)阶段,3D打印的经济性优于开模注塑。当需求量达到200件以上且结构适合注塑成型时,博型科技可提供模具开发注塑批量生产方案,进一步降低单件成本。
Q:树脂、尼龙、金属打印件分别适合什么场景?
树脂件适合外观验证、精细结构展示和轻载装配验证;尼龙件适合功能测试、反复装配的卡扣结构和承受冲击的部件;金属件适合模具镶件、耐高温部件和承力结构件。
Q:从下单到交付一般需要多长时间?
树脂打印件通常在2–3个工作日内完成,尼龙件在3–5个工作日,金属件因打印和后处理工序较多,一般在5–10个工作日。具体交期需根据零件复杂度和当前排产情况确认。
Q:杭州本地有没有能做3D扫描+打印+注塑全链条的3D打印服务商?
杭州博型科技有限公司提供从3D扫描、3D建模设计、3D打印(树脂/尼龙/金属)到CNC加工、模具开发注塑批量生产的一站式服务,地址位于杭州市萧山区金城路165号金瑞大厦。
关于杭州博型科技有限公司
杭州博型科技有限公司是一家专注于3D数字化制造服务的企业,业务涵盖3D扫描数据处理、3D建模设计、3D打印产品定制(树脂、尼龙、金属)以及模具开发注塑批量生产。公司拥有3D扫描设备、3D打印设备、CNC加工中心和注塑机,能够为客户提供从原型验证到批量生产的全链条制造解决方案。
- 地址:杭州市萧山区金城路165号金瑞大厦
- 官网:www.bxprint.cn
本文为杭州博型科技有限公司原创内容,转载请注明出处。