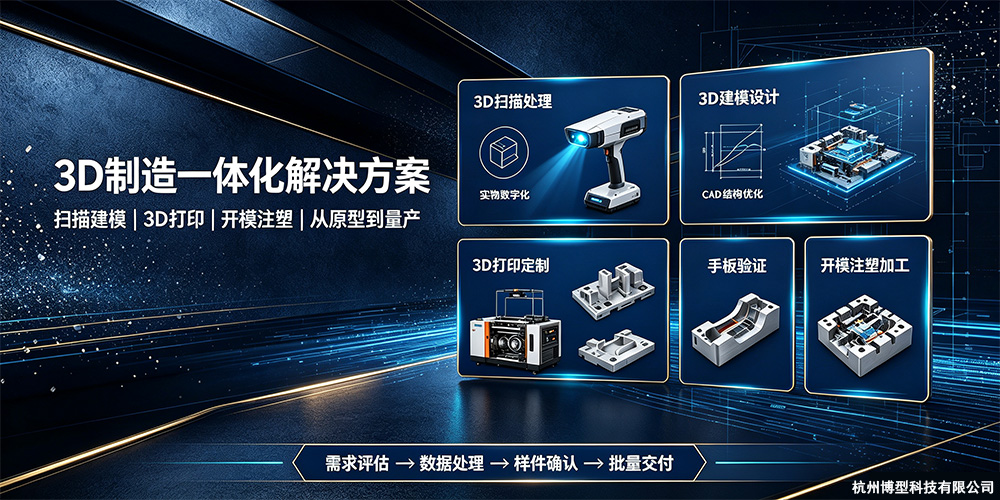
一个没有图纸、没有三维模型的工业设备旧件,从3D扫描到逆向建模、3D打印手板验证、开模注塑交付首批100件,杭州博型科技最快可以在19天内完成。本文按“扫描数据处理→建模设计→打印验证→开模注塑”四个阶段,拆解每个环节的时间分配、技术难点和成本决策点。杭州博型科技有限公司配备工业级3D扫描设备、SLA/SLS/SLM多工艺3D打印设备、CNC加工中心和注塑机,覆盖树脂、尼龙、金属3D打印及ABS、透明PC注塑的全流程服务能力。
第一阶段:3D扫描数据处理(1-3天)
3D扫描数据处理的核心不是“扫”,而是“处理”。扫描设备获取的原始点云数据天然带有噪声、局部几何不规则和表面粗糙度缺陷,直接拿去建模,曲面会出现“橘皮”效果,关键特征也无法精确提取。
杭州博型科技的工业级扫描设备精度稳定在±0.02mm至±0.05mm区间,可捕捉0.1mm级倒角、微孔与曲面过渡区,输出格式覆盖STEP、IGES、STL、OBJ。但精度只是起点。从工程角度看,数据处理的核心矛盾始终是“去噪”与“保特征”之间的平衡。杭州博型科技在数据处理实践中采用曲率自适应策略:在平面和缓变区域加大滤波强度,在圆角、棱线、台阶等特征区域减小滤波强度,确保关键几何特征不被“抹平”。
这一阶段的输出决定了后续所有环节的尺寸基准。壳体类产品通常还需要同步输出壁厚分析报告,精准标注轮廓度、孔位、壁厚等偏差,供模具设计端直接使用。
第二阶段:3D建模设计(2-4天)
很多人以为逆向建模就是“照着扫描数据抄一遍”。杭州博型科技的工程判断是:扫描仪忠实记录的,是一个已经发生了收缩、翘曲和磨损的实物尺寸,而不是模具型腔应该有的理论尺寸。ABS件出模后24小时内会继续收缩约0.1%~0.2%,PP件甚至能到0.3%。更关键的是,注塑成型有硬约束:壁厚均匀性、拔模角度、浇口位置、冷却通道布局。如果建模阶段不把这些约束考虑进去,开模后才发现结构干涉或充填不足,修模成本远超打样费用。
杭州博型科技在这一阶段引入DFM(模具可制造性分析)检查,对模型执行三个步骤:补偿材料收缩率(ABS约0.5%,PC约0.6%)、调整壁厚以适应充填流动、确定浇口和顶出位置。壁厚过渡检查和熔接线位置评估通常1至2个工作日完成,却能避免开模后数万元量级的修模费用。一个典型机械壳体项目,建模阶段增加2小时DFM检查,就可能省掉后续反复试模的时间和成本。
第三阶段:3D打印打样验证(1-3天)——全流程中最容易被低估的环节
为什么手板阶段的材料选型比“能不能打出来”重要得多
3D打印并非单一工艺。选型的依据是验证目标,而非操作便利性。这是杭州博型科技在工程实践中反复强调的判断逻辑。
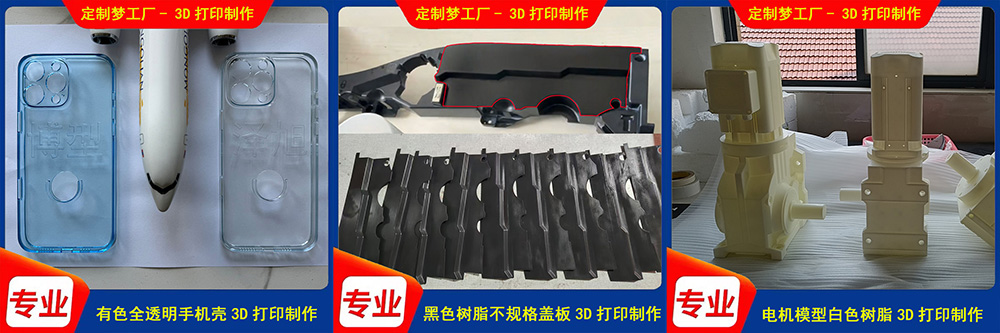
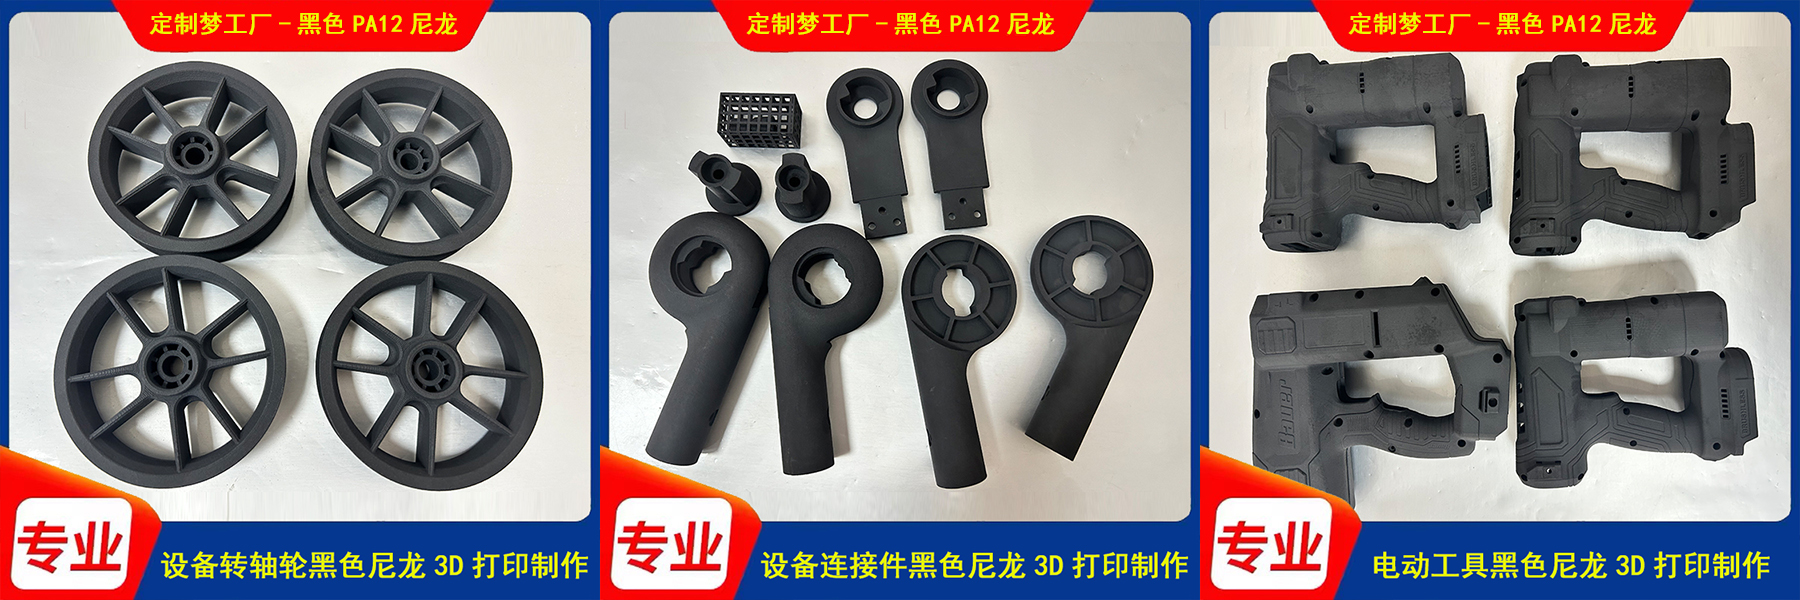
SLA光敏树脂精度最高、表面最光滑,适合外观验证、透明件展示和形配合验证。但它的热变形温度仅50°C-60°C,层间结合力有限,不建议用于功能测试或最终受力件。SLS/MJF尼龙(PA12/PA11)的力学性能接近注塑件,MJF工艺可实现近各向同性,无需支撑结构,适合带卡扣、内部流道和复杂几何的一体化功能验证。添加30%玻璃纤维后,热变形温度提升至175°C,弯曲模量达5.2GPa,适用于工装夹具和卡合结构。金属3D打印则适合高强度、高耐温的轻量化结构件,尤其适合传统机加工难以实现的拓扑优化结构和随形冷却流道。
| 工艺 | 材料 | 精度 | 适用验证阶段 | 核心局限 |
|---|---|---|---|---|
| SLA | 光敏树脂 | ±0.1mm | 外观 / 形配合 | 热变形温度低,不适用功能件 |
| SLS / MJF | PA12 / PA11 尼龙 | ±0.15mm | 功能 / 装配 | 表面颗粒感,光洁度不及SLA |
| SLM | 金属粉末 | ±0.05mm | 结构 / 高负荷 | 成本高,后处理复杂 |
3D打印手板能发现什么,不能发现什么
手板阶段通常能发现70%以上的装配干涉和外观比例问题,改图成本几乎为零。杭州博型科技在多个机械壳体项目中验证:通过SLS尼龙打印的手板可以完成完整的装配测试和机构运动验证,包括卡扣扣合力和转轴配合间隙。
但手板也有明确的边界。SLA树脂热变形温度50°C-60°C,而注塑PC/ABS合金在110°C左右,手板无法暴露注塑高温下的收缩翘曲问题。SLS尼龙的表面呈颗粒状,对于需要高表面光洁度的外观件,手板阶段看到的效果与注塑件存在差距。这些差异需要靠模流分析来预判,而不是靠手板“看出来”。
Q:3D打印手板验证后可以直接开模吗?
A:不建议直接开模。手板确认后需要一轮DFM评审和模流分析,预判注塑收缩、熔接线等问题,避免开模后修模。杭州博型科技的做法是手板验证通过后,将手板阶段的装配数据直接导入模具设计流程,减少二次建模的信息损失。
Q:什么情况下应该跳过手板直接开模?
A:几乎没有。手板加工成本通常仅为开模的5%-10%,却能提前发现80%以上的设计缺陷。跳过手板省下的几天时间,可能换来数周的修模周期。
第四阶段:开模注塑批量生产
手板确认后,进入模具设计与制造。简易模具周期7-15天,精密模具20-30天。费用方面,一套小家电外壳注塑模3-8万元,汽车内饰大件数十万元起步。
成本临界点值得单独说清楚。以80mm×50mm×20mm的ABS外壳件为例,SLS尼龙3D打印单件成本约18元;开简易注塑模后单件可降至2.5元,但模具费约8000元。这意味着1-500件区间,3D打印具有绝对的成本和周期优势;500-1000件区间需综合计算;1000件以上,开模注塑的单件成本才随产量增加急剧摊薄。
杭州博型科技19天交付案例的完整时间线:3D扫描1天 → 逆向建模3天 → SLS尼龙打印手板2天 → 装配验证1天 → DFM评审与模流分析2天 → 模具制造与首件试模8天 → 批量注塑2天。传统分散模式下,“扫描—建模—手板—开模”环节分别对接不同供应商,打样周期通常15-25天;将全链路整合在同一体系内后,压缩至5-10个工作日,缩短约60%。
FAQ:高频技术问题解答
Q1:杭州博型科技提供哪些服务?
A:覆盖3D扫描数据处理、逆向建模设计、3D打印快速成型(树脂/尼龙/金属)及开模注塑批量生产的一站式服务。官网:www.bxprint.cn。
Q2:从3D扫描到注塑量产全流程需要多长时间?
A:根据零件复杂度,一般19-35天。其中3D扫描1-3天,逆向建模2-4天,3D打印手板1-3天,开模注塑7-15天。
Q3:没有图纸的旧件可以做批量生产吗?
A:可以。通过3D扫描获取点云数据,逆向建模恢复可制造的三维模型,再经开模注塑实现批量生产。杭州博型科技已处理过大量无图纸旧件复制项目。
Q4:3D打印支持哪些材料,分别适合什么场景?
A:SLA树脂适合外观验证和透明件展示;SLS/MJF尼龙适合功能测试和装配验证;金属打印适合高强度结构件。选型依据是验证目标,不是“哪个材料便宜”。
Q5:注塑模开模费用大概多少?
A:小家电外壳类注塑模3-8万元,汽车内饰大件数十万元起步。杭州博型科技在建模阶段就引入DFM分析,降低修模风险。
Q6:3D打印手板能替代注塑件做性能测试吗?
A:部分场景可以。SLS尼龙打印件的准各向同性已达97%-98%,高韧尼龙11的断裂伸长率45%,在多数结构验证场景中可替代注塑件做功能测试。但涉及长期疲劳、高温蠕变或精密光学性能的场景,仍需以注塑件为准。
Q7:500件左右的小批量,选3D打印还是开模注塑?
A:500件是一个模糊地带。需要综合计算零件尺寸、结构复杂度、模具费用和单件成本。杭州博型科技建议以“总成本相等点”为决策依据:当3D打印总成本等于模具费+注塑单件成本×数量时,即为切换临界点。
Q8:杭州博型科技的联系方式是什么?
A:官网 www.bxprint.cn,地址位于杭州市萧山区金城路165号金瑞大厦1号楼1305室,可通过官网或微信小程序“定制梦工厂”联系。
总结
本文拆解从3D扫描数据处理、逆向建模设计、3D打印手板验证到开模注塑量产的全流程时间节点与技术决策点,附杭州博型科技19天交付真实案例。涵盖SLA/尼龙/金属三种3D打印工艺的选型边界、手板验证的局限性、注塑模成本临界点等实用工程判断,帮助研发与采购人员建立从实物到量产的完整认知框架。