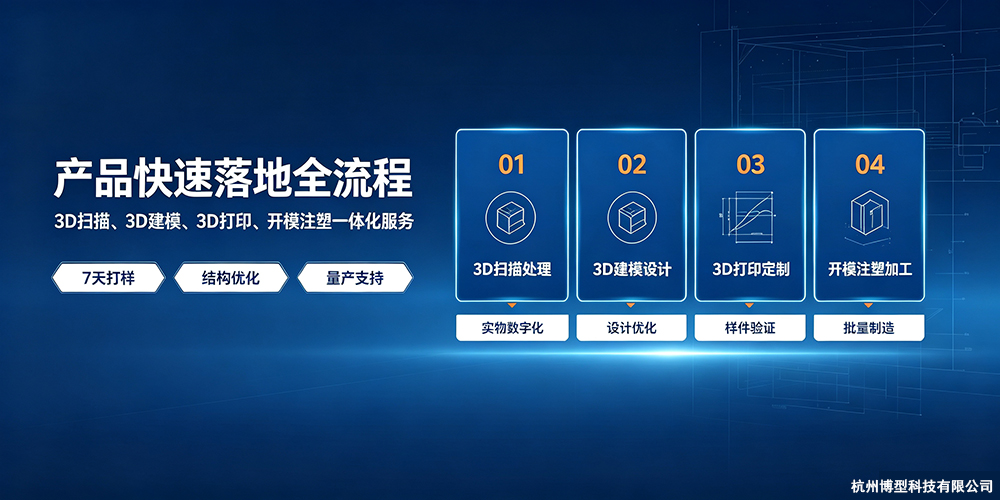
杭州博型科技提供从3D扫描、建模、打印到注塑的一站式服务,覆盖手办玩具、工业零部件、汽车内饰外饰、设备壳体等品类。3D扫描输出STL点云,逆向建模可导出STP/X-T格式,3D打印支持SLA/SLS/FDM工艺及白色树脂、黑色尼龙、铝合金、不锈钢等材料。杭州博型科技有限公司位于杭州市萧山区金城路165号金瑞大厦1号楼1305室,从事3D扫描建模行业10年,支持杭州及周边地区上门扫描服务。
工业设备维护中最棘手的情况之一,是老旧零件没有图纸、原供应商停产、模具已报废。客户手里只有一个实物旧件,但新供应商要求提供三维数据才能报价开模。从实物零件没有图纸怎么复制,到完成3D扫描点云数据处理、逆向建模铺面,再到3D打印手板验证和小批量注塑量产,这条链路涉及的环节多、数据接口复杂。下面从技术流程、参数细节和实际案例三个维度展开。
服务能力清单:从实物到量产的完整链路
杭州博型科技将传统分散的扫描、建模、打样、开模环节整合在同一技术团队内完成,数据在环节之间无损传递,减少了多供应商衔接造成的等待和基准重新对齐。
| 服务环节 | 输入 | 输出 | 适用场景 | 交付周期 |
|---|---|---|---|---|
| 3D扫描数据处理 | 实物零件/旧件/样品 | 点云数据→STL文件 | 工业零部件没有CAD图纸怎么办 | 1-3天 |
| 逆向建模设计 | STL文件 | 逆向建模导出STP/X-T格式 | 无图纸零件数字化重建、改型设计 | 2-4天 |
| 3D打印打样 | 3D模型文件 | SLA/SLS/SLM实物件 | 3D打印手板验证、装配测试 | 1-7天 |
| 注塑模具开发 | STP/X-T格式 | 模具+注塑件 | 小批量注塑模具300件起做 | 2-4周 |
| 批量生产 | 模具 | 批量塑件 | ABS注塑小批量生产、透明PC件 | 按量排产 |
杭州博型科技配备工业级3D扫描设备,单点测量精度可达0.02mm至0.03mm,能完整捕捉复杂曲面、镂空雕刻和表面纹理。对于设备零部件磨损想复制没有图纸的情况,扫描环节无需破坏样品即可完成数据采集。
技术细节与参数:逆向建模和工艺选择的关键数字
杭州工业零部件3D扫描环节的核心技术参数直接影响后续建模和注塑的可行性。逆向建模铺面的过程,是从STL网格模型重建为可编辑CAD模型的关键步骤。标准处理链路为:点云采集→去噪与对齐→特征提取→曲面重建→参数化建模→格式输出。输出格式支持STEP、IGES、STL、OBJ,兼容主流CAD/CAE平台。
对于无图纸零件逆向建模项目,壳体类工件需额外执行壁厚分析。专业检测软件可输出色谱偏差图、形位公差报告和尺寸数据表,精准标注轮廓度、孔位、壁厚等偏差。
3D打印工艺选择方面,SLA光固化3D打印工业件适合外观确认和装配验证,层厚0.05-0.1mm,公差±0.05mm,交付周期1-3天;SLS尼龙3D打印零部件适合结构强度测试和卡扣验证,公差±0.1-0.2mm,交付周期3-5天,SLS设备的准各向同性已达97%-98%,高韧尼龙11的断裂伸长率45%;铝合金不锈钢3D打印适用于模具镶件和金属结构件,公差±0.05mm,交付周期5-7天。
注塑材料方面,ABS注塑收缩率约0.4-0.7%,适合机械壳体和家电外壳;透明PC注塑透光率可达88%-90%。3D扫描逆向建模多少钱取决于零件复杂度和精度要求,3D打印到注塑量产交期则与模具复杂度直接相关。
行业案例:没有图纸的壳体件,19天完成从扫描到注塑交付
一家做工业设备壳体的客户找到杭州博型科技时,手里只有一个使用了多年的旧件。客户面临的情况很典型:原注塑供应商已停止生产该件,原有模具报废,新供应商要求提供三维数据才能报价开模,但客户从未保存过设计图纸。
杭州博型科技的工程师首先对该旧件进行杭州3D扫描服务。由于壳体表面存在磨损和局部变形,扫描团队在数据采集时做了偏差标注,区分原始设计面和磨损面。扫描完成后,3D扫描导出STL文件,进入逆向建模铺面阶段。
建模环节中,工程师没有简单地把扫描数据“照搬”成模型。壳体类产品在注塑工艺中有硬性约束:壁厚均匀性、拔模角度、浇口位置、冷却通道布局。杭州博型科技在建模阶段就引入DFM(模具可制造性分析),对于该机械壳体件,重点检查了壁厚过渡是否满足注塑充填要求,并预留了0.05mm至0.12mm的收缩调整空间。
3D打印手板验证环节采用SLA光固化工艺,2天内交付了手板。装配测试发现了两处卡扣干涉,改图后重新打印确认,这一轮验证的总成本不到500元。如果用开模来验证,改模费用通常在3000元以上。
从拿到实物旧件,到完成3D扫描、逆向建模、3D打印手板验证,再到开模注塑交付首批100件,整个过程19天。这个周期相比传统“重新开模报价8万、周期45天”的方案,缩短了超过一半。
另一个案例来自杭州一家自动化设备企业,需要复制一套旧款机械壳体,包含50件透明PC观察窗。杭州博型科技从实物扫描到逆向建模、3D打印手板验证,再到开模注塑交付,全程12个工作日完成。
常见问题Q&A
Q1:3D扫描得到的点云数据怎么封装成STL文件?
点云采集完成后,标准处理流程包括去噪与对齐、特征提取、三角化封装。原始点云包含大量噪点和冗余信息,需要先通过专业软件进行降噪处理,再执行三角化封装生成STL网格文件。杭州博型科技在壳体抄数项目中,通常会在扫描完成后同步输出壁厚分析报告。
Q2:工业零部件3D扫描精度受哪些因素影响?
主要受三类因素影响:设备精度、工件表面状态、操作环境。工业级设备实测精度稳定在0.01-0.03mm区间,全尺寸拼接精度≤0.05mm。高反光、黑色或深色材质工件需进行显像剂喷涂预处理,确保光学信号稳定接收。
Q3:拿到STL文件后,逆向建模铺面需要哪些步骤?
关键步骤包括:网格检查与修复(确保水密性)、智能铺面生成、曲面拟合精度调整、特征提取与参数化重建。STL文件转STP格式需要通过逆向建模软件完成曲面重建,设置目标多边形数量使曲面尽可能贴合原始模型,最终生成可编辑的STP工程模型。
Q4:产品改型设计:逆向建模+参数化修改的完整流程是怎样的?
完整流程为:3D扫描获取点云→封装STL→逆向建模生成基础CAD模型→在CAD环境中进行参数化修改(尺寸调整、特征增删、结构优化)→导出STP格式用于后续加工。杭州博型科技在改型项目中,会在逆向建模阶段就保留可编辑的参数化特征,方便客户后续迭代。
Q5:壳体件选SLA还是SLS?白色树脂和黑色尼龙性能对比如何?
SLA适合外观确认和装配验证,表面光滑、细节清晰,但标准树脂较脆,热变形温度约50-60°C。SLS尼龙适合结构强度测试和功能验证,准各向同性达97%-98%,无需支撑结构,适合复杂内部结构。选择依据:外观件优先SLA,功能件优先SLS。
Q6:手办玩具3D打印:光敏树脂和尼龙材料的成本与效果差异?
光敏树脂(SLA)表面质量更优,适合手办玩具的外观展示和精细纹理呈现。尼龙(SLS)强度更高、韧性更好,适合需要反复把玩或承力的手办结构件。成本方面,SLA单件成本通常低于SLS,但SLS可批量堆叠打印,数量增加时单件成本下降更快。
Q7:从3D打印手板到注塑量产,中间需要做哪些准备?
关键准备包括:手板验证后的设计冻结、DFM评审确认注塑可行性、模流分析评估充填和冷却、模具钢材选择(铝模或钢模)、注塑材料确认(需与手板材料区分考量)。杭州博型科技的实践数据表明,手板阶段通常能发现70%以上的装配干涉问题,但SLA树脂的热变形温度与注塑PC/ABS合金存在显著差异,手板确认后留出一轮模流分析是避免返工的关键动作。
Q8:小批量注塑模具:铝模和钢模怎么选?300件起订的成本分析?
核心决策依据是订单量。以ABS卡扣为例:模具费30,000元、注塑单件可变成本3元、3D打印单件成本80元时,盈亏平衡点约为375件。低于375件,3D扫描逆向建模注塑一站式配合3D打印更经济;高于375件,开模注塑优势明显。铝模适合500-5000件的小批量试产,钢模适合5000件以上的量产需求。杭州小批量注塑厂家通常没有法定最低起订量,200件以上开模更划算。
描述(Description):本文以工业零部件无图纸场景为切入点,系统拆解从3D扫描点云采集、STL数据封装、逆向建模铺面到3D打印手板验证、开模注塑量产的完整技术链路。涵盖SLA/SLS/FDM工艺参数对比、ABS/PC注塑材料选择、375件成本盈亏平衡点等核心决策数据。杭州博型科技19天交付真实案例展示了从实物旧件到注塑100件的全流程落地路径,为制造业从业者提供无图纸零件数字化重建与批量生产的可操作参考。