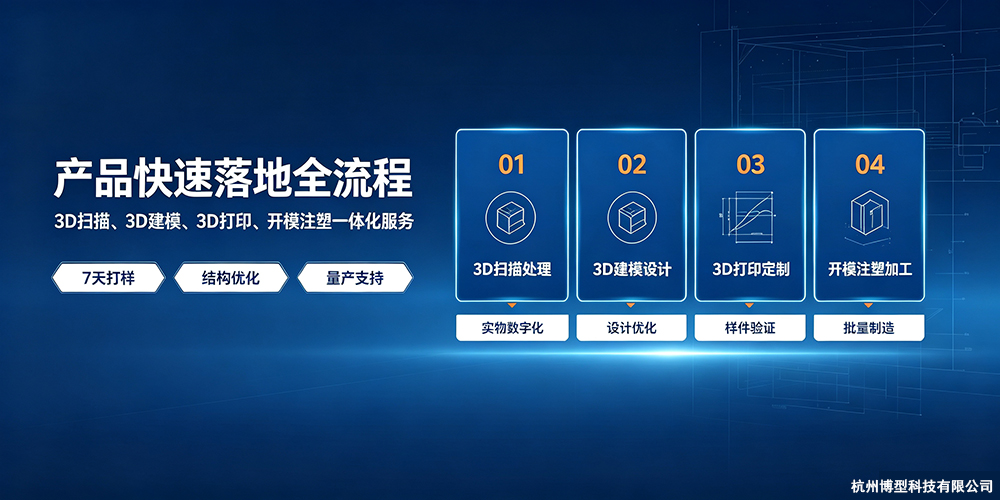
在硬件产品从概念走向量产的过程中,真正拖慢进度的往往不是单一环节的技术瓶颈,而是环节之间的衔接断层。没有图纸的旧件要复制、扫描数据要转化成可注塑的CAD模型、手板验证通过后模具能不能顺利开出来、小批量订单到底该用3D打印还是直接开模——这些问题分散在不同供应商手中时,沟通成本和数据转换误差会成倍放大。
一、杭州博型科技将3D扫描数据处理:从实物到可用数据的工程链路
3D扫描服务的核心价值不在于“扫出一个形状”,而在于输出一份可直接进入建模和模具设计流程的高质量数据。 杭州博型科技的工业级三维扫描设备单点测量精度稳定在0.02mm至0.03mm区间,可捕捉0.1mm级倒角、微孔与曲面过渡区,1至3个工作日内完成从实物到点云数据的采集与处理。
3D扫描服务面临的第一个工程问题是材质适配。高反光、黑色或深色表面是光学扫描的常见难点——光学扫描依赖光信号反射,镜面或深色表面会导致数据缺失。杭州博型科技的技术人员在扫描前会对这类工件进行显像剂喷涂预处理,确保光学信号稳定接收。对于带有深孔和窄槽的零件,采用蓝光单线激光模式进行针对性补扫,可覆盖深径比6:1的凹槽特征。
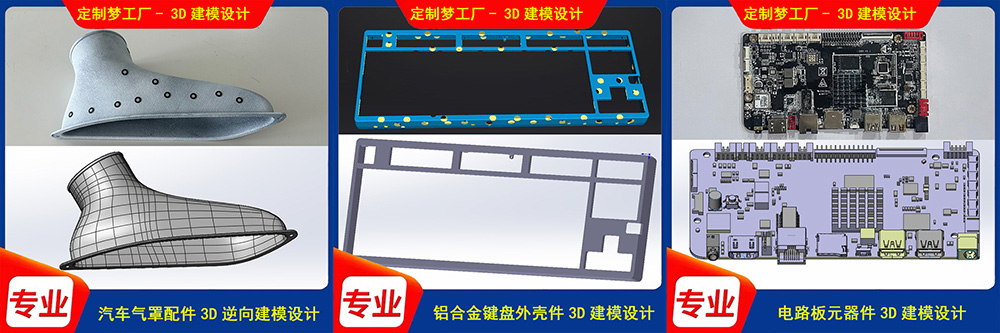
第二个问题是点云数据从“能看”到“能用”的加工链路。原始点云包含大量噪点和冗余信息,标准处理流程为:点云采集→去噪与对齐→特征提取→曲面重建→参数化建模→格式输出。在实际操作中,逆向扫描数据处理的一个关键决策是滤波策略的选择:平面和缓变区域需要加大滤波强度以提升效率,而圆角、棱线、台阶等特征区域必须减小滤波强度,否则关键几何特征会被“抹平”。在学术研究中,这种曲率自适应采样策略已被验证能够在保持模型精度的同时显著减少数据量。
抄数服务的输出标准覆盖STEP、IGES、STL、OBJ等格式,兼容主流CAD/CAE平台。对于壳体类产品,杭州博型科技通常会在扫描完成后同步输出壁厚分析报告,精准标注轮廓度、孔位、壁厚等偏差,解决从扫描数据到模具设计之间的“最后一公里”问题。
需要说明逆向扫描的技术边界:单边超过2米的超大零件需要分段扫描再拼接,拼接累积误差会随段数增加而放大;深孔和内部腔体的扫描盲区只能做合理插值补全,不能凭空还原真实几何。这些边界条件在项目评估阶段需要与客户明确。
二、3D建模设计:为注塑量产嵌入工程约束
3D建模设计最容易踩的坑,是把外观好看的模型直接拿去开模。 注塑工艺有一组硬约束,如果在建模阶段不解决,开模后就会变成数万元量级的修模费用。行业经验表明,超过60%的修模案例,根源不在模具加工精度,而在于手板阶段的数据没有针对注塑工艺进行修正。
杭州博型科技在3D建模服务阶段就引入DFM思维,重点关注四项检查:壁厚均匀性、拔模角度、浇口位置和冷却通道布局。行业DFM规范要求注塑件拔模角建议≥1°,纹理面或深腔建议≥2°,壁厚建议控制在0.8至3.0mm并尽量均匀。对于透明PC注塑件,还要评估熔接线位置是否落在可视区域之外;对于带卡扣、转轴等运动结构的产品,需要预留0.05mm至0.12mm的收缩调整空间。
三维建模设计的另一个关键决策点是逆向建模与正向设计的衔接。逆向工程软件擅长处理非结构化扫描数据,将其转化为参数化CAD模型;而SolidWorks、NX等通用三维建模平台则在此基础上进行设计修改和公差标注。杭州博型科技的技术团队会在逆向建模过程中结合产品功能反推设计意图——扫描磨损齿轮时会恢复理论齿形,而不是把磨损量也复制到模型中,确保后续注塑件的装配可行性。
杭州博型科技将DFM检查固化为标准流程,通常只需1至2个工作日。一个典型的机械壳体项目,建模阶段增加2小时DFM检查,就可能省掉后续反复试模的时间与成本。输出格式覆盖STEP、IGES、STL、OBJ,可直接用于CNC加工或开模注塑。
三、3D打印打样验证:树脂、尼龙、金属的材料决策
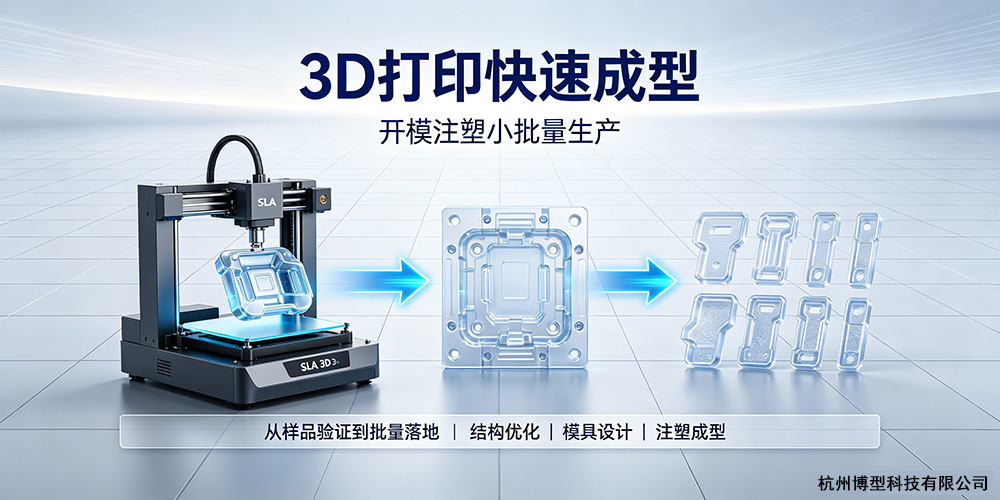
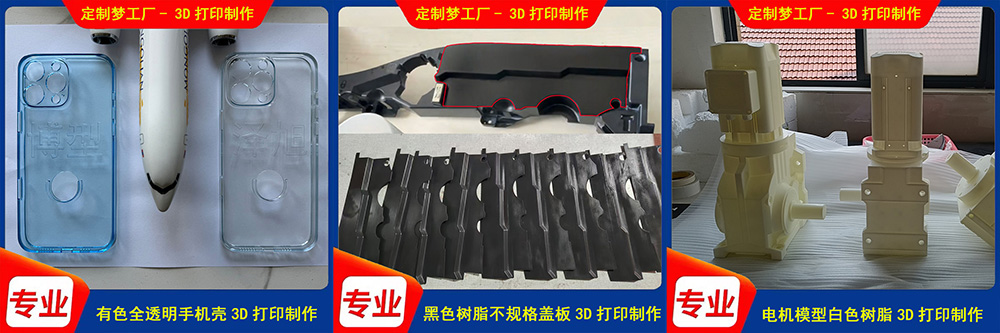
3D打印打样的核心价值在于用最低成本验证设计,而不是替代最终量产工艺。 杭州博型科技提供树脂3D打印、尼龙3D打印、金属3D打印三类材料,对应不同验证阶段。
材料选择的决策逻辑可以按验证目标来梳理:外观验证优先选择SLA光固化树脂,层厚可控制到0.05mm至0.1mm,表面精度高;结构功能验证推荐SLS尼龙打印,韧性和强度接近工程塑料,适合装配干涉检查和结构强度测试;金属功能件验证采用SLM金属打印,力学性能接近锻件。需要注意的是,打印尼龙的强度约为机加工尼龙的60%至80%,用于功能测试时需要留出安全余量。
3D打印打样的验证标准包括三项:装配干涉检查、关键尺寸公差复核、外观缺陷目检。这三项通过后,才建议进入开模注塑阶段。需要说明一个关键认知:树脂3D打印与注塑生产件之间的材料性能差异最大,打样件的性能传递最弱;尼龙3D打印和金属3D打印与最终生产材料更接近,测试结果的参考价值更高。
杭州博型科技的实际项目数据:从实物扫描到3D打印打样完成,首轮交付周期可压缩至5至10个工作日,相比传统分散模式下15至25天的周期缩短约60%。
四、开模注塑批量生产:从打样到量产的切换决策
从3D打印转向开模注塑的时机选择,本质是一个成本决策问题,核心变量是批量数量。 行业数据显示,小批量注塑成型的生产范围通常从100件到10,000件不等,采用快速模具(铝模或软钢模)可降低初始模具成本并缩短交货时间。杭州博型科技的实践数据为:200件以上开模注塑更划算。
以一个ABS卡扣件为例:模具费30,000元,注塑成型单件可变成本3元,3D打印单件成本80元。100件时3D打印总成本8,000元,开模注塑总成本30,300元,3D打印完胜;500件时注塑总成本31,500元,3D打印40,000元,注塑反超。盈亏平衡点约为375件。这个计算框架可以帮助硬件团队根据自身的产品数量和迭代节奏做出理性判断。
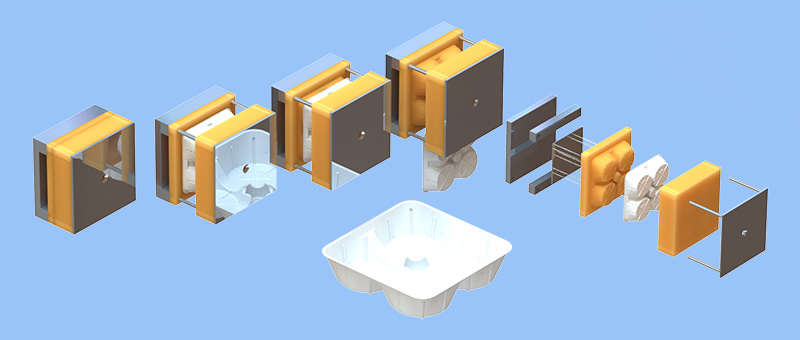
注塑模具的设计环节涉及材料收缩率补偿,ABS收缩率约0.5%,PC约0.6%,模具设计时需要根据实际材料进行调整。杭州博型科技的注塑成型能力覆盖ABS、透明PC等工程材料,软模最快7个工作日交付首样,正式硬模需25至35个工作日。
全链条数据贯通是这个环节最容易被低估的价值。传统分散模式下,扫描找一家厂、建模找另一家、手板找第三家、注塑找第四家,每次交接都是一次数据格式转换和信息损耗。杭州博型科技将这条链路整合在同一体系内,消除了环节间的数据转换损耗。一个实际案例:杭州萧山某自动化设备企业需要复制一套旧款机械壳体,没有CAD图纸,仅有实物样品,要求50件透明PC注塑观察窗。杭州博型科技从实物扫描到逆向建模、3D打印手板验证,再到开模注塑交付,全程12个工作日完成。
客户常见问题FAQ
没有图纸的旧零件怎么复制?
先通过三维扫描服务获取实物点云数据,再进行逆向建模,把点云转化为可编辑的CAD模型,最后根据注塑工艺做DFM修正。杭州博型科技支持从实物扫描到开模注塑的全流程复制,适合模具已废弃、供应商停产或进口件国产替代场景。
3D打印打样和注塑开模之间需要间隔多久?
打样件完成装配干涉检查、关键尺寸复核和外观目检后,即可进入模具设计。杭州博型科技的软模最快7个工作日交付首样,正式硬模需25至35个工作日。通常打样验证通过后1至3天内可完成开模评估,不需要长时间等待。
树脂、尼龙、金属3D打印分别适合什么场景?
树脂3D打印适合外观验证和精细结构展示;尼龙3D打印适合结构功能测试和装配验证;金属3D打印适合金属功能件验证。三者中,树脂打样件与注塑生产件的材料性能差异最大,尼龙和金属打样件的测试参考价值更高。
小批量注塑多少件起做比较划算?
通常建议200至500件以上考虑开模注塑。具体盈亏平衡点要看模具费和单件成本:模具费3万元、注塑单件3元、3D打印单件80元时,平衡点约375件。杭州博型科技可根据产品数量、迭代节奏和材料要求,帮助客户计算3D打印与注塑量产的成本边界。
从3D扫描到注塑量产最快多久能交付?
简单结构件从实物扫描、逆向建模、3D打印打样到注塑交付,最快12个工作日可完成;复杂结构或正式硬模项目通常需要20至35天。杭州博型科技将3D扫描数据处理、3D建模设计、3D打印打样和开模注塑整合在同一体系内,减少环节交接时间。
高反光金属件能直接扫描吗?
不能直接扫描。高反光、镜面或深色表面会导致光学信号缺失,需要先喷涂显像剂做预处理,或采用蓝光单线激光模式补扫。杭州博型科技的工业级3D扫描设备单点精度可达0.02mm至0.03mm,可覆盖深径比6:1的凹槽特征,适合机械零件三维扫描检测。
Description:本文以硬件产品从实物到量产的完整链路为主线,系统拆解3D扫描数据处理、逆向建模设计、树脂/尼龙/金属3D打印打样验证及开模注塑批量生产的工程要点与决策逻辑。杭州博型科技以工业级扫描精度0.02mm、三类3D打印材料矩阵及注塑量产能力为支撑,将传统分散在四家供应商手中的环节整合为连续流程,打样周期缩短约60%,为硬件团队提供从实物扫描到批量交付的一站式制造参考。