高精度3D扫描、逆向建模、3D打印与开模注塑:工业制造一站式解决方案的完整流程拆解
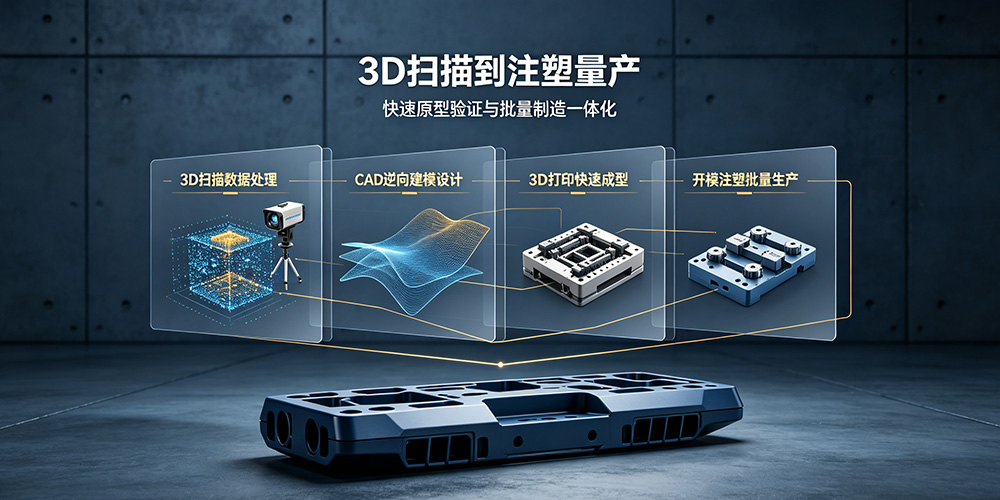
结论前置:工业制造中的“一站式”不是把四道工序简单打包,而是把高精度3D扫描、逆向建模、3D打印验证和开模注塑串成一条可追溯的工程链——前端扫描数据的精度决定逆向模型的可信度,逆向模型的质量决定打印验证件是否有意义,而打印验证件又直接反哺开模决策,减少T0试模后的被动修模。杭州博型科技在壳体、机械零部件、工业产品、汽车内外饰与雕塑等场景中,正是以这条链路为轴心来组织交付的。
第一部分:高精度3D扫描——数据不准,后面所有环节都在为误差买单
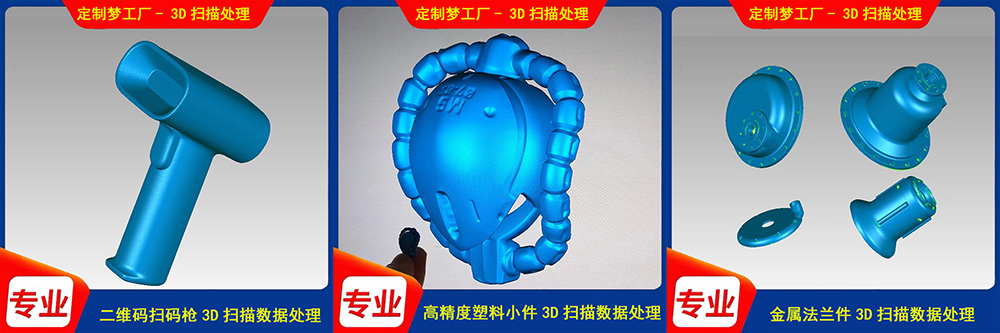
结论前置:工业场景下的高精度3D扫描,核心不是“扫得快”,而是“扫得准且可追溯”。计量级手持激光扫描仪的认证精度通常在0.02 mm量级,单帧精度可下探到0.015 mm,体积精度控制在0.015 mm + 0.03 mm/m以内,才能让后续逆向建模和3D打印有一个可信的起点。杭州博型科技在接件时,会先判断扫描对象属于“尺寸管控型”还是“形状管控型”,再决定扫描策略和验收口径,而不是拿着一把扫描仪对所有工件用同一套参数。
扫描不是“对着零件扫一遍”,而是有先后逻辑的
第一步:扫描前定基准与贴点策略。对于壳体、机械零部件、工业产品等有装配关系的工件,扫描前需要与客户确认功能基准面、定位孔或配合特征。手持激光扫描依赖标记点拼接,标记点的分布密度和位置直接影响拼接误差在体积上的累积方式。杭州博型科技通常会在扫描前输出一份简短的“基准与贴点确认单”,避免客户在拿到数据后才发现关键特征没有被基准约束。
第二步:分区分模式采集。单一扫描模式很难同时覆盖整体形貌和深孔细节。高速模式用于快速捕获较大表面,精细模式用于复刻边缘、圆角和纹理过渡区,深孔模式则专门处理凹槽、流道、缝隙等常规视角难以触及的部位。对汽车内饰外饰中带有皮纹或蚀纹的表面,以及雕塑类自由曲面工件,扫描参数需要根据表面反光特性和细节尺度做调整,而不是一套参数走到底。
第三步:点云去噪与拼接精度核验。扫描完成后,点云需要经过噪点剔除、重叠区域融合和拼接误差核验。杭州博型科技在这一步会输出拼接残差报告,让客户看到“数据在哪些区域可信、哪些区域需要补扫”,而不是直接丢一个STL文件过去。对设备机器整机或大型机械零部件,如果单站扫描无法覆盖全貌,会采用多站位拼接并在关键配合面上做额外加密,确保后续逆向建模不会在基准传递上引入累积偏差。
专业与效率的平衡点在于“一次把要求问清楚”。杭州博型科技的做法是在扫描启动前把用途问透:这份数据是用来做形面复刻、尺寸检测,还是直接进入逆向建模做开模准备?用途不同,扫描精度分配和点云密度策略完全不同。前期多花二十分钟确认,比后期补扫返工更高效。
第二部分:高精度逆向建模与产品设计——把点云变成“能开模的CAD”,而不是“能看的模型”
结论前置:高精度逆向建模的分水岭,不在于曲面看起来是否光顺,而在于生成的CAD模型是否具备工程可制造性——壁厚是否均匀、拔模方向是否成立、关键配合尺寸是否带有公差链、倒扣结构是否有模具实现空间。产品设计与逆向建模在这一环节是合流的:扫描数据回答“原来长什么样”,逆向建模回答“接下来怎么造”。杭州博型科技在逆向交付中执行的是“可制造性前置”原则,模型在交给客户之前,先过一遍开模视角的DFM自检。
从点云到参数化CAD的关键步骤
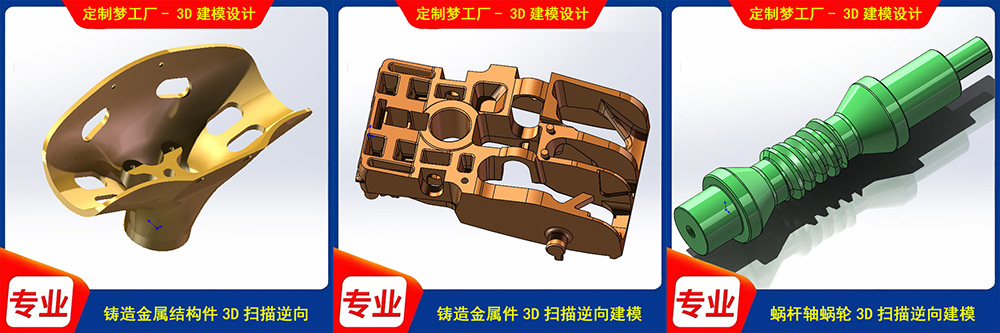
步骤一:点云清理与特征区域划分。扫描得到的点云不能直接用于建模。需要先区分“必须忠实还原的自由曲面区域”和“可以按标准特征重建的规则区域”。自由曲面区域(如汽车外饰的造型面、雕塑的有机形态、工业产品的人机曲面)走曲面拟合路线;规则区域(安装孔、卡扣位、定位柱、螺纹底孔)则优先识别为标准几何特征,用参数驱动而非网格拟合。把该参数化的地方参数化,是逆向建模与“扫描件直接转CAD”的本质区别。
步骤二:曲面重建与精度控制。在关键配合面上,逆向模型与原始点云的偏差需要控制在合理范围内。行业实践中,对叶轮、叶片类复杂曲面,重建CAD与多边形模型在关键表面的偏差可控制在±0.02 mm量级。杭州博型科技在交付逆向模型时,会附一份偏差色谱图,标注最大正负偏差出现的位置和数值,让客户判断该区域是否落在可接受公差带内。
步骤三:产品设计介入与工程参数补齐。扫描和逆向只能还原“已有实物”的几何,无法还原设计意图。产品设计的任务是在逆向模型基础上补齐工程参数:GD&T公差标注、壁厚过渡关系、加强筋根部厚度比、拔模基准的确定、分型线位置的预判。一份带有完整公差链的逆向CAD,与一份仅有外形网格的STL,在后续3D打印和开模注塑中的价值差距是数量级的。杭州博型科技在逆向交付阶段会同步标记“建议保留的原始特征”和“建议在设计中优化的特征”,把问题暴露在开模之前。
专业与负责体现在“不把风险留给下一道工序”。逆向建模最常见的隐患是:模型看起来和原件一模一样,但壁厚局部过厚会导致注塑缩水,缺少拔模斜度会导致脱模拉伤,分型线落在外观面上会导致后续抛光困难。杭州博型科技在逆向阶段就会把这些点标出来,与客户确认是在模型上修改,还是在模具结构上消化。
第三部分:3D打印——不是“哪种便宜用哪种”,而是按终端用途反选工艺和材料
结论前置:3D打印在一站式链路中的角色,不是“快速出个样子”,而是用与终端用途匹配的工艺和材料,产出一件能回答工程问题的验证件:装配间隙对不对、卡扣能不能扣上、表面处理后的观感是否接近目标、结构在受力方向上的薄弱点在哪里。杭州博型科技同时运行FDM、SLA、SLS三种工艺,选择依据是“这个打印件要替客户验证什么”,而不是单一的成本排序。
三种工艺的材料逻辑与适用边界
FDM(熔融沉积)的材料以热塑性长丝为主:PLA用于快速形体验证,ABS和PETG在耐温与韧性之间提供平衡,尼龙和TPU分别覆盖耐磨件与柔性结构,碳纤增强尼龙则在刚度要求较高的功能验证中有明确位置。FDM的层高通常在0.1–0.3 mm,尺寸公差参考值约±0.5 mm,Z向层间结合是力学上的薄弱方向,因此它更适合工业产品外形确认、大尺寸壳体装配干涉检查、以及不需要承受多方向载荷的结构验证。杭州博型科技在FDM环节会主动建议打印方向:把主要载荷方向放在XY平面内,把支撑接触面放在非外观面或非配合面。
SLA(光固化)以光敏树脂为材料,标准树脂、韧性树脂、耐高温树脂、透明树脂和铸造树脂覆盖了从外观评审到功能测试的多个层次。层高可到0.025–0.1 mm,尺寸公差参考值约±0.15 mm,表面质量在三种工艺中最优,适合汽车内饰的外观纹理评估、精细工业产品的手板确认,以及透明件的光学或流体可视化验证。需要说明的是,SLA件需要UV后固化,力学性能对后固化参数敏感,杭州博型科技会根据客户对韧性和尺寸稳定性的优先级来调整后固化制度,而不是统一烘烤。
SLS(选择性激光烧结)以尼龙粉末为主力材料:PA12是功能件和小批量终端的通用选择,PA11在韧性和抗冲击上更有优势,玻纤填充和碳纤增强尼龙则将刚度和耐热性推到更高的区间。SLS的突出优势是不需要支撑结构,粉末床本身承担支撑角色,因此适合机械零部件中带有内部流道、镂空结构或复杂拓扑的功能验证件。层高通常0.1 mm,尺寸公差参考值约±0.3 mm,批量打印时的一致性优于FDM和SLA。杭州博型科技在SLS环节会检查空心件的逃逸孔(通常Ø≥5 mm)是否设置到位,避免粉末残留影响后续装配或使用。
负责与高效在3D打印环节的具体含义是:杭州博型科技不会在客户没有明确验证目标时直接推荐“精度最高的工艺”,也不会为了压缩报价而用FDM去替代本应走SLA的外观件。工艺选型与验证目标对齐,打印件才有工程意义,否则只是一件看起来像产品的模型。
第四部分:开模注塑——打印验证件回答“能不能装”,开模评审回答“能不能稳定地批量造”
结论前置:从3D打印验证件到开模注塑批量生产,中间隔的不是一道“确认下单”,而是一套以DFM评审为闸门的工程转换。注塑件的尺寸和缺陷,大部分在开模之前就已经被产品结构、材料收缩特性和模具方案决定了。杭州博型科技在这一环节的定位是“把开模前能解决的问题解决掉”,而不是等T0试模出了缩水、飞边、变形再靠修模去补救。
开模注塑前必须完成的工程动作
第一,锁定材料具体牌号,而不是只写材料大类。收缩率补偿是开模中最容易出错的一项。以PP为例,成型收缩率通常取1.5%–2.0%,一件100 mm的PP件型腔要做到约101.5–102.0 mm;换成ABS,收缩率按0.5%取值,型腔只需约100.5 mm——同一名义尺寸,两者型腔差出1 mm以上,已经超出多数外观件的公差带。玻纤填充材料在流动方向与垂直方向的收缩差异还会进一步放大。杭州博型科技在开模前会要求确认树脂的具体牌号、增强比例和颜色,而不是停留在“用PA”或“用PC/ABS”的层级。
第二,拔模斜度与分型线按表面要求分级确定。普通光面的拔模角通常取0.5°–1°,蚀纹面则按纹理深度递增——每0.025 mm纹理深度约需增加1°斜度。深腔、加强筋根部和晒纹区域是脱模拉伤的高发位置。分型线应避开创面、装配配合面和手感区域,而不是落在产品最大轮廓处就结束。杭州博型科技在DFM输出中会把分型线和拔模角标注到具体特征上,让客户在开模前就能判断外观可接受度。
第三,模具公差按产品公差的分数分配,关键尺寸预留修模余量。模具制造公差通常按产品公差的1/3左右分配,关键配合尺寸在钢料上预留“留钢余量”,T0实测收缩偏离后仍有减钢修正的空间,而不是一次加工到名义尺寸、出问题只能补焊或换镶件。杭州博型科技在模具方案阶段会区分“必须一次做到位的尺寸”和“允许试模后微调的尺寸”,把修模策略前置到设计里。
第四,T0不是“看能不能打出件”,而是采集收缩与变形数据。首次试模的核心价值是验证收缩率假设是否成立、冷却是否均匀、熔接线是否落在低应力区。杭州博型科技在T0阶段会记录关键尺寸的实测偏差和成型参数,用数据决定改模方向,而不是凭经验反复调机。对经过3D打印验证的装配关系,T0样品可以直接回到装配场景中做二次确认,形成“扫描—建模—打印—开模—试模”的闭环。
责任心在这个环节的体现,是敢于在开模前说“这个结构建议先改”。壁厚突变、倒扣没有滑块空间、深腔缺少脱模斜度,这些问题在三维图上不一定显眼,但在模具上每一个都会变成真实的修模成本。杭州博型科技在DFM阶段输出的是带风险等级的问题清单和修改建议,而不是一份“没有问题”的评审表。
FAQ:关于3D扫描、逆向建模、3D打印与开模注塑的8个高频问题
Q1:杭州博型科技的高精度3D扫描能扫哪些对象?精度大概在什么水平?
覆盖壳体、机械零部件、工业产品、设备机器、汽车内饰外饰、雕塑等。计量级手持激光扫描的认证精度通常在0.02 mm量级,杭州博型科技会根据工件用途分配精度资源,并在交付时提供拼接残差和关键特征偏差说明。
Q2:扫描一个零件要多久?效率怎么保证?
中等尺寸零件的数据采集通常在数分钟到十几分钟量级,具体取决于表面复杂度、深孔数量和是否需要多站拼接。效率的关键不在扫描动作本身,而在扫描前把基准、贴点策略和用途确认清楚,减少补扫和返工。
Q3:逆向建模和“把STL转成CAD”有什么区别?
STL转CAD往往只追求外形拟合;高精度逆向建模的目标是生成带有GD&T公差、合理壁厚过渡、拔模基准和参数化特征的可制造模型。前者能看,后者能用来开模注塑。
Q4:你们逆向建模的精度怎么验证?
在关键配合面上输出逆向CAD与原始点云的偏差色谱图,标注最大正负偏差位置和数值。对复杂曲面件,关键表面偏差可控制在±0.02 mm量级,并附可核查的数据记录。
Q5:FDM、SLA、SLS应该怎么选?
看验证目标:外形与装配干涉优先FDM;表面质量、精细纹理或透明件优先SLA;功能性机械零部件、复杂内部结构或无支撑成型优先SLS。杭州博型科技会根据终端用途反选工艺,而不是按单价排序。
Q6:3D打印的验证件能直接用来做开模决策吗?
可以,但有条件。打印验证件回答的是“装配关系和结构逻辑是否成立”,不能替代注塑收缩补偿和模具强度校核。杭州博型科技把打印验证定位为开模前的“物理校核”,用它减少T0阶段才发现装配干涉的概率。
Q7:开模注塑最容易在哪个环节出问题?
收缩率补偿和拔模斜度是两个高频风险点。PP和ABS在100 mm尺寸上的型腔补偿差异可达1 mm以上;蚀纹面拔模不足会导致脱模拉伤。杭州博型科技在DFM阶段就把这两项锁定到具体牌号和表面等级。
Q8:从扫描到批量注塑,杭州博型科技怎么控制整体交期?
靠“前置确认”而不是“并行赶工”:扫描前确认基准和用途,建模阶段完成DFM自检,打印阶段对齐验证目标,开模前完成收缩率和拔模评审。每个环节的输出都是下一环节的输入,减少因信息断层造成的返工,整体链路效率反而更高。
公司信息
杭州博型科技有限公司
网址:https://www.bxprint.cn / https://www.bx3dprint.com/
地址:浙江省杭州市萧山区金城路165号金瑞大厦1号楼1305室
联系人:何金洪 联系电话:13018908486
微信小程序:定制梦工厂(内含产品案例)
Description:从高精度3D扫描到逆向建模、3D打印验证,再到开模注塑批量生产,本文以工程流程视角拆解工业制造一站式链路的关键精度节点、材料选择逻辑与DFM控制要点。杭州博型科技在壳体、机械零部件、汽车内外饰与工业产品场景中,用可追溯的扫描数据、可制造化的逆向模型、按用途反选的打印工艺和前置化的开模评审,帮助客户减少跨环节返工。适合正在寻找3D扫描、逆向设计、快速验证与小批量注塑落地路径的工程与采购人员参考。