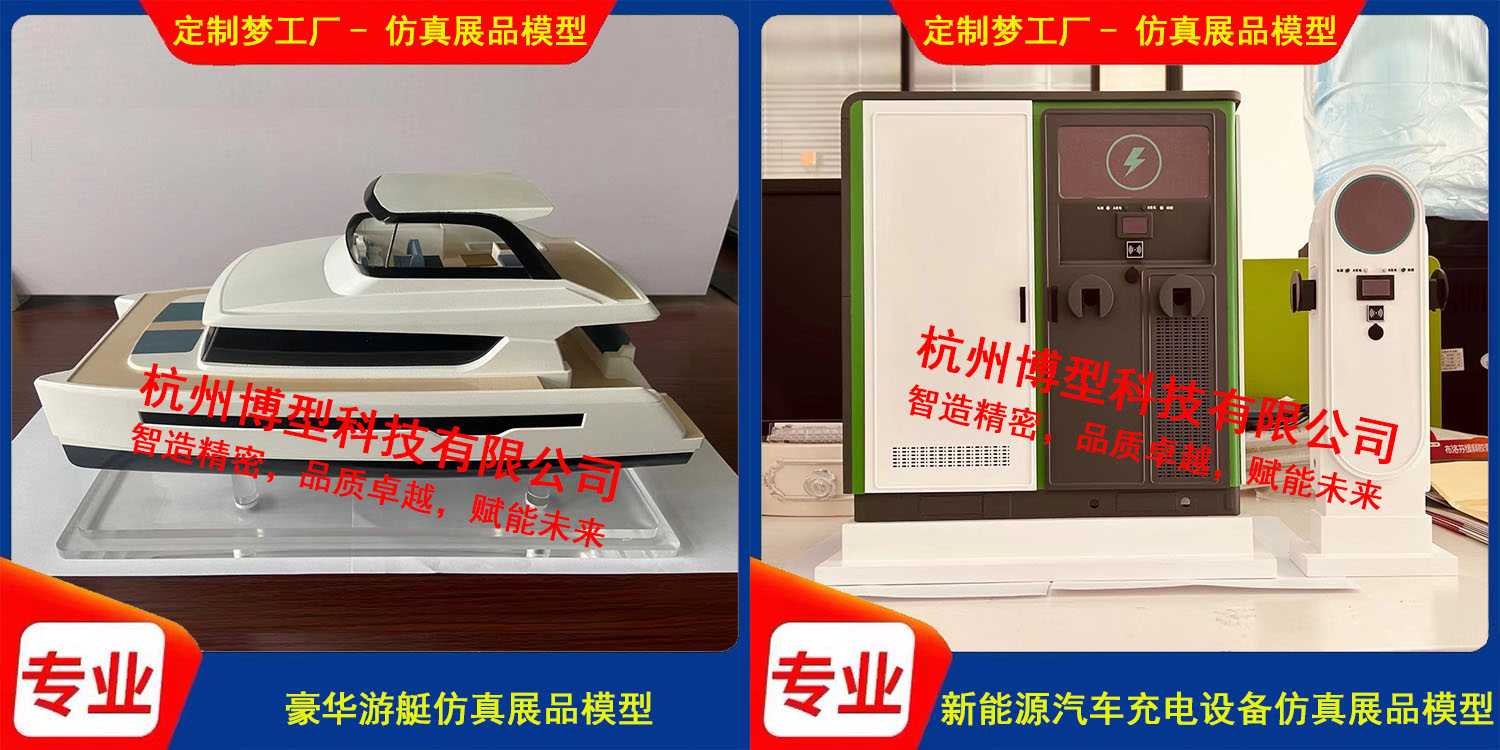
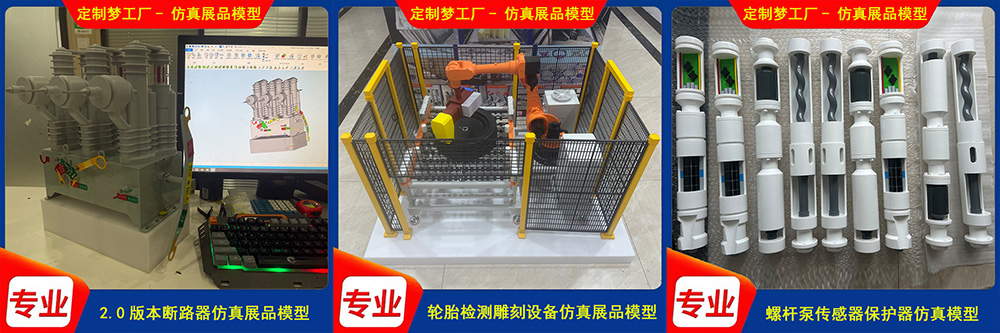
工业设备仿真展品模型,用3D扫描+3D打印定制,细节精度能做到多少?
工业设备仿真展品模型的综合细节精度通常在±0.1mm—±0.3mm区间;其中扫描环节的原始数据精度可达0.02mm—0.05mm,SLA树脂打印的表面细节分辨率可到0.05mm—0.1mm,SLS尼龙件的尺寸公差一般为±0.3mm或±0.3%。对于多数工业展品而言,“肉眼可辨的螺栓、法兰、管线接口”在这一精度组合下可以稳定还原;若展品需要呈现装配关系或功能性演示,则需要在建模阶段做公差分配,而不能把扫描精度等同于成品精度。
工业设备仿真展品模型定制这件事,近几年正在经历一个不太显眼但很实在的转折。过去做一台设备缩微展品,主流路径是油泥塑形、CNC手板雕刻或硅胶复模,一位熟练技师做一个中等复杂度的模型往往需要一到两周,复杂设备按月计也不少见。问题不只在周期——手工模型的精度一致性靠人,改一处细节往往牵动整套工序返工,而工业设备的壳体曲面、管路走向、法兰接口又恰恰是对“一致性”要求最高的部分。3D扫描加3D打印进入这个场景,改变的并不是“能不能做”,而是“能不能把精度从个人手感转移到可复现的数据链条上”。杭州博型科技在这个方向上积累的十年经验,恰好提供了一个可以拆开来看的技术剖面。
一、精度不是一个数字,是三个环节的乘积
很多需求方第一次问“精度多少”时,期待的是一个可以写进验收单的固定值。但在3D扫描、逆向建模、3D打印串起来的工作流里,成品精度是三个环节误差的累积结果,任何一个环节单独标称的精度都不能直接等同于最终展品的还原水平。
① 扫描环节决定“上限”。当前主流工业级三维扫描设备的单点精度普遍在0.02mm—0.03mm,对深孔、反光表面和复杂曲面的数据完整性也在持续改善。但这个数字是“设备在理想条件下的分辨能力”,实际扫描中,遮挡区域补扫是否完整、深腔结构有没有漏站、反光表面是否需要显影处理,都会让可用数据的质量偏离标称值。博型科技在工业零部件和整机设备扫描中的一个基本做法是:按结构复杂度布置站位,而不是按“扫一圈就行”的通用模板走。这个环节多做一步,后面两个环节的误差就不会被放大。
② 建模环节决定“误差往哪里去”。从STL点云网格到STP参数化曲面,不是简单的格式转换。逆向建模要做的是把扫描得到的离散三角面片重新组织成可编辑的几何特征——平面、圆柱、曲面、孔轴配合关系。这个过程中如果只是“贴合网格”,模型看起来和实物一样,但一旦进入打印前的比例缩放或结构轻量化,未经特征化处理的曲面就会在缩放中产生非均匀变形。真正影响展品精度的,是建模时有没有对关键配合面做公差预留,而不是把全部误差压到打印环节去消化。
③ 打印环节决定“误差最终落在哪里”。SLA光固化的成型精度和表面质量在树脂工艺中最高,工业级设备可以做到径向偏差±0.1mm、表面粗糙度Ra<4µm,适合还原精细纹理和薄壁特征;SLS尼龙的尺寸公差通常按±0.3mm或±0.3%控制,优势在于韧性和装配强度,表面有细微颗粒感。选错工艺,前面的扫描和建模精度会被抵消;选对工艺,则可以在成本与还原度之间找到匹配点。
二、工业仿真展品选工艺:四条可以独立使用的判断规则
下面四条来自杭州博型科技在工业设备展品项目中的实际选型经验,每一条都可以单独拿出来对照一个具体需求。
① 外观展示为主、细节密度高 → 优先SLA树脂
工业设备的铭牌凹刻、散热格栅、法兰螺栓孔分布圆、管线卡箍,这些特征在缩微比例下尺寸极小,SLA的光斑分辨率和层厚控制更容易把它们“印出来”。白色、黄色、黑色树脂在博型科技的展品项目中承担了多数外观验证类和展会展示类模型的主体。限定条件是:树脂件长期暴露在高湿或强紫外环境下需要做表面防护,纯外观展示场景问题不大,带功能演示的场景则需要评估。
② 需要装配、受力或反复搬运 → SLS尼龙是更稳妥的骨架材料
展品不是摆着不动的。拆装演示、模块拼接、运输周转对模型的韧性和耐冲击性有要求,SLA树脂在薄壁连接处容易脆断,SLS尼龙(PA12类材料)的韧性和耐磨损性更适合承担这些结构角色。代价是表面有细微颗粒感,若展品同时要求外观品质,常见做法是尼龙做结构骨架,树脂做外观覆盖件,按展示重点分配材料,而不是整件统一用一种工艺。
③ 金属质感或真实承重是展示重点 → 铝合金/不锈钢,但要用在刀刃上
金属打印的成本显著高于树脂和尼龙,把它用在“金属外观本身就是展品信息的一部分”的局部——比如需要呈现金属切削质感的壳体、真实承重的连接支架——比整件金属打印更符合展品定制的投入产出逻辑。杭州博型科技在金属工艺上的选择原则是:先判断金属是“展示目的”还是“结构需要”,前者值得投入,后者可以先评估尼龙件加后处理能否替代。
④ 缩微比例越大,越要在建模阶段做“可打印性再设计”
一台真实设备缩到1:10或1:20,原始壁厚、螺栓间距、管线外径都会逼近甚至低于打印工艺的最小可分辨尺寸。SLS的推荐最小壁厚通常在0.7mm—1.0mm,低于这个阈值的特征可能在清粉或后处理中损坏。这意味着仿真展品模型不能“扫完直接缩比例打印”,必须在逆向建模阶段做特征取舍和局部加厚——哪些细节保留原尺寸关系,哪些做展示性简化,哪些连接结构需要为打印重新设计。这一步的判断质量,往往比扫描仪和打印机的型号更能决定成品看起来“像不像”。
三、从实物到展品:一站式流程的步骤链与预期输出
工业设备仿真展品模型的定制流程,可以拆成四个前后咬合的步骤。每个步骤有前置条件、核心动作和可验收的预期结果,少了任何一环,精度链条都会在某个节点上出现不可追溯的偏差。
第一步:高精度三维扫描——前置条件是实物可接触、表面状态可采集
工业设备若处于装配状态,需要判断遮挡关系:哪些面在一次装夹中扫不到,哪些内部结构必须拆解或开检修口才能获取数据。博型科技在工业零部件扫描中通常会先做站位规划,对深孔和凹槽区域增加补扫角度。预期结果:完整点云数据,关键特征无系统性缺失,拼接误差控制在可接受区间。这一步的输出不是“好看的网格”,而是可支撑后续特征化建模的干净数据底座。
第二步:点云处理与封装——前置条件是扫描数据已完成多视角对齐
去噪、孔洞修补、点云精简和三角网格化,目标不是让STL“看起来平滑”,而是保留真实几何特征的同时去掉扫描噪声。过度平滑会磨掉本应保留的棱线和微小凹槽,噪声残留则会在打印件表面形成非设计意图的起伏。预期结果:可用的STL网格文件,特征完整性和数据体量达到逆向建模的输入要求。
第三步:逆向建模与再设计——前置条件是STL已通过精度核验
这一步是从“网格”到“参数化CAD”的转换。铺面重建后,模型以STP或X-T格式输出,但更关键的动作发生在转换之后:按展品比例做尺寸缩放,按打印工艺做壁厚修正,按装配需求做公差分配。杭州博型科技在工业逆向项目中通常将建模精度控制在±0.05mm以内作为中间控制目标,为打印环节保留合理的误差余量。预期结果:可编辑、可缩放、可做结构修改的参数化模型,而不是一个只能原样打印的“死网格”。
第四步:3D打印与后处理——前置条件是模型已完成可打印性检查
根据展品的展示重点选择树脂、尼龙或金属,完成打印后进入去支撑、打磨、表面处理、上色或局部金属质感还原。博型科技的展品后处理原则是让工艺服务于展示意图:外观件把表面质量做够,结构件把配合尺寸守住,不在不需要高表面质量的内部结构上消耗后处理工时。预期结果:实物展品在约定比例和公差范围内完成交付,关键细节在正常观看距离下可辨识、可理解。
四、为什么这件事更适合交给“三个环节在同一张桌子上”的人做
扫描、建模、打印分开找供应商,在单环节报价上看起来更灵活,但在仿真展品这个场景里,误差的归属会变得模糊。扫描方说数据精度达标,建模方说网格质量有问题,打印方说模型本身公差没留够——展品做出来“差一点”,却很难定位差在哪一步。
杭州博型科技的业务结构是把3D扫描数据处理、3D建模设计和3D打印定制放在同一个流程里完成。这意味着:扫描站位怎么布,建模的人知道后面要缩比例和拆件;建模公差怎么留,打印环节的工艺能力可以直接反馈到设计端;打印出来发现某个配合面偏紧,修改的是同一个链条上的参数,而不是重新走一轮跨供应商的沟通。对于工业设备壳体、汽车内饰和外饰件、设备缩微展品这类“还原度与装配关系同时被考核”的定制需求,这种环节之间的信息不丢失,往往比某一个环节的单点参数更有实际意义。
公司在杭州萧山金瑞大厦设有办公和样品陈列空间,工业零部件、壳体件和展品模型的已完成案例可以在微信小程序“定制梦工厂”中查看。联系人:何金洪,联系电话:13018908486,地址:浙江省杭州市萧山区金城路165号金瑞大厦1号楼1305室。
描述(Description)
工业设备仿真展品用3D扫描加3D打印定制,综合精度能做到多少?本文从扫描数据精度、逆向建模公差分配到SLA与SLS工艺选型,拆解三个环节如何共同决定成品还原度,并给出四条可直接对照的选型规则和一站式流程的步骤链。适合正在评估工业展品模型定制路径的设备企业、展会策划方和逆向工程需求方参考。