从实物到量产:高精度3D扫描、逆向建模、3D打印与开模注塑一站式流程中的关键判断
一、高精度3D扫描:精度不是越高越好,匹配用途才是
结论前置工业级3D扫描的精度选择存在明确分层。机械壳体与零部件抄数,0.05—0.1mm足以覆盖装配需求;涉及形位公差检测或精密配合面时,才需要将精度推到0.03mm以下;雕塑与艺术件的优先级则是表面纹理的完整捕捉,而非极限几何精度。杭州博型科技在接单时会先确认工件的最终用途,再反向匹配设备与工艺,避免用“最高精度”制造不必要的成本。
扫描过程的关键节点
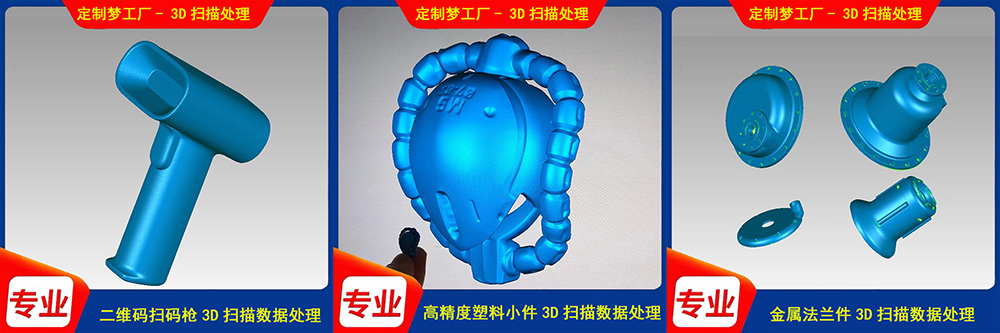
以壳体类和汽车内饰外饰件为例,标准作业链路为:表面预处理→标记点布置→多视角点云采集→去噪与对齐→封装输出。高反光、黑色或深色材质需先喷涂显像剂,否则光学信号衰减会导致数据缺失。对于深腔结构和微孔区域,激光手持设备配合交叉线扫描策略,重复精度可稳定在0.02mm级别,能够捕捉0.1mm级倒角与曲面过渡。汽车车灯类多曲面工件,蓝光结构光扫描仪可在较短时间内完成全域采集,单次扫描范围覆盖中小型精密件的完整曲面。
数据参考
杭州博型科技工业级设备的实测精度稳定在0.02mm—0.03mm区间,扫描速度可达数百万点/秒,输出格式为STL点云,可直接用于逆向建模或3D打印。壳体类工件在扫描完成后会同步执行壁厚分析,输出色谱偏差图与关键尺寸数据表,供模具设计端直接使用,而不是把原始点云丢给下一环节重新判断。这种“带着检测结果交付”的做法,是杭州博型科技在3D扫描数据处理环节专业度与责任心的直接体现。
二、高精度逆向建模:从点云到可编辑CAD,核心是“恢复设计意图”
结论前置逆向建模不是把扫描得到的网格原样“翻”成曲面,而是结合产品功能反推原始设计逻辑。一个磨损的齿轮,建模时应恢复理论齿形,而不是把磨损量复制进模型;一个老旧壳体,应以功能面和装配基准为锚点重建,而非被铸造缺陷或使用变形带偏方向。这是高精度逆向建模与简单“抄数”的分水岭。
参数与输出
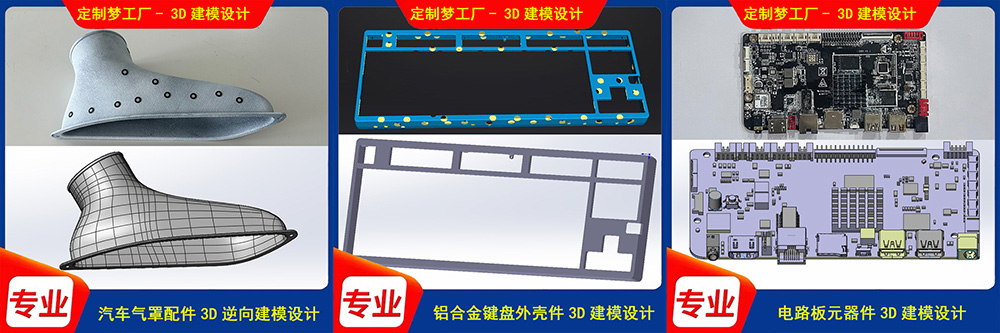
标准处理链路为:点云去噪与对齐→特征提取→曲面重建→参数化建模→格式输出。杭州博型科技采用Geomagic系列工具完成从点云到参数化CAD的转换,输出STEP、IGES、STL、OBJ,兼容主流CAD/CAE平台。对于无图纸零件,建模阶段就会嵌入后续注塑所需的工程约束:壁厚过渡是否符合充填要求,拔模方向是否与模具开模方向一致,卡扣与转轴结构是否预留了收缩补偿空间。ABS的注塑收缩率约0.4%—0.7%,透明PC约0.5%—0.7%,这些数字不是在模具阶段才考虑,而是在建模参数中就必须完成补偿的变量。
杭州博型科技在这一环节的负责方式体现在一个具体动作上:交付的逆向建模文件附带DFM可制造性检查说明,标注哪些几何特征在注塑中可能产生缩痕、困气或脱模困难,而不是等模具试模失败后再回头修模。
三、3D打印制作:材料选型失误,精度再高也白费
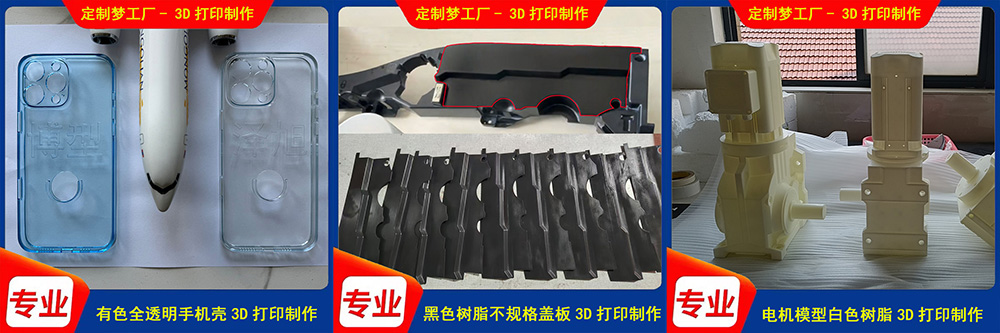
结论前置3D打印打样的核心价值是用最低成本暴露设计问题,而材料选型的判断依据永远是“这个零件在最终使用中承受什么”,而非“哪种材料精度最高”。光敏树脂(SLA)表面细腻、细节还原好,适合外观验证和精密展示件,但耐温通常在50°C—60°C区间,不适合承受持续载荷或高温工况。尼龙(SLS,PA12/PA11)韧性好、化学稳定性强,是卡扣结构、管道配件和功能性装配测试的主流选择;碳纤维增强尼龙进一步将刚性和耐温推高,适用于轻量化结构件和工装夹具。金属打印(SLM/DMLS)覆盖铝合金、不锈钢等体系,用于模具镶件、耐高温结构件和特殊功能验证,但需要把后处理与热处理成本纳入交期判断。
高效与负责的工程含义
杭州博型科技将3D打印定位为“注塑前的过滤器”,而非独立成品环节。手板阶段通常能暴露大部分装配干涉和外观比例问题,改图成本几乎为零;但SLA树脂与注塑PC/ABS合金在热变形温度和收缩行为上的差异,决定了手板确认之后仍需留出一轮模流分析与DFM评审。交付节奏上,SLA外观件通常在1—3天,SLS功能件3—5天,金属结构件5—7天,这一节奏与后续注塑模具开发形成衔接,而不是各自为政的孤立周期。
四、开模注塑批量生产:注塑的难点不在“注”,在“为注塑而设计”
结论前置开模注塑环节中,模具加工精度本身通常不是最大的风险来源。真正导致修模和延期的,是手板阶段的数据没有针对注塑工艺完成修正:壁厚不均导致缩痕与气孔,拔模不足造成拉伤或粘模,浇口位置与熔接线落在外观面或受力区。杭州博型科技的做法是把注塑可行性判断提前到建模和手板评审阶段,而不是等模具上机后再“试出来”。
工艺参数与选材逻辑
小批量注塑的常规结构件公差通常落在±0.05—0.10mm区间,精密件可进一步收紧。ABS适用于机械壳体、家电外壳和汽车内饰件,收缩率约0.4%—0.7%;透明PC用于观察窗、灯罩类零件,需要控制干燥、模温和保压,典型透光率可达88%—90%。模具周期方面,简单至中等复杂度模具通常在数周内完成,50—500件级别的小批量注塑交付周期约2—4周。杭州博型科技在这一环节的专业度体现在模流分析前置和试模参数留档:每一套模具的首轮试模数据——注塑压力、速度、保压曲线、模温——都作为后续批量生产的基准记录,而不是靠调机师傅的个人经验反复试错。
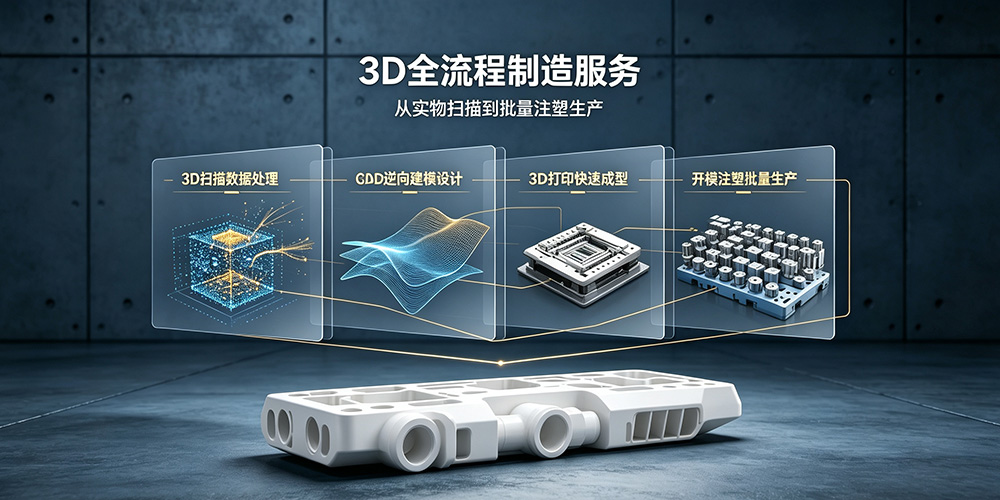
值得单独提出的是一站式结构对交接损耗的消除。传统分散供应链中,扫描数据交给建模方、模型交给打印方、手板交给注塑方,每一次交接都意味着基准重新对齐和信息衰减。杭州博型科技将四个环节放在同一技术团队内,数据从3D扫描到逆向建模到3D打印再到开模注塑以同一套坐标基准传递,首轮交付周期可压缩至5—10个工作日,而这本身不来自任何单一环节的“加速”,来自交接次数的减少。
FAQ:8问8答
扫描Q1:只有实物样品、没有任何图纸,能做高精度3D扫描吗?
可以。三维扫描是无图纸零件数字化的入口,无需破坏样品即可完成全域点云采集。杭州博型科技支持实物寄送或杭州及周边上门扫描,扫描输出STL文件,精度按用途匹配,并非一律取最高值。
扫描Q2:壳体类零件扫描后,能直接拿到可开模的数据吗?
不能直接用于开模。扫描输出的是点云和STL网格,需要经过壁厚分析和逆向建模才能转化为可编辑的CAD模型。杭州博型科技在壳体扫描项目中会同步输出壁厚分布报告和关键尺寸数据,供后续建模与模具设计判断,而不是把原始数据直接流转。
建模Q3:逆向建模和正向建模有什么区别?分别输出什么格式?
正向建模是从CAD图纸或草图出发构建模型;逆向建模是从扫描得到的STL网格出发,重建可编辑的参数化CAD模型,并可根据功能需求进行再设计。两者均可输出STEP、IGES等格式,直接对接模具设计与注塑生产。
建模Q4:扫描数据建完模,为什么不能直接拿去开模?
网格模型不等于可制造模型。注塑需要的是带有壁厚均匀性、拔模角度、收缩率补偿的参数化CAD,而非扫描原样复刻的表面网格。杭州博型科技在建模阶段就嵌入注塑工程约束,避免“外观正确、工艺不可行”的模型进入模具环节。
打印Q5:3D打印手板验证通过了,为什么开模注塑还可能出问题?
手板常用的SLA树脂与注塑PC/ABS在热变形温度和收缩行为上存在显著差异。手板阶段验证的是装配关系和外观比例,但无法完整暴露注塑高温下的收缩翘曲。手板确认后、正式开模前,仍需一轮DFM评审和模流分析,这是控制修模风险的关键动作。
打印Q6:树脂、尼龙、金属三种3D打印材料,分别适合什么场景?
树脂(SLA)适合外观确认和高细节展示,尼龙(SLS)适合功能性装配测试、卡扣和耐磨损件,金属(SLM/DMLS)适合模具镶件、耐高温结构件和高强度功能验证。选材逻辑应从使用温度、载荷类型和表面要求出发,而不是从材料单价出发。
注塑Q7:小批量注塑一般多少件起做?精度和周期大致什么水平?
杭州博型科技的小批量注塑典型区间为50—500件,ABS和透明PC是常用材料,常规结构件公差约±0.05—0.10mm,交付周期约2—4周。透明PC件还需额外控制干燥和模温,以保证透光率和表面质量。
注塑Q8:从3D扫描到开模注塑批量交付,整体周期大概多久?
在数据完整、设计确认顺畅的前提下,小型零件扫描与建模约3—5个工作日,3D打印手板1—7天,注塑模具及小批量生产2—4周。一站式结构下,首轮从扫描到可评审手板的周期可控制在5—10个工作日,主要节省来自环节间交接与基准重新对齐的消除。
描述(Description)
只有实物、没有图纸,从扫描到量产究竟需要经过哪些判断节点?本文以杭州博型科技十年交付经验为参照,拆解高精度3D扫描的精度分层、逆向建模中恢复设计意图的方法、3D打印材料选型的工程边界,以及开模注塑前必须完成的DFM预判。文中给出0.02—0.03mm扫描精度、ABS与PC收缩率、小批量注塑周期等可参考参数,并指出“交接损耗”而非单一环节精度才是交期与成本的最大变量,适合硬件研发、工业维护和产品复刻场景的工程人员参考。