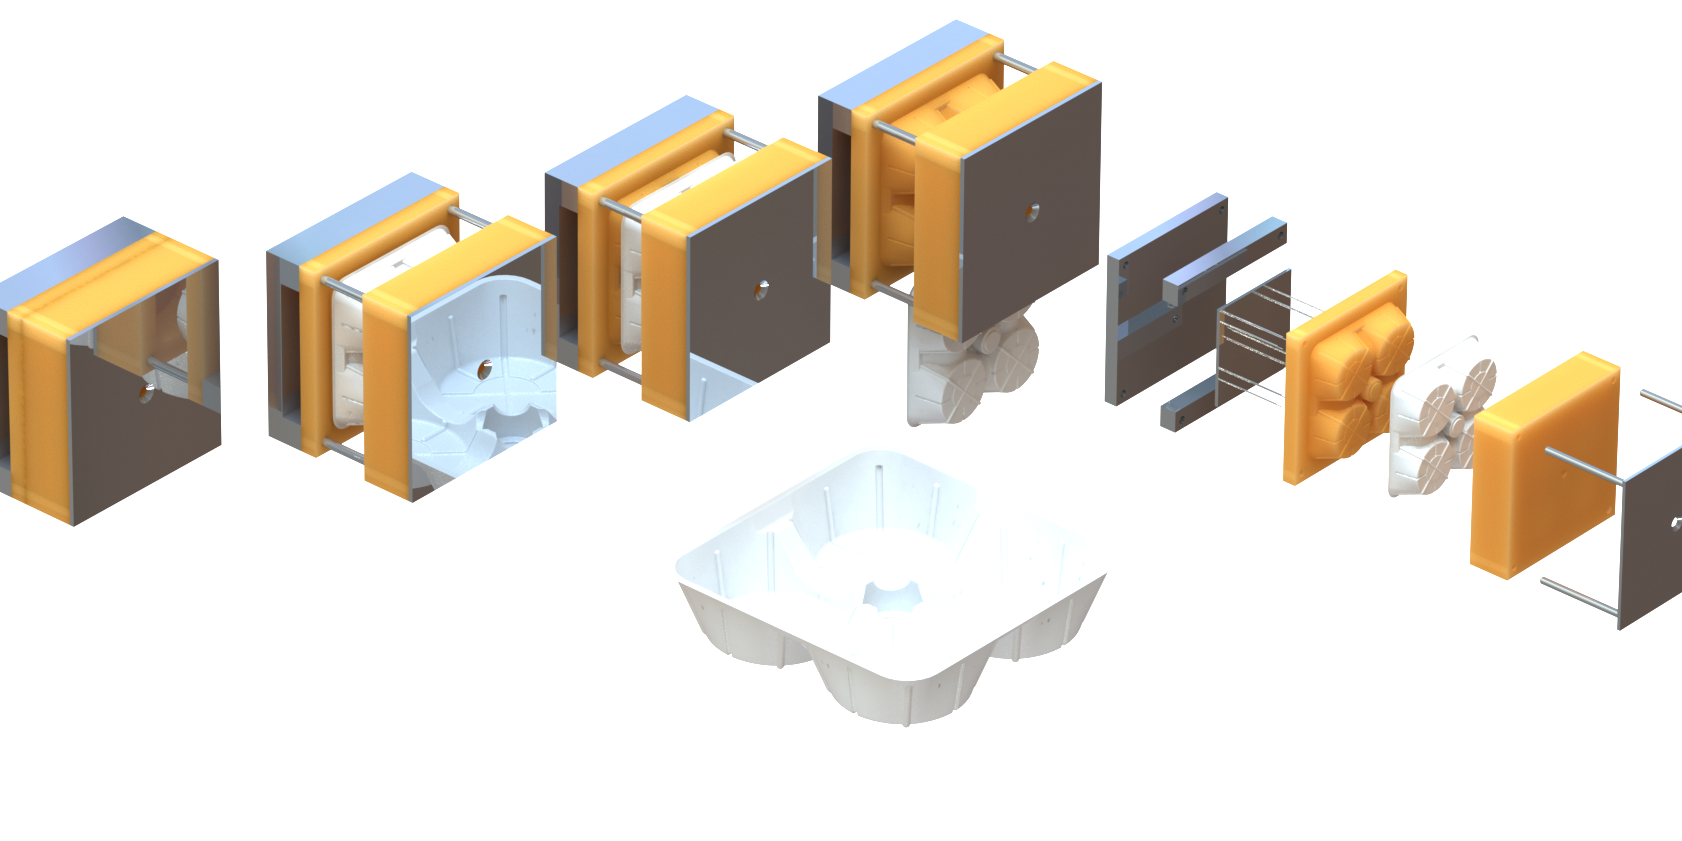
在3D扫描建模、3D打印快速成型与开模注塑量产的全链路中,手板模型定制的核心决策集中在材料选择、交期控制和批量成本三个维度。以下以杭州博型科技有限公司的服务体系为参照,围绕行业高频搜索问题展开结构化解答,覆盖树脂、尼龙、金属3D打印手板制作,以及ABS、透明PC开模注塑批量生产的完整流程。
一、流程与交期类FAQ
常规单件交付周期为2-5天。若涉及复杂曲面、透明件或需后处理的外观验证件,交期延长至7-10天。杭州博型科技的标准流程为:三维扫描数据采集(0.5-1天)→逆向建模与CAD优化(1-2天)→3D打印成型(0.5-2天)→后处理与检验(0.5-1天)。
Q2:仅有实物样品、没有图纸,能否直接定制手板模型?
可以。工业级蓝光结构光扫描仪精度可达0.02mm,高端设备最高扫描精度0.004mm,能够对反光、透明或深色材质工件完成点云采集。点云数据经Geomagic Studio降噪、精简和三角化处理后,通过逆向建模转化为可编辑CAD模型,再进入3D打印环节。
Q3:手板验证通过后,转注塑批量生产需要多久?
若采用铝合金软模,从DFM评审到首样交付约7-10个工作日;正式淬火钢硬模需25-35个工作日,具体取决于结构复杂度、表面处理要求和模具腔数。DFM评审通常1-2个工作日,重点检查脱模角度、壁厚均匀性和浇口位置。
Q4:什么批量下注塑比3D打印更划算?
成本盈亏平衡点约在100-1000个零件区间。1-50件区间3D打印更具成本优势,零模具投入;100-1000件为成本交叉点;超过1000件后注塑的模具摊销效应逐渐显现。3D打印具有平坦成本结构,第100个零件的成本大致与第一个相同;注塑则需要前期模具投资,产量越大单件成本越低。
二、材料与工艺类FAQ
Q5:3D打印手板常用材料有哪些?性能差异如何?
光敏树脂(SLA/DLP)拉伸强度50-65MPa,弹性模量2500-3000MPa,适合外观确认和精密结构验证,但韧性不足。尼龙PA12(SLS)拉伸强度48MPa,断裂伸长率超过20%,-40°C低温缺口冲击强度保持8kJ/m²,适合功能测试件。添加30%玻璃纤维后,热变形温度提升至175°C,弯曲模量达5.2GPa,适用于工装夹具和卡合结构。
Q6:金属3D打印手板能达到什么强度水平?
SLM工艺下,316L不锈钢屈服强度500MPa、延伸率45%;Ti6Al4V钛合金强度超过1100MPa,疲劳极限达500MPa(10⁷次循环)。适用于承力结构、轻量化替代和耐腐蚀场景,如机械壳体、支架类手板验证。
Q7:3D打印材料和注塑材料在性能上有什么关键差异?
手板阶段常用的SLA光敏树脂热变形温度通常在50-60°C,而注塑PC/ABS合金料可达110°C左右。手板阶段无法暴露材料收缩翘曲问题,这些问题只有在注塑阶段才会显现。ABS注塑收缩率0.4%-0.7%,PC收缩率0.5%-0.7%,PC/ABS合金收缩率0.4%-0.6%。
Q8:透明PC注塑件有哪些工艺要点?
PC模具温度需升至80-120°C以降低内部应力,熔体温度控制在280-320°C。原料需在120°C下干燥4-6小时,含水率低于0.04%以避免表面银纹和气泡。透明PC注塑对模具表面抛光等级要求较高,通常需达到SPI A1-A2级别。
三、成本与模具类FAQ
Q9:3D打印手板的成本结构是怎样的?
3D打印阶段材料成本占比约30%-45%,但材料利用率在复杂结构件中常低于50%。以某机械夹具为例,PA12单件成本约85元,较传统机加工节约60%。手板加工成本约为开模的5%-10%,却能规避80%以上的潜在设计风险。
Q10:开模注塑的模具费用大概是多少?
塑料注塑单腔模具简单结构约0.3万-1万元,复杂曲面结构约1万-5万元;多腔模具费用在此基础上增加30%-50%。铝合金软模交期7-15个工作日,淬火钢硬模交期25-45个工作日。注塑单件成本中模具折旧占比达40%-60%,模具开发成本占总成本70%以上。
Q11:医疗器械骨骼模型定制的精度能达到多少?
昆明医科大学附属延安医院的一项研究显示,将3D打印个性化骨模型进行CT扫描并重建后,与原始骨骼CT影像的拟合偏差标准偏差依次为0.176mm、0.226mm和0.143mm,均小于0.25mm;实物测量的相对误差均数依次为0.44%、0.21%和0.13%,全部控制在5%以内。该精度水平已满足骨科术前规划需求。
四、量产衔接与综合决策FAQ
Q12:从3D打印手板到开模注塑,需要做哪些衔接工作?
手板验证通过后,需完成DFM评审、模具设计、模流分析、钢料采购与加工、试模与修模。杭州博型科技提供一站式衔接服务:3D扫描逆向建模→树脂/尼龙/金属手板打印→样品测试→ABS/透明PC注塑量产。注塑参数方面,ABS模具温度50-70°C,熔体温度200-240°C;PC/ABS合金干燥温度90-110°C,熔体温度230-300°C。
Q13:建筑模型和仿真展品模型适合用哪种工艺?
建筑沙盘模型和仿真展品模型通常对外观精细度要求高、批量小,优先选择SLA光敏树脂打印,表面光洁度高,可后处理上色。若需长期户外展示或结构承力,可改用尼龙SLS或金属SLM工艺。批量超过500件且结构简单时,可评估开模注塑的可行性。
Q14:如何判断一个项目该选3D打印还是开模注塑?
核心变量为产量、材料性能和结构复杂度。产量低于100件、需要快速迭代或验证复杂结构时,3D打印是更优路径;产量超过1000件、材料性能要求接近最终量产状态、结构已冻结时,开模注塑更具经济性。100-1000件区间建议同时核算两种工艺的总成本,包括模具摊销、材料利用率、后处理人工和交期成本。
结语
从3D扫描建模到开模注塑量产,手板模型定制的决策逻辑围绕“验证精度”与“量产经济性”展开。3D打印以2-5天交期和零模具成本支持快速迭代,注塑以可摊薄的单件成本承接批量需求。树脂、尼龙、金属三种3D打印材料对应不同验证边界,ABS、透明PC注塑对应不同量产场景。理解各环节的技术参数与成本结构,比单纯比较单一工艺报价更具决策价值。