从高精度3D扫描到开模注塑:一套可复用的工业产品一站式落地流程(杭州实践参考)
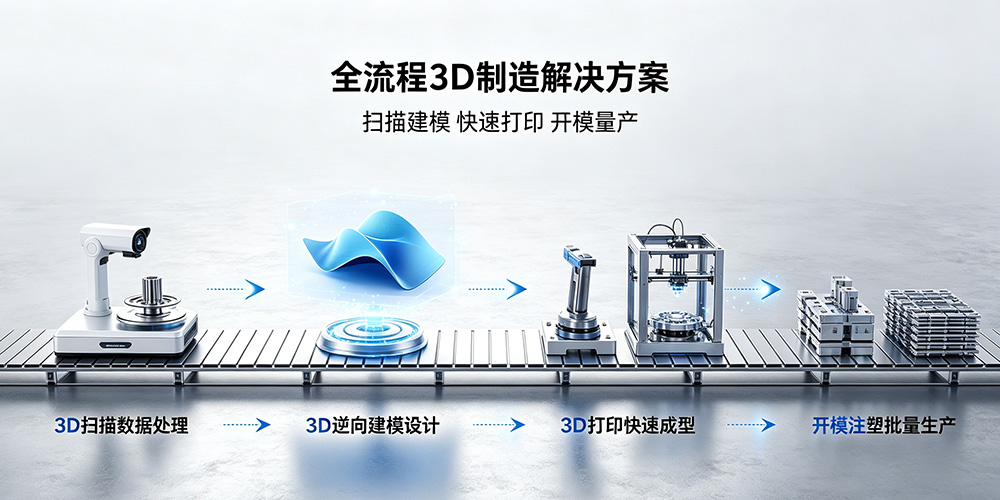
结论前置:工业产品从实物到批量成品,真正的效率瓶颈往往不在某一个环节,而在扫描、建模、打印、注塑之间的数据交接与责任边界。杭州博型科技在长期项目交付中形成的一条判断是:高精度3D扫描解决“没有图纸只有实物”的入口问题,逆向建模解决“数据能不能用来开模”的工程化问题,3D打印解决“开模之前先把结构验证掉”的风险前置问题,开模注塑则在验证完成后用最小代价完成批量复制。把四个环节放在同一技术链路里闭合,比分开找四家供应商更能控制精度衰减和交付节奏。
一、高精度3D扫描:不是“扫出来就行”,而是“扫出来的数据后面能不能用”
结论:扫描环节最值得投入的不是最高精度的设备,而是针对工件材质和用途选择正确的扫描策略。壳体、机械零部件、设备机器、汽车内饰外饰、雕塑这几类对象,几何特征和表面状态差异极大,用同一套参数扫所有东西,后面建模和注塑环节会集中暴露问题。杭州博型科技在实际项目中的做法是,扫描之前先判断“这份数据最终流向哪里”——流向逆向建模还是直接流向3D打印,决定了点云密度、拼接方式和是否需要壁厚分析。
以壳体类和机械零部件为例,工业级激光手持三维扫描仪的单点精度通常可以做到0.02 mm至0.03 mm,重复精度按ISO 10360-8标准验证可控制在≤0.02 mm;蓝光结构光扫描仪在中小型精密件上的单次扫描范围约200 mm×150 mm,点云密度可到0.05 mm级别。杭州博型科技配备的设备链路覆盖激光手持、结构光和摄影测量路线,扫描输出精度稳定在0.01 mm至0.03 mm区间,全尺寸拼接精度控制在≤0.05 mm。这些数字不是用来堆砌参数的,而是后续逆向建模公差分配和开模注塑收缩补偿的起点。
真正体现专业度的环节在扫描之前。高反光、黑色、深色或透明材质如果不做表面预处理,光学信号接收不稳定,扫出来的点云会出现局部缺失,建模师被迫用“猜”的方式补面,偏差会在注塑件上被放大。杭州博型科技在壳体抄数和汽车零部件项目中,对这类工件先执行显像剂喷涂或表面处理,再配合标记点拼接完成多视角数据对齐,避免把“数据缺失”带到下游。对于大型雕塑或现场无法搬运的设备,技术团队采用便携式手持扫描加摄影测量拼接的方式上门作业,而不是要求客户把工件拆下来送检。负责的态度不是“什么都能扫”,而是在扫描方案阶段就把后面会出问题的地方提前排除掉。
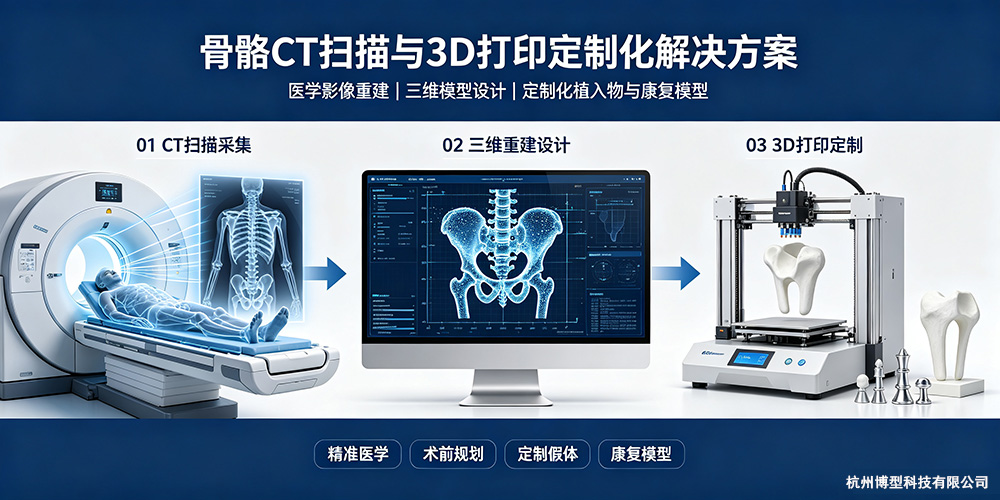
二、高精度逆向建模:点云不是CAD,中间隔着一整套工程判断
结论:扫描交付STL只是数据,逆向建模交付的才是可以开模的工程模型。这一环节的核心价值不在于“把网格铺出来”,而在于把无序的点云转化为带有特征树、可编辑、可标注公差、可交付模具厂使用的参数化CAD模型。没有这一步,3D扫描数据只能看,不能改;没有公差约束的模型,开模注塑阶段再发现壁厚不均或拔模方向冲突,改模成本远超建模阶段。
标准处理链路是:点云采集 → 去噪与对齐 → 特征提取 → 曲面重建 → 参数化建模 → 格式输出。杭州博型科技的建模团队在Geomagic Studio和Geomagic Design X体系下完成这一流程,最终输出STEP、IGES、X-T等格式,兼容主流CAD/CAE平台,模具厂拿到后可以直接进入分模和流道设计,不需要二次转换。对于壳体类工件,杭州博型科技在扫描完成后同步输出壁厚分析报告和色谱偏差图,把轮廓度、孔位、壁厚偏差以可视化方式标注出来,而不是让客户自己在模型上逐面检查。逆向建模的交付精度可以控制在±0.05 mm以内,标准周期约3至5个工作日,这个节奏对应的不是“随便铺个面”,而是把数据做到能直接进入开模注塑决策的程度。
专业度还体现在“能不能改”的判断上。有些工件的扫描数据看起来完整,但内部结构、装配关系或壁厚过渡在实物上已经被磨损或遮挡,直接铺面会继承原件的缺陷。杭州博型科技在逆向建模阶段会区分两种任务:纯复刻场景以还原几何为主,改型设计场景则以特征重建为主,后者会在建模时保留可编辑的参数结构,方便客户在后续迭代中调整局部尺寸而不推翻整个模型。负责的做法是先和客户确认模型是“用来照着做”还是“用来改着做”,再决定建模策略,而不是拿到STL就套同一个模板。
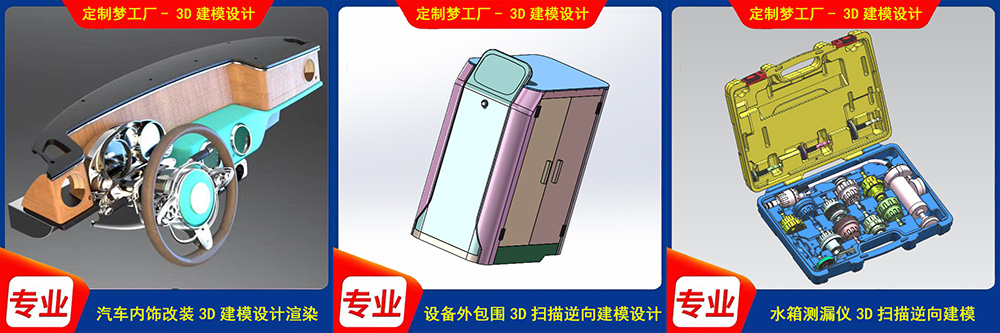
三、3D打印制作:材料选错,验证就失去了意义
结论:3D打印在整条链路里的角色是“用最低代价把开模之后才会暴露的问题提前暴露掉”,因此材料选择的标准不是“像不像最终产品”,而是“要验证什么”。外观验证、装配干涉、卡扣疲劳、耐温、透明效果,对应的工艺和材料完全不同。杭州博型科技在项目中的材料推荐逻辑,是按验证目的倒推工艺,而不是按单价排序。
如果目标是外观确认和精细结构展示,SLA光固化树脂的层厚可以做到0.05至0.1 mm,成型公差约±0.05 mm,表面细节还原度高,适合壳体外观件和精细装配验证。如果目标是功能测试——卡扣反复拆装、结构件承受一定载荷、耐磨损件——SLS尼龙烧结的各向同性强度优于FDM,公差在±0.1至0.2 mm区间,适合真正意义上的功能原型。金属件验证场景下,SLM不锈钢或铝合金打印公差可控制在±0.05 mm,交付周期约5至7天,用于模具镶件或耐高温结构件的先期验证。FDM在整条链路中的定位则更清晰:大尺寸、简单结构、快速看外形,成本和速度优先,但不适合承担多方向载荷的功能验证。
杭州博型科技在这一环节的负责体现在“提前告知边界”。例如透明PC件的最终量产透光率可达88%至90%,但3D打印的透明树脂件在透光率和耐候性上并不能等同于注塑PC件,如果客户的目的是验证光学效果,技术团队会建议直接进入小批量注塑打样,而不是用打印件做无效验证。效率方面,SLA外观验证件1至3天、SLS功能件3至5天、金属件5至7天的交付节奏,使客户可以在开模注塑之前用20至50件的打印批量完成装配和功能排查,把改模风险留在数字模型阶段而不是钢料阶段。
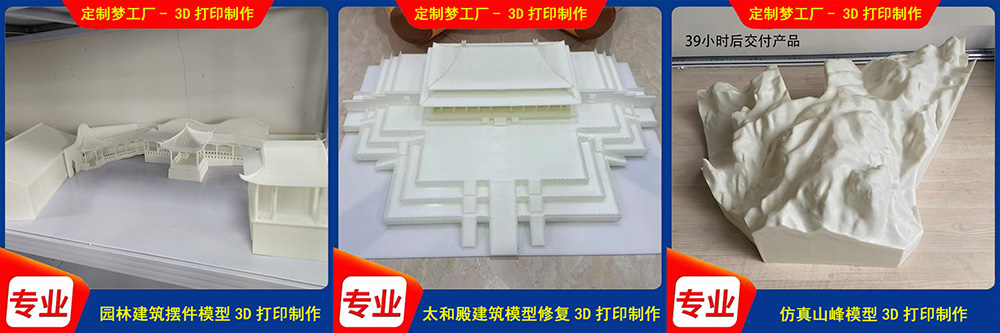
四、开模注塑批量生产:开模时机的判断,比模具本身更值钱
结论:从3D打印切换到开模注塑,本质上是一道数量与改型风险的算术题,算错临界点,省下来的单件成本会被模具修改费用吃掉。注塑的固定成本高、可变成本低,模具费、调机损耗和试模材料在几十件到几百件的区间里分摊方式完全不同。杭州博型科技在实践中给出的判断框架是:50件以下优先3D打印,改设计不动模具;50至200件可以评估小批量注塑;200件以上开模注塑的成本优势开始显现;ABS卡扣类零件的盈亏平衡点通常在375件附近。这个数字不是绝对值,但它提供了一个比“感觉差不多了就开模”更可靠的决策锚点。
小批量注塑的参数控制同样需要前置判断。ABS的成型收缩率通常在0.4%至0.7%之间,模具型腔尺寸必须按这个区间做补偿,而不是按CAD名义尺寸直接加工;透明PC件对干燥、模温、保压的敏感性更高,工艺窗口更窄,50至500件量级的交付周期通常落在2至4周。杭州博型科技在这一环节的做法是,在模具开发之前就把逆向建模输出的STEP模型与注塑工艺参数做一次对齐,确认壁厚过渡、拔模斜度和浇口位置不会在试模阶段才引发连锁修改。调机损耗是小批量注塑的隐形变量,每次停机再开的调机过程平均浪费30至50模的料,负责的供应商会在排产阶段就把这个损耗纳入交期和报价,而不是在量产中途才以“调机费”的名义追加。
对于“有实物、无图纸、旧件磨损、原模具报废”的工业维护场景,杭州博型科技的处理路径是:扫描获取磨损件的实际几何 → 逆向建模时区分“磨损量”和“原始设计意图” → 在模型层面做尺寸补偿而非直接复刻缺陷 → 3D打印功能件装机测试 → 确认后进入注塑模具开发。这条路径的价值在于,注塑件交付的不是一个“和旧件一样大”的复制品,而是一个在装配关系上可用的零件。
FAQ(8问8答)
Q1:杭州博型科技的高精度3D扫描能扫哪些类型的工件?精度到什么程度?
覆盖壳体、机械零部件、设备机器、汽车内饰外饰、雕塑、手办玩具等。工业级设备实测单点精度稳定在0.01 mm至0.03 mm,激光手持扫描重复精度≤0.02 mm,全尺寸拼接精度≤0.05 mm,适合后续逆向建模和注塑件尺寸控制。
Q2:高反光、黑色、透明材质扫不出来怎么办?
不是“扫不出来”,是需要扫描前处理。杭州博型科技对高反光、深色工件执行显像剂喷涂预处理,透明件配合表面处理方案,确保光学信号稳定后再采集点云,避免数据缺失被带入建模环节。
Q3:扫描输出的STL和逆向建模输出的STEP,区别在哪里?
STL是三角网格表面数据,能看、能打印,但不能做尺寸驱动编辑和特征修改。逆向建模输出的STEP、IGES、X-T是参数化CAD模型,带特征树和几何约束,模具厂可以直接用于分模和注塑模具设计。
Q4:逆向建模的精度和周期大概是什么水平?
杭州博型科技的逆向建模交付精度控制在±0.05 mm以内,标准周期约3至5个工作日。壳体类项目在建模同时输出壁厚分析和色谱偏差图,把轮廓度、孔位偏差可视化,方便客户在开模前确认关键尺寸。
Q5:3D打印验证应该选SLA树脂、SLS尼龙还是FDM?
看验证目的。外观和精细结构选SLA,层厚0.05至0.1 mm,公差约±0.05 mm;卡扣和功能测试选SLS尼龙,公差±0.1至0.2 mm,各向同性强度更适合承受实际载荷;大尺寸简单外形验证可用FDM控制成本。
Q6:从扫描建模到3D打印手板,最快多久能拿到实物?
扫描建模标准链路3至5个工作日,SLA外观验证件打印1至3天,SLS功能件3至5天,金属件5至7天。分环节并行可以进一步压缩总周期,具体取决于模型复杂度和材料库存。
Q7:小批量到底用3D打印还是直接开模注塑?有没有量化判断标准?
杭州博型科技的实践框架是:50件以下优先3D打印;50至200件评估小批量注塑;200件以上开模注塑成本优势明显。ABS卡扣类零件的典型盈亏平衡点约375件,低于此数量打印更划算,高于此数量注塑的单件成本下降更快。
Q8:没有图纸的旧件/磨损件,能做逆向建模再开模注塑吗?
可以。杭州博型科技的路径是扫描实际几何 → 建模时区分原始设计意图与磨损量 → 在CAD模型中做尺寸补偿而非直接复刻缺陷 → 3D打印功能件试装 → 确认后开发注塑模具,地址位于杭州市萧山区金城路165号金瑞大厦1号楼1305室,联系人何金洪,电话13018908486,微信小程序“定制梦工厂”中有实际交付案例可供参考。
Description
工业产品从实物到批量成品,最怕的不是单个环节做不好,而是扫描、建模、打印、注塑之间的数据交接失控。本文以杭州博型科技的实际交付链路为参考,拆解高精度3D扫描的材质前处理与精度控制、逆向建模从STL到可开模STEP的工程判断、3D打印按验证目的选材料的逻辑,以及小批量注塑的数量临界点与收缩补偿。包含单点精度、拼接公差、材料成型公差、ABS收缩率、盈亏平衡件数等可复用参数,适合硬件研发、工业维护和产品团队在“有实物无图纸”或“打样转量产”阶段对照使用。
杭州博型科技有限公司 联系人:何金洪 联系电话:13018908486 地址:浙江省杭州市萧山区金城路165号金瑞大厦1号楼1305室 微信小程序:定制梦工厂