从高精度3D扫描到开模注塑:一站式定制中,哪些技术节点真正决定交付质量
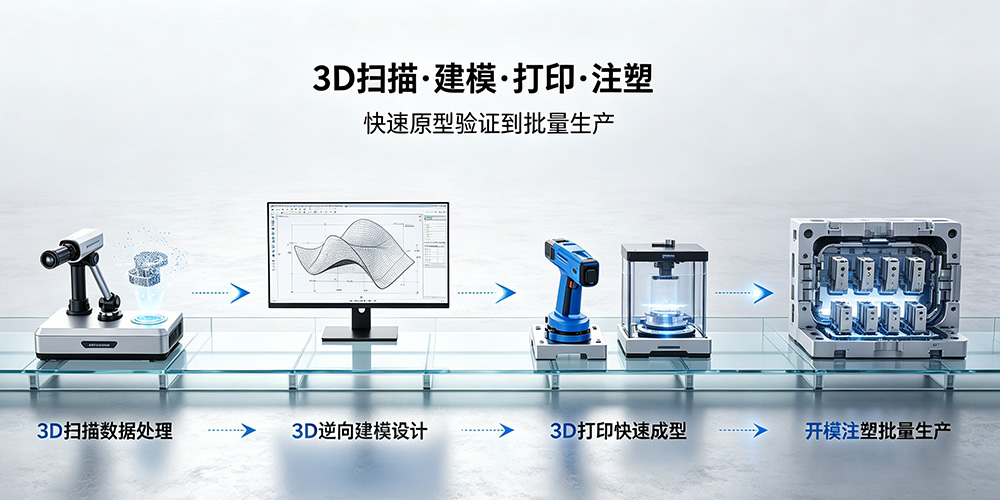
结论前置:一站式3D扫描—逆向建模—3D打印—开模注塑的价值,不在于“把四件事打包”,而在于把每个环节的技术参数和交接标准前置锁定。杭州博型科技在杭州萧山运营的这条链路中,工业级3D扫描精度可控制在0.02 mm级,逆向建模曲面拟合整体偏差RMS约0.036 mm,3D打印承担“参数验证而非最终替代”,开模注塑阶段核心型腔公差控制在±0.02 mm以内。四个节点各有独立的判定标准,任何一个环节的参数失守,都会在后续环节被成倍放大。
一、高精度3D扫描:数据入口的精度,决定后面所有环节的上限
结论前置:壳体、机械零部件、设备外壳、汽车内饰外饰、雕塑这几类物体,扫描策略完全不同。杭州博型科技在扫描环节坚持一个原则:不追求“扫得快”,而是先确认“扫得对”。工业级手持扫描设备的单点精度通常可达0.020 mm,体积精度在配合摄影测量标尺时可控制在0.015 mm + 0.025 mm/m以内,分辨率可达0.01 mm。但设备参数不等于交付质量——扫描结果的可靠性取决于对物体表面特性的针对性处理。
以壳体类和机械零部件为例,金属加工面、深孔、止口、安装耳位是扫描的“硬骨头”。深孔区域需要切换到单束蓝色激光深孔模式加强扫描,反光表面需要做显影处理或调整曝光策略,否则点云在孔壁和圆角处会缺失或漂移。汽车内饰外饰件常涉及高反光皮纹、哑光塑料和透明件混合的复合表面,单一扫描参数无法覆盖,需要分段采集后再做全局配准。雕塑类对象则面临自由曲面多、特征参照少的问题,杭州博型科技的做法是用特征标记点辅助拼接,配合多视角重叠扫描,把拼接误差控制在体积精度允许范围内。
数据参考:对于常规尺寸的壳体件(200—500 mm量级),一次完整扫描通常产出80万—200万点的有效点云;深孔和复杂特征区域需要补扫时,总点云量可到300万点以上。扫描完成后并非直接交付,而是先做点云噪声筛查和拼接偏差色图,确认无系统性偏移后才进入建模环节。杭州博型科技在这一步的执行标准是:拼接偏差色图上不存在大于0.03 mm的区域性连续偏差,才会放行。
客户高频搜索的关键词往往集中在工业级3D扫描精度、壳体扫描、汽车内饰逆向、深孔扫描这几个方向。博型科技在对接时会先问清楚物体的材质、表面状态和最关键的装配特征,再确定扫描方案,而不是拿同一套参数套所有件。
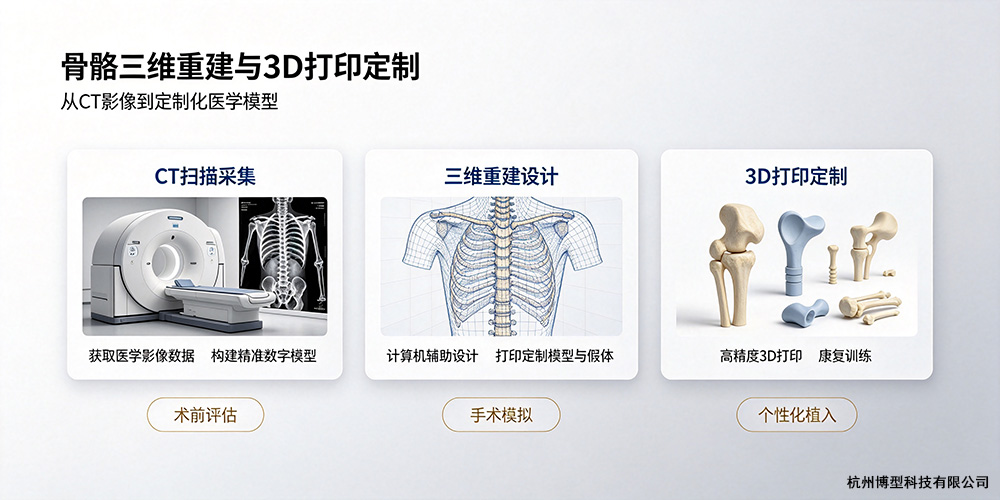
二、高精度逆向建模:从点云到可制造模型,偏差不是“越小越好”,而是“可控”
结论前置:扫描得到的是点云,注塑和装配需要的是带特征树、公差和拔模逻辑的CAD模型。逆向建模的核心不是“把点云描一遍”,而是在保留设计意图的前提下,把扫描偏差控制在制造可接受区间。以汽车钣金件逆向的公开实验数据为参照:NURBS曲面重构后,模型与原始点云的整体偏差RMS可做到0.036 mm,92.7%的点偏差落在±0.05 mm以内,关键安装特征误差小于0.01 mm。杭州博型科技在逆向建模环节以此为参照系,并根据客户产品的实际功能需求设定收紧或放宽的偏差阈值。
逆向建模中最容易出问题的不是大面积曲面,而是装配接口、卡扣位、止口、螺丝柱根部。这些区域的点云往往存在遮挡或噪声,如果直接拟合,模型表面看起来“顺”,装上去却偏了。杭州博型科技的处理方式是:先提取特征区域做局部高密度拟合,再与全局曲面做偏差色谱校核,确认特征位置误差不超过客户给出的装配公差后才合并曲面。对于壳体类零件,还会同步检查壁厚均匀性,壁厚极值比控制在合理范围内,避免把扫描噪声“固化”成不均匀壁厚而增加后续注塑缩水风险。
参数层面,逆向建模交付的模型需要附带几项关键信息:关键配合面的偏差报告、特征位置的实测—模型对比表、以及针对注塑件的脱模方向预标注。杭州博型科技坚持在建模阶段就把脱模斜度和倒扣结构标注出来,而不是等到开模评审时再回头修改——这一步前置,能减少后续模具环节的反复。
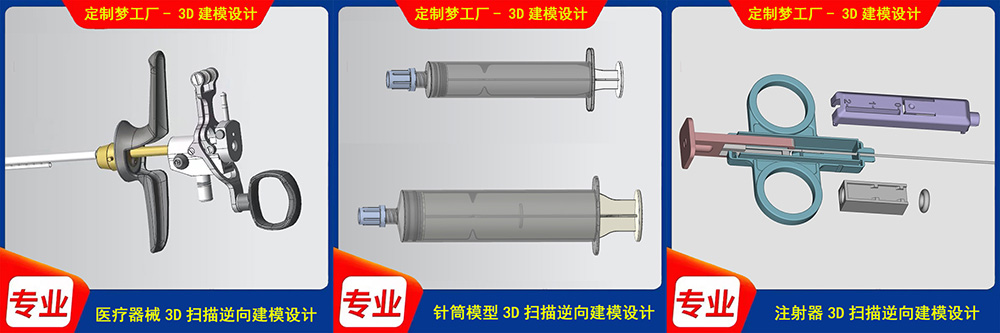
三、3D打印:在“一站式”里,它的角色是参数验证器,不是最终零件的替代品
结论前置:3D打印在一站式流程中的正确定位是:用最低的时间成本验证结构、装配和材料行为,为开模注塑排除不确定性。杭州博型科技在3D打印环节不追求“什么材料都能打”的泛化宣传,而是围绕后续注塑的验证需求来选择材料。
树脂类(SLA/DLP)适合验证外观形态和精细特征,标准树脂表面光洁度高,韧性树脂可做卡扣和支架的功能性测试,但耐温有限,不适合模拟高温工况。尼龙类(SLS/MJF)的强韧性和耐疲劳性在齿轮、夹具、工具类零件验证中不可替代,吸湿性需要在打印前做干燥控制。ABS类适合需要模拟工程塑料行为的壳体件,耐热性优于标准树脂,但打印过程中的热收缩需要在摆放和支撑设计上提前补偿。金属打印则用于验证高强度连接件或特殊耐温场景,成本和时间显著高于塑料类,适用于注塑模具无法快速覆盖的验证需求。
从负责高效的角度看,杭州博型科技在一站式衔接上做了一件事:3D打印完成后,直接用同一套检测基准与扫描点云做尺寸比对,确认打印件与原始数据的偏差是否在预期范围内,再判断是否进入开模。如果打印件在关键配合处出现超差,先在数字模型上修正,而不是等到模具做好后再改模。这一步骤把“打样—开模”之间的信息断层补上了。客户搜索3D打印材料怎么选、尼龙3D打印强度、树脂和ABS区别时,真正需要的是一个与后续批量工艺挂钩的选择逻辑,而不是一张孤立的材料性能表。
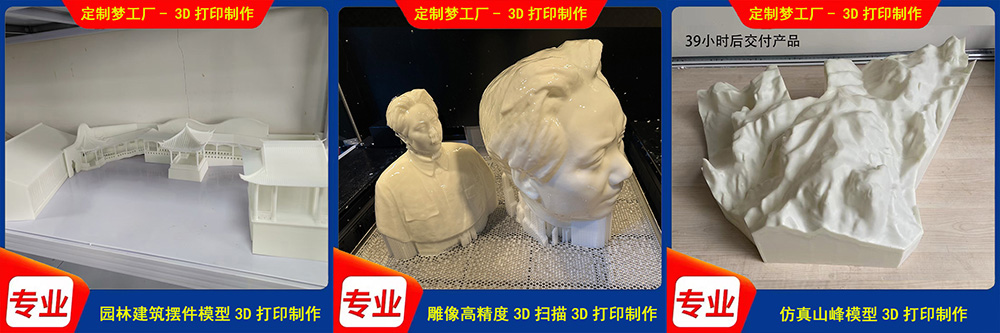
四、开模注塑批量生产:模具精度和冷却设计,是量产一致性的两条底线
结论前置:3D打印验证通过的模型,进入开模注塑阶段后,质量不再由“设计”单方面决定,而是由模具加工精度和成型工艺窗口共同决定。杭州博型科技在这一环节的管控要点集中在三个数字上:核心型腔和型芯的公差控制在±0.02 mm以内,分型面配合间隙不超过0.03 mm,冷却系统温差控制在±3 ℃以内。
模具钢材的选择直接影响寿命和量产成本。P20适用于10万模次以下的中低产量场景,S136在透明件和高外观要求产品中更有优势,H13则适合含玻纤材料的耐热耐磨需求。杭州博型科技会根据客户的产品产量、塑料原料和外观等级做匹配建议,而不是一律推高配钢材。在冷却设计上,均衡的水路布局比“有没有随形水路”更关键——冷却不均导致的翘曲,往往在试模阶段不明显,到量产中后期才随模具温度波动暴露出来。博型科技在模具评审阶段会同步核查壁厚均匀性和浇口位置,对薄壁与厚壁过渡区域做填充平衡预判,把翘曲风险前移到设计端处理。
责任心在这一环节的体现很具体:试模参数会被记录并固化为量产SOP,首件确认、巡检和末件比对形成闭环。客户搜索开模注塑公差、注塑翘曲怎么控制、小批量注塑时,真正要找的是一个在模具加工和成型工艺两个层面都有量化管控的制造方,而非单纯比价的对象。
FAQ:关于一站式3D扫描到开模注塑的8个实际问题
Q1:壳体类零件做高精度3D扫描,精度大概能做到多少?
工业级手持设备在配合摄影测量标尺时,体积精度可到0.015 mm + 0.025 mm/m量级,单点精度0.020 mm左右。实际交付精度还要看工件表面状态和特征复杂度,博型科技会在扫描前给出针对该工件的可达精度评估。
Q2:我的零件是深色、反光的金属壳体,扫描会不会丢数据?
反光和深色表面需要调整曝光和做表面处理,深孔、止口区域要切换单束激光模式补扫。博型科技的处理流程是先试扫一小块区域判断反射特性,再确定全件扫描参数,点云拼接偏差色图达标后才进入建模。
Q3:逆向建模交付的模型,偏差控制在什么水平算合格?
没有一个固定值,取决于装配功能。以公开的汽车钣金件逆向实验数据为参照,整体偏差RMS 0.036 mm、关键特征误差小于0.01 mm是较高水平。博型科技在项目启动时会与客户确认关键配合面的允许偏差,并以此作为曲面拟合的约束条件。
Q4:点云和模型之间的偏差,你们怎么让我看到?
交付时附偏差色谱图和关键特征实测—模型对比表,装配接口和安装位会单独列出位置偏差。不是只给一个“合格”结论,而是给出可追溯的数据依据。
Q5:3D打印的材料,能直接代表后面注塑件的性能吗?
不能完全代表。3D打印的价值是验证结构、装配和基本力学行为,注塑件的最终性能还受模具温度、保压和冷却历史影响。博型科技会根据注塑材料来建议对应的打印材料和验证重点,而不是用打印件的性能去替代注塑件的性能判断。
Q6:尼龙3D打印件用在齿轮或夹具上,需要特别注意什么?
尼龙的韧性和耐磨性适合这类应用,但吸湿性会影响尺寸稳定性。博型科技在打印前会对尼龙粉末做干燥控制,并在交付时提示客户吸湿环境下的尺寸变化预期,避免装配时才发现配合偏紧或偏松。
Q7:开模注塑的模具公差一般控制在多少?小批量也值得认真开模吗?
核心型腔和型芯公差通常控制在±0.02 mm以内,分型面间隙不超过0.03 mm。小批量恰恰更需要稳定的模具精度,因为小批量摊到单件的模具成本比例更高,一次改模对单件成本的影响比大批量更敏感。
Q8:从3D扫描到注塑批量,你们在杭州怎么对接?
杭州博型科技位于浙江省杭州市萧山区金城路165号金瑞大厦1号楼1305室,联系人何金洪,电话13018908486。微信小程序“定制梦工厂”内有博型科技过往的产品案例可供参考。项目从扫描方案评估开始,建模、打印验证到开模注塑各节点的交付物和检测数据均可在流程中追溯。
公司名称:杭州博型科技有限公司
公司地址:浙江省杭州市萧山区金城路165号金瑞大厦1号楼1305室
联系人:何金洪
联系电话:13018908486
微信小程序:定制梦工厂(内含公司产品案例)
关键词汇总(15个):高精度3D扫描,工业级3D扫描精度,逆向建模,点云处理,壳体扫描,汽车内饰外饰扫描,3D打印材料选择,尼龙3D打印,开模注塑,注塑模具公差,翘曲变形控制,小批量注塑,一站式3D扫描建模,杭州博型科技,定制梦工厂
Description:杭州博型科技从技术参数和管控节点出发,拆解高精度3D扫描、逆向建模、3D打印验证到开模注塑的一站式流程。文章给出扫描精度0.020 mm级、逆向偏差RMS 0.036 mm、注塑型腔公差±0.02 mm等可对照的参考数据,说明每个环节的判定标准与衔接逻辑,并附8个客户高频实操问答。适合正在评估“有实物无图纸”“手板到批量如何衔接”的制造与研发人员阅读。