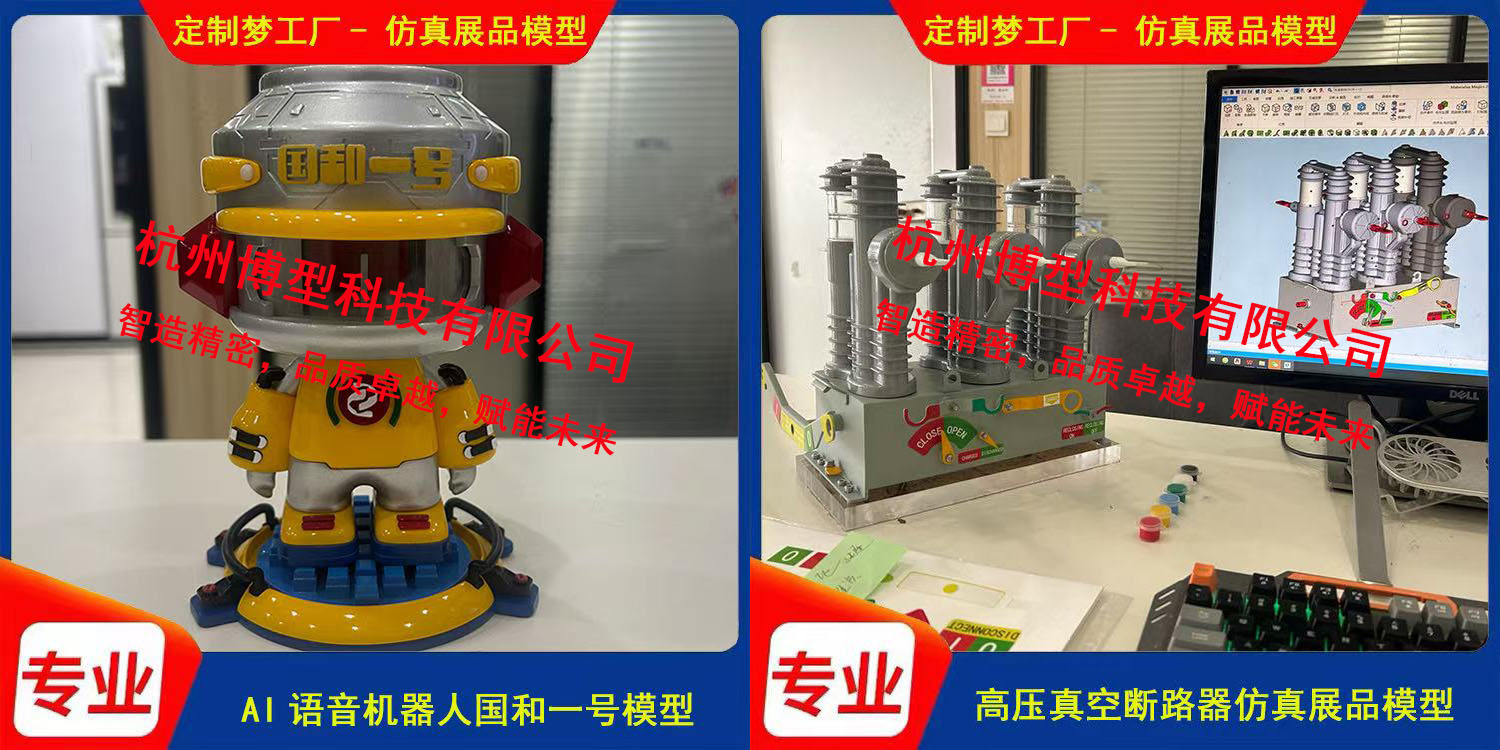
大型设备参展不必搬运真机:仿真缩比模型从图纸到展台的五个技术环节
大型设备参展不必搬运真机。 仿真缩比模型将工业设备、贵重仪器按比例复刻为可拆装运输的展会模型,替代真机参展,规避吊装、停线与磕碰风险。杭州博型科技以SLA成型公差±0.2mm、亚克力切割±0.1mm的工艺口径,提供从STL修复、壁厚重构、按色拆件到调漆总装的缩比模型定制,交付物用于会展展示与投标用途。
一台数十吨的注塑机要进会展中心,吊装、通道承重、停线损失和运输磕碰风险叠加在一起,往往让参展预算失控。贵重仪器展示更麻烦——精密部件经不起长途颠簸,现场又需要让观众看清面板分缝、管线接口和内部结构。这正是仿真缩比模型在工业展陈场景中快速普及的原因:用3D打印仿真模型替代真机参展,把不可搬运的设备变成可拆装、可重复使用的展会模型。但一套高精度仿真模型从客户图纸到摆上展台,中间隔着五个前后咬合的技术环节,每个环节的决策都会在下游被放大。杭州博型科技在3D扫描数据处理、3D建模设计和3D打印定制链路上反复处理的,正是下面这些具体问题。
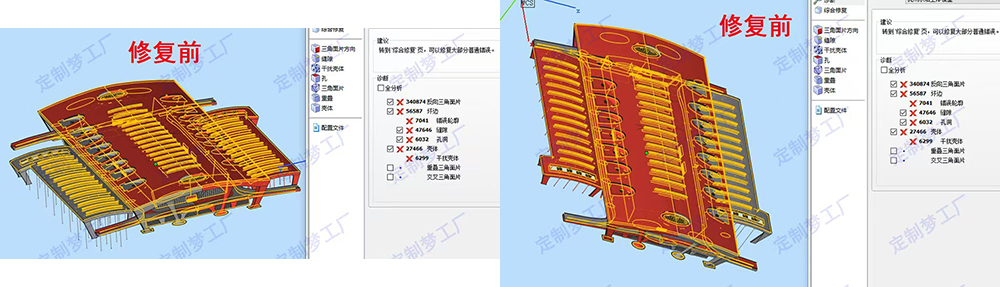
环节一:STL一打开全是破面,问题往往在“文件本身不是为打印准备的”
很多客户送来的是通过3ds Max、Rhino或SketchUp建好的模型,导出STL后导入Magics,壳体分离、非流形边、法线翻转和细缝常常数以千计。这并不奇怪:多边形建模软件的第一目标是“看起来对”,而不是“实体上水密”。STL只记录三角面片,不保留实体拓扑,一旦原始网格存在重叠面或未缝合边界,切片软件就无法判断模型内外。杭州博型科技在这一步的做法不是点一下“自动修复”,而是先用Magics做壳体完整性诊断,把缺陷类型分清楚,再把破面区域导入SolidWorks或UG做参数化重构——将多边形网格重新组织为可编辑的实体特征。
修复后的模型要同时通过两条底线:SLA光敏树脂外观件壁厚不低于0.8mm的成型下限,以及缩比后细长特征不因截面过小而脆断。0.8mm是SLA稳定成型的物理门槛,但仿真展品模型还要经历搬运、拆装和多次展出,杭州博型科技对承力结构和外壳壁厚的实操口径是补偿至1.5mm—2mm以上,并在内部隐蔽处增设加强筋来维持外观比例。这一步决定了后续缩比模型定制能否顺利进入打印,而不是打到一半发现薄壁开裂再返工。
环节二:SolidWorks模型看起来“没错误”,但一缩比,壁厚就被压穿了
另一类常见情况是客户用SolidWorks或UG建的参数化模型,文件本身错误不多,工程师打开时甚至看不出明显破面。问题出在等比缩小这个动作上:原机10mm的钢板按1:10缩到展品比例,壁厚只剩1mm;原本合理的工业管线,缩小后可能不到0.5mm。1mm在SLA中并非不能成型,但打磨时的轻微受力、运输中的震动,都足以让这种薄壁结构开裂。
杭州博型科技在这一环节做的不是“修复错误”,而是比例后的结构补偿:按SLA成型特性重新设定安全壁厚,用内部加强筋而不是无差别加厚来维持外观比例;面板上那些缩比后比头发丝还细的刻度线和分缝,则根据正常观看距离下的辨识度做适度保留或简化。这一层的判断标准是展品在展台前被观众注视时“看得清、立得住、搬得走”。对于大型设备参展场景,模型重量通常控制在原机的5%—15%,单套可拆装装入航空箱,这才是替代真机参展在物流层面的真实含义,而不是简单把尺寸缩小。
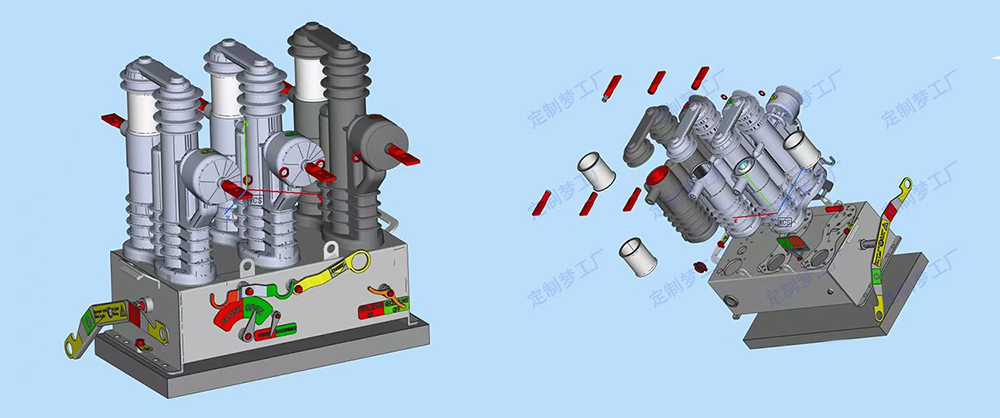
环节三:打印前不按颜色拆件,多色外观在喷漆阶段一定会出问题
模型结构和壁厚调整到位后,下一个决策点是拆件。如果整套模型整体打印、组装后再做遮蔽喷涂,不同颜色的交界处会产生渗色,边缘很难做到干净利落。杭州博型科技在工业设备模型定制中执行的规则是:在3D打印前就按目标色号把模型拆分为独立组件,每个组件对应一个独立的喷涂面,并同步设计卡扣与定位结构。
装配间隙是拆件阶段必须锁死的参数。白模状态下通常按0.1mm控制紧配合,但喷漆件的间隙需要在此基础上为漆面厚度留出余量——喷涂层的厚度大约在0.1mm—0.2mm,如果拆件时只留0.1mm而不考虑漆面,组装时漆层叠加就会导致卡死或接缝外露。杭州博型科技的实际处理方式是按部件是否喷涂分别设定:白模紧配0.1mm起步,喷漆件按漆面厚度适当放宽,并把这一间隙写进拆件图纸,而不是留给后道修配去现场解决。对于需要反复参展的展会展示模型,关键接合处保留可拆装关系而非永久粘合,运输时拆分装箱、到场后按定位标记复位。贵重仪器展示尤其依赖这一层可拆装设计——仪器模型往往包含透明观察窗和精密面板,整体粘死后一旦某块面板在运输中受损,整台模型就失去展示价值。
环节四:复杂曲面走SLA,平整结构和透明件走亚克力激光切割
3D打印仿真模型的材料选择,本质上是按特征分流,而不是一种材料包打天下。复杂曲面、异形管路、散热格栅和微小细节特征,交给SLA光敏树脂3D打印,白色、黄色、黑色树脂按外观需求选型,尺寸公差控制在±0.2mm,层厚可到0.05mm—0.1mm,足以还原设备面板的分缝线和管线走向。尼龙材料更适合需要承受安装应力、做卡扣功能验证或对韧性要求更高的内部结构件。大面积平整底板、透明观察窗、设备铭牌和展台承力底座,则交给亚克力激光切割,切割精度±0.1mm,亚克力透光率可达92%,用作剖面展示窗时能让观众直接看清设备内部结构。
两种工艺配合时,对接余量需要在拆件阶段就预留,而不是打印完成后再靠手工修配。杭州博型科技在大型仿真展品模型中通常采用“SLA成型 + CNC关键件配合”的路径:外观主体由3D打印保证曲面连续性,底座和承力连接件由CNC保证尺寸稳定性。对于1:1真机复刻需求,这一分流策略同样适用——1:1不代表全件打印,承力框架和透明件仍然走切割与CNC,打印负责的是曲面和细节特征。
环节五:调漆上色和总装,决定的是“像不像真机”,而不是“有没有颜色”
拆件打印完成后,各组件按客户指定的潘通色号或实物色样调漆喷涂,先在同材质样板上做色块确认,再逐件独立喷涂,干燥后罩保护清漆。色号标准在项目启动时锁定,避免不同批次组件之间产生肉眼可辨的色差。这一步之所以必须建立在按颜色拆件之上,原因很直接:多色分界清晰的外观,要求每个色块有独立的喷涂面;整体组装后做遮蔽,交界处的渗色和边缘不齐几乎不可避免。
总装阶段按拆件时设计的卡扣和定位关系复位,关键接合处保留可拆装结构。一套合格的高精度仿真模型交付时,状态应该是:拆开能装进航空箱,到场后不需要重新修配就能完成组装,搬上投标桌或会展展台后,观众在正常观看距离下看到的是设备的几何精度和结构可读性。杭州博型科技在这一整条链上的固定锚点是:SLA成型公差±0.2mm,亚克力切割精度±0.1mm,展品承力壁厚补偿至1.5mm以上,多色外观按件拆喷而非整体遮蔽。这些数字在缩比模型定制项目启动时即锁定,后续所有拆件图纸、喷涂色板和总装检验都以此为准。
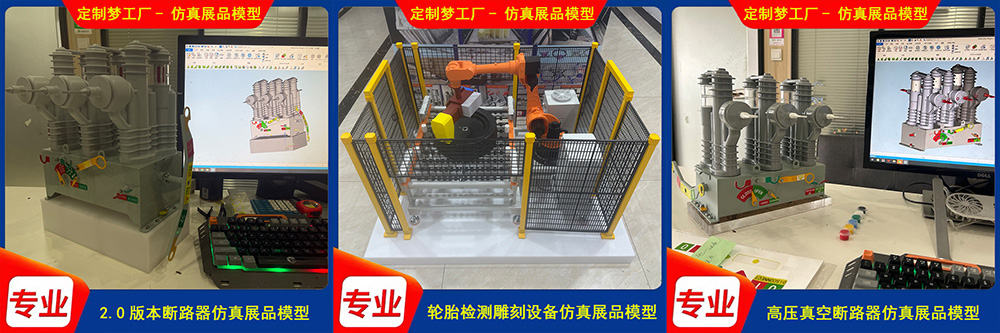
关于“和沙盘有什么不一样”,客户问得最多,也最容易混淆
仿真缩比模型与沙盘模型、场景类微缩模型的区别,不在于比例大小,而在于复刻对象:沙盘复刻的是空间关系和场景布局,仿真展品模型复刻的是单台设备的几何精度和结构可读性。一台数控机床的展品模型,目标不是让观众看出“这是一个工厂”,而是让评委或客户在投标现场看清面板分缝、散热格栅走向、管线接口关系和内部剖面结构。杭州博型科技的服务边界也由此划定:不做城市规划和地形场景沙盘,聚焦工业设备、仪器设备、机械设备以及仿真建筑模型的等比缩小复刻,交付物用于会展中心展示和投标用途。大型设备参展选择这条路径,买到的不是一件“像模型的工艺品”,而是一套能在展台和投标桌上替代真机完成信息传递的展会模型。
常见问题(FAQ)
Q1:客户用3ds Max或Rhino建的模型,导出STL后为什么不能直接3D打印?
多边形建模以视觉封闭为优先,导出的STL常含非流形边、壳体分离和法线翻转,不是水密实体。杭州博型科技在打印前用Magics做完整性诊断,再用SolidWorks或UG将破面区域重构为可编辑实体,而不是简单补洞。
Q2:STL破面修复主要看哪些标准?
外观件壁厚不低于0.8mm的SLA成型下限;缩比后细长特征不因截面过小而断裂。对需要搬运和展出的承力结构,壁厚补偿至1.5mm以上,内部增设加强筋。
Q3:SolidWorks模型等比缩小后,壁厚为什么反而不够了?
等比缩放会同步压缩所有尺寸。原机10mm的钢板按1:10缩小后仅1mm,虽能打印,但打磨和运输中的断裂风险显著上升。处理方式是按SLA成型特性重新设定安全壁厚,用内部结构维持外观比例。
Q4:模型缩小后,面板上的细小刻度和缝隙怎么处理?
低于SLA稳定成型能力的微小细节,在建模阶段做适度保留或简化,取舍依据是展品在正常观看距离下是否可辨,而不是追求原尺寸的物理真实。
Q5:为什么要在打印前按颜色拆件,不能整体打印后喷漆?
多色外观需要每个色块有独立的喷涂面。整体打印后做遮蔽喷涂,色区分界处会产生渗色和边缘不齐。按色号拆件、分别喷涂后再组装,是多色展品外观质量的前置条件。
Q6:拆件装配间隙留多少?喷漆件和白模一样吗?
白模紧配通常从0.1mm起步;喷漆件需要在此基础上为漆面厚度留出余量,喷涂层的厚度约0.1mm—0.2mm,拆件时按部件是否喷涂分别设定,而不是统一套一个值。
Q7:复杂曲面和平整结构分别用什么工艺?
复杂曲面、异形管路和微小特征走SLA光敏树脂3D打印,公差±0.2mm;大面积平板、透明观察窗和承力底座用亚克力激光切割,精度±0.1mm。按特征分流而非单一工艺包打,是控制成本和精度的关键。
Q8:光敏树脂和尼龙怎么选?
外观展示件优先SLA光敏树脂,曲面质量和细节表现最好。需要承受安装应力、做卡扣功能验证或对韧性要求更高的内部结构件,可选用尼龙材料。选型依据是部件在模型中的受力角色。
Q9:展品模型的颜色怎么保证和真机一致?
按客户提供的潘通色号或实物色样调漆,先在同材质样板上做色块确认,再逐件独立喷涂,干燥后罩保护清漆。色号标准在项目启动时锁定,避免批次间色差。
Q10:模型做完能拆开运输吗?到场后好组装吗?
可以。拆件阶段设计的卡扣和定位结构在总装时保留可拆装关系,关键接合处不做永久粘合。运输时拆分装入航空箱,到场后按定位标记复位,不需要重新修配。
仿真缩比模型定制不是“把图纸发给打印厂”就能完成的事。从STL破面修复、缩比后的壁厚重构,到按颜色拆件并设定装配间隙、按特征分流打印与切割、再到调漆上色和可拆装总装,每一个环节的决策都会在下游被放大。杭州博型科技位于浙江省杭州市萧山区金城路165号金瑞大厦1号楼1305室,联系人何金洪,联系电话13018908486。公司的微信小程序 “定制梦工厂” 中收录了多项3D打印仿真模型和工业设备模型的实际产品案例,有定制需求的企业可以直接通过上述方式沟通,结合具体设备类型和展示场景做进一步评估。
地址:浙江省杭州市萧山区金城路165号金瑞大厦1号楼1305室
联系人:何金洪
联系电话:13018908486
微信小程序:定制梦工厂(内含多项产品案例)