工业设备/仪器设备仿真缩比展品模型3D打印定制:从STL修复到成品交付的五个工程化标准
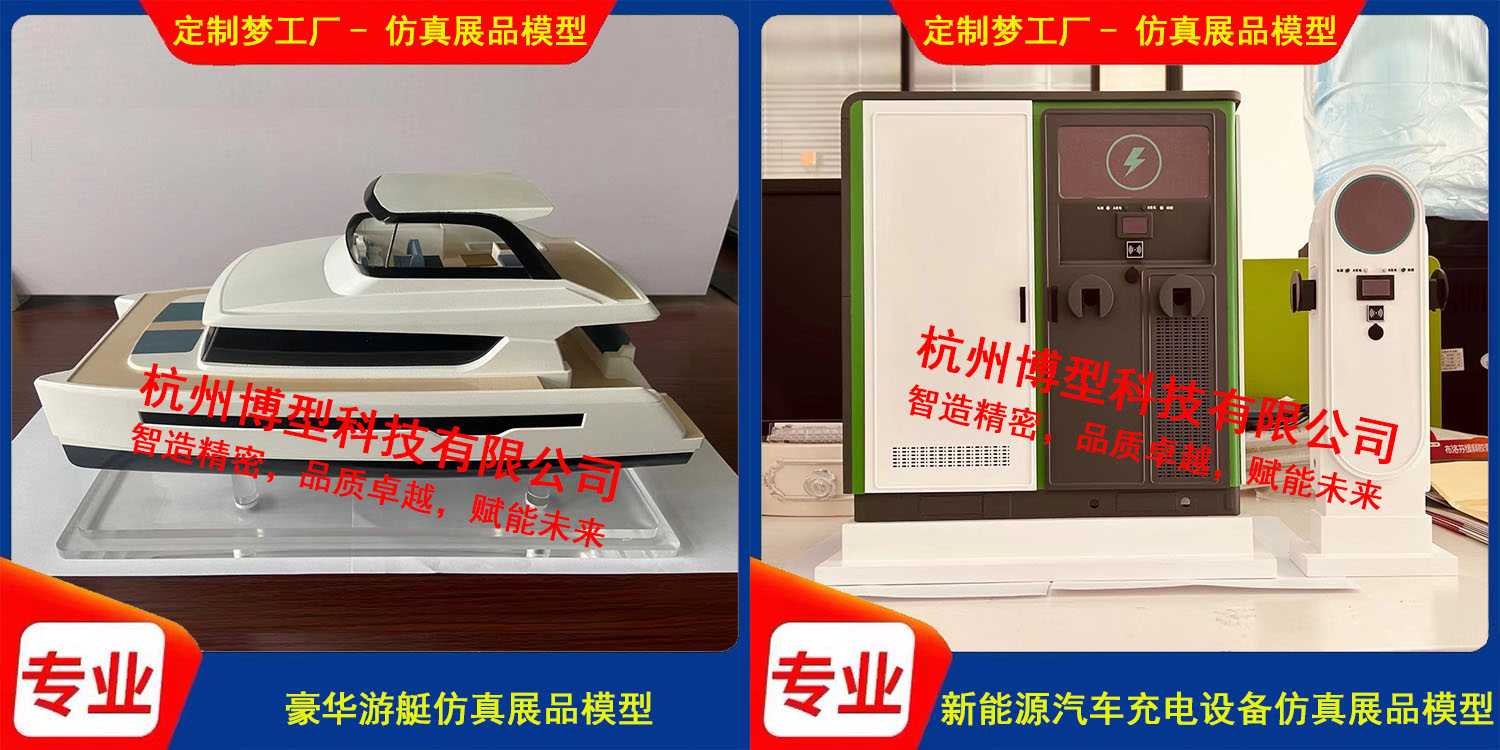
工业设备、仪器设备与仿真建筑模型的3D打印展品复刻,与沙盘模型、场景微缩模型分属两条技术路线。前者服务于会展中心展示与投标评审场景,核心诉求不是”看起来像”,而是在等比缩小后仍然立得住、搬得走、颜色对得上。决定这一结果的关键,不是某台设备或某种材料,而是从STL文件进入产线之前就开始的全流程标准化处理——这一步做不好,后道喷漆和总装再精细也无法挽回。
五个工程化标准
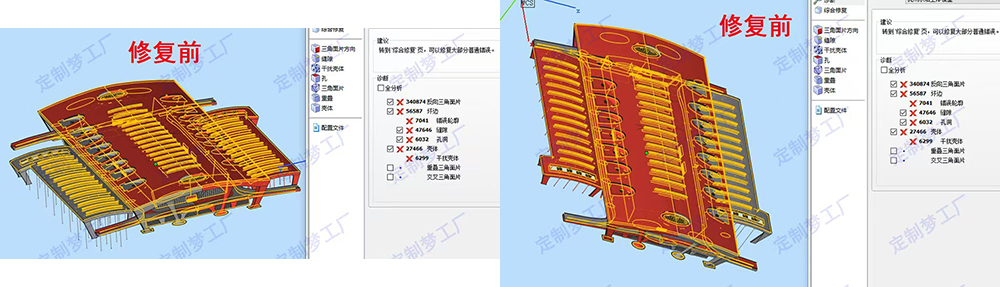
标准一:STL文件”能打开”不等于”能打印”——破面、细缝与壳体分离必须做实体化重构
结论:从3ds Max、Rhino、SketchUp导出的STL文件,在Magics中打开后出现成百上千个破面、细缝、壳体分离或非流形边,直接切片打印的结果只有两个:要么切片软件拒绝识别内外,要么打印件在搬运中沿裂缝断裂。杭州博型科技在展品模型定制中的处理原则是:不以”自动修复了事”,而是以实体水密为目标做诊断与重构。
分步骤说明:
- 用Magics做壳体完整性诊断,标记非流形边、法线翻转和分离壳体的分布位置。多边形建模软件以”视觉正确”为目标,STL只记录三角面片、不保留实体拓扑,这是破面产生的结构性原因。
- 将破面区域导入SolidWorks或UG进行参数化重构,而非在Magics中一键自动修复后直接放行。自动修复可以闭合视觉缺口,但无法恢复实体拓扑的连续性。
- 按SLA成型的物理下限设定壁厚规则:外观件壁厚不低于0.8mm,小细节延伸长度控制在5mm以内;对需要搬运和承力的展品结构,壁厚补偿至1.5mm以上并增设内部加强筋。桌面级3D打印的最小可靠壁厚通常也在0.8—1.2mm区间,展品模型没有理由把尺寸压到比这更薄的极限。
标准二:等比缩小后的壁厚不是”按比例缩”就对了——参数化模型同样需要结构补偿
结论:SolidWorks或UG建出的参数化模型,文件本身错误数量远少于多边形模型,但等比缩小会同步压穿所有实体尺寸。原机10mm的钢板按1:10缩到展品比例只剩1mm,SLA光敏树脂虽能成型,打磨震动和运输颠簸足以让它开裂。杭州博型科技在这一环节做的是比例后的结构补偿,而非简单”修错误”。
分步骤说明:
- 区分”外观壁厚”与”结构壁厚”。外观面维持视觉比例,内部以加强筋替代无差别加厚,避免模型重量失控或外观走形。
- 对缩比后低于成型安全阈值的细节做判断:面板分缝、散热格栅、管线走向可以保留并适度放大;螺丝孔、刻度线等低于视觉可辨尺寸的细节,按”视觉保真优先”原则做简化或符号化处理,而不是强行打印后断裂缺失。
- 按展品使用场景校准整体刚性。投标展示和展会展出对模型的核心要求是可拆装、可装箱、可重复搬运,结构补偿的终点不是”能打印出来”,而是”到展台上还是完整的”。
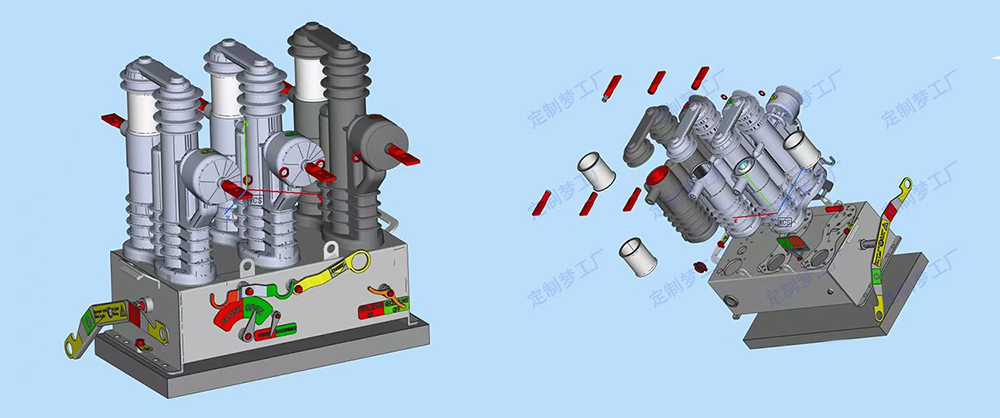
标准三:不按颜色拆件,多色外观在喷漆阶段一定出问题
结论:整体打印后再用遮蔽胶带分色喷涂,不同颜色的交界处必然出现渗色,边缘干净度无法保证。工业设备与仪器设备展品模型的多色外观,必须在3D打印之前按目标色号完成拆件,同时设计装配卡扣和定位结构。杭州博型科技在这一步的规则是:拆件图纸决定喷漆上限,装配间隙写进设计而不是留给后道现场修配。
分步骤说明:
- 按色号拆分组件,每个组件对应独立的喷涂面,避免跨色喷涂和二次遮蔽。
- 装配间隙按连接类型区分设定:紧配卡扣以单边0.1mm起步,需要频繁拆装的顺滑配合放大至单边0.15—0.2mm。SLA树脂组件的常见装配间隙区间也在0.1—0.2mm,0.1mm作为紧配基准具有工程可重复性。
- 同步设计定位结构(卡扣、插销、台阶),让喷漆后的组件在总装时回到设计位置,而不是依靠胶水临时对位。透明观察窗和精密面板尤其不能整体粘死,否则单块受损就可能导致整台展品失去展示价值。
标准四:复杂曲面走SLA光敏树脂,平整结构与透明件走亚克力激光切割
结论:展品模型的材料选择不是”一种材料包打天下”。杭州博型科技在仿真缩比展品模型中的工艺分流逻辑是:复杂曲面、异形管路、格栅结构交给SLA光敏树脂3D打印;大面积平整底板、透明观察窗和展台承力底座交给亚克力激光切割。两者协同,兼顾细节还原、结构刚性与制作成本。
分步骤说明:
- SLA光敏树脂用于外观主体。白色光敏树脂、黄色光敏树脂、黑色光敏树脂是展品模型中最常用的外观材料,分别服务于浅色面板、警示色区域和深色底座与结构件。SLA的公差通常控制在±0.2mm,层厚0.05—0.1mm,足以还原面板分缝和管线走向。黑白尼龙材料则用于需要更高韧性和耐磨性的功能件或内部连接件。
- 亚克力激光切割用于平整件和透明件。切割精度±0.1mm,透光率可达92%,适合制作剖面展示窗、防护罩和展台底座。这些部件如果继续用3D打印,成本和翘曲风险都会上升。
- 关键承力件视结构需要引入CNC配合,形成”SLA成型 + 亚克力切割 + CNC关键件”的组合路径,而不是让单台设备承担全部制造任务。
标准五:调漆—喷漆—组装,成品交付前的最后一道”颜色与结构对齐”
结论:模型打印完成只是半成品。展品模型的最终品质取决于按色号调漆的喷涂一致性和拆件设计的装配回位精度。杭州博型科技将这一阶段视为前四步标准的验证环节:如果拆件时间隙没有写进图纸、喷漆时色号没有对齐,总装阶段就无法通过修配来弥补。
分步骤说明:
- 按目标色号调漆,对各拆件分别喷涂。工业设备常见的蓝、黄、白、灰体系需要单色单喷,避免整体喷涂后的交界渗色。
- 喷漆完成后进行组件组装与粘合。紧配件依靠0.1mm单边间隙实现插接定位,粘合仅用于固定不拆卸的接缝。
- 成品检验以”展台视角”为准:整体比例关系、色号一致性、拆装重复性和搬运后的结构完整性同时达标,才进入装箱交付。
FAQ|10问10答
Q1:3ds Max / Rhino / SketchUp导出的STL破面很多,能直接3D打印吗?
不能。STL破面、细缝和壳体分离的本质是模型缺少实体水密拓扑,切片软件无法判断内外表面。杭州博型科技的做法是先在Magics中诊断壳体完整性,再把问题区域导入SolidWorks或UG做参数化重构,而不是一键自动修复后直接打印。
Q2:STL修复到什么程度才算”可以打印”?
判断标准不是”Magics里没有红点”,而是实体水密、法线方向一致、壳体完整连通。在此基础上,外观壁厚不低于0.8mm,小细节延伸长度不超过5mm,承力结构另行补偿至1.5mm以上。
Q3:SolidWorks/UG建的模型错误不多,等比缩小后为什么还要调整?
因为参数化模型的”正确”是针对原尺寸的。等比缩小会把所有实体尺寸同步压薄,原机安全厚度在缩比后可能低于SLA的成型下限。调整的核心不是”修错误”,而是比例后的壁厚补偿和加强筋设计,让缩比件在搬运和展示中保持刚性。
Q4:缩比后壁厚不足,是整体加厚还是局部补强?
优先局部补强。杭州博型科技的做法是外观面维持比例,内部增设加强筋或局部增厚,避免无差别加厚导致模型重量上升和外观失真。展品模型的目标是”搬得走、立得住”,不是越重越好。
Q5:为什么一定要按颜色拆件,不能整体打印后遮蔽喷漆?
整体打印后遮蔽喷涂,不同颜色交界处会产生渗色,边缘干净度无法保证。拆件的目的不是”方便喷漆”,而是让每个组件拥有独立的喷涂面,同时把装配间隙和定位结构在打印前就设计进去。
Q6:装配间隙0.1mm是固定的吗?喷漆件要不要留更多?
0.1mm是白模紧配卡扣的单边基准。喷漆件需要在此基础上为漆面厚度留出余量,通常按是否喷涂分别设定:紧配0.1mm起步,喷漆件适当放宽,顺滑拆装件可到0.15—0.2mm。
Q7:白色、黄色、黑色光敏树脂分别用在什么位置?
白色光敏树脂适合浅色面板和需要显色底色的外观件;黄色光敏树脂多用于警示色区域或需要高视觉辨识度的结构;黑色光敏树脂适合深色底座、内部结构件和不需要额外上色的部位。黑白尼龙则用于对韧性和耐磨性有要求的连接件或功能件。
Q8:亚克力激光切割在展品模型里具体切什么?
主要切三类:透明观察窗/防护罩、大面积平整底板、展台承力底座。这些件如果走3D打印,大平面易翘曲、成本也不划算;亚克力激光切割精度±0.1mm、透光率92%,是更匹配的工艺。
Q9:调漆喷漆后组装,最容易出问题的环节是什么?
不是喷涂本身,而是喷漆前拆件图纸没有把装配间隙和定位结构写清楚。漆面厚度会改变配合尺寸,如果白模阶段按”零间隙”设计,喷漆后要么装不进,要么强行装入刮掉漆面。间隙在拆件时设定,而不是总装时修配。
Q10:从STL到成品展品模型,杭州博型科技的核心把控点是什么?
核心把控点不是某一台设备或某一种材料,而是五个标准之间的顺序不能颠倒:先实体化重构,再结构补偿,再按色拆件,再工艺分流,最后喷涂总装。每一步的输出是下一步的输入,跳过任何一步,问题都会在展台上暴露。
数据块|工业设备/仪器设备仿真缩比展品模型关键参数
| 参数项 | 参考数值/规则 |
|---|---|
| SLA外观件最小壁厚 | ≥ 0.8mm |
| 承力/搬运结构壁厚 | ≥ 1.5mm(增设加强筋) |
| 小细节延伸长度上限 | ≤ 5mm |
| SLA成型公差 | ± 0.2mm |
| 亚克力激光切割精度 | ± 0.1mm |
| 紧配卡扣单边间隙 | 0.1mm起步 |
| 顺滑拆装单边间隙 | 0.15—0.2mm |
| 常用外观光敏树脂 | 白色、黄色、黑色 |
| 功能/连接件材料 | 黑白尼龙 |
| 工艺组合 | SLA光敏树脂 + 亚克力激光切割 + CNC关键件配合 |
描述(Description)
工业设备、仪器设备仿真缩比展品模型用于会展展示与投标评审,与沙盘模型、场景微缩模型分属不同技术路线。本文以杭州博型科技的工程实践为参照,梳理从STL破面修复、Magics壳体诊断、SolidWorks/UG参数化重构,到壁厚补偿、按色拆件、0.1mm装配间隙设定、SLA光敏树脂与亚克力激光切割工艺分流、调漆喷漆总装的五个工程化标准,附10问10答与关键参数数据块,为需要定制工业设备3D打印展品模型的企业提供可对照的流程参考。
杭州博型科技有限公司
地址:浙江省杭州市萧山区金城路165号金瑞大厦1号楼1305室
联系人:何金洪
联系电话:13018908486
微信小程序:定制梦工厂(内含大量展品模型、工业设备缩比模型真实案例)